زبان


فرز CNC آلومینیوم یک فرآیند تولید کاهشی است که از برش های چرخان کنترل شده توسط کامپیوتر برای حذف مواد از قطعات کار آلومینیوم استفاده می کند. دقت ابعادی بالا و کیفیت سطح عالی را ارائه میدهد و مرحله تکمیل استاندارد برای ریختهگریهای آلومینیومی است که به صورتهای ماشینکاری شده، سوراخها و نخهای نصب نیاز دارند.
اگر قطعات آلومینیومی سفارشی را تامین می کنید، تصمیم صرفاً در مورد آسیاب نیست. کارآمدترین مسیر با فرآیند ریختهگری شروع میشود که شکل نزدیک به شبکه را ایجاد میکند و به دنبال آن آسیاب CNC برای ویژگیهای دقیق انجام میشود. در شرکت تولید ماشین آلات Ningbo Beilun Youyuan، ما ریخته گری آلومینیوم را با ماشینکاری CNC در یک زنجیره تولید ترکیب می کنیم تا برون سپاری را کاهش دهیم و قطعات نهایی را سریعتر تحویل دهیم.
این راهنما به شما نگاهی مستقیم به نحوه کار آسیاب CNC آلومینیومی، میزان تحملهایی که میتوانید داشته باشید، ماشینکاری کدام آلیاژهای آلومینیومی سادهتر است و چگونه میتوانید پروژه خود را اقتصادی نگه دارید، میدهد.
فرز CNC آلومینیوم چیست؟
فرز CNC یک عملیات ماشینکاری انعطاف پذیر است. بر خلاف تراشکاری که قطعه کار را در مقابل یک ابزار ثابت می چرخاند، فرزکاری ابزار برش را می چرخاند و آن را در امتداد چندین محور حرکت می دهد. برای قطعات آلومینیومی، این امکان ایجاد سطوح مسطح، شکاف ها، جیب ها و هندسه های پیچیده سه بعدی را در یک مجموعه فراهم می کند.
مراکز ماشینکاری مدرن CNC معمولاً به عنوان ماشین های 3 محوره، 4 محوره یا 5 محوره طبقه بندی می شوند. یک ماشین 3 محوره ابزار را در جهت های X، Y و Z حرکت می دهد که اکثر صفحات صاف و محفظه های یکپارچه را می پوشاند. یک ماشین 4 محوره یک میز دوار برای ویژگی های استوانه ای اضافه می کند. یک ماشین 5 محوره آزادی کاملی را برای زیر برش ها و خطوط پیچیده می دهد که اغلب برای قطعات آلومینیومی هوافضا و خودرو مورد نیاز است.
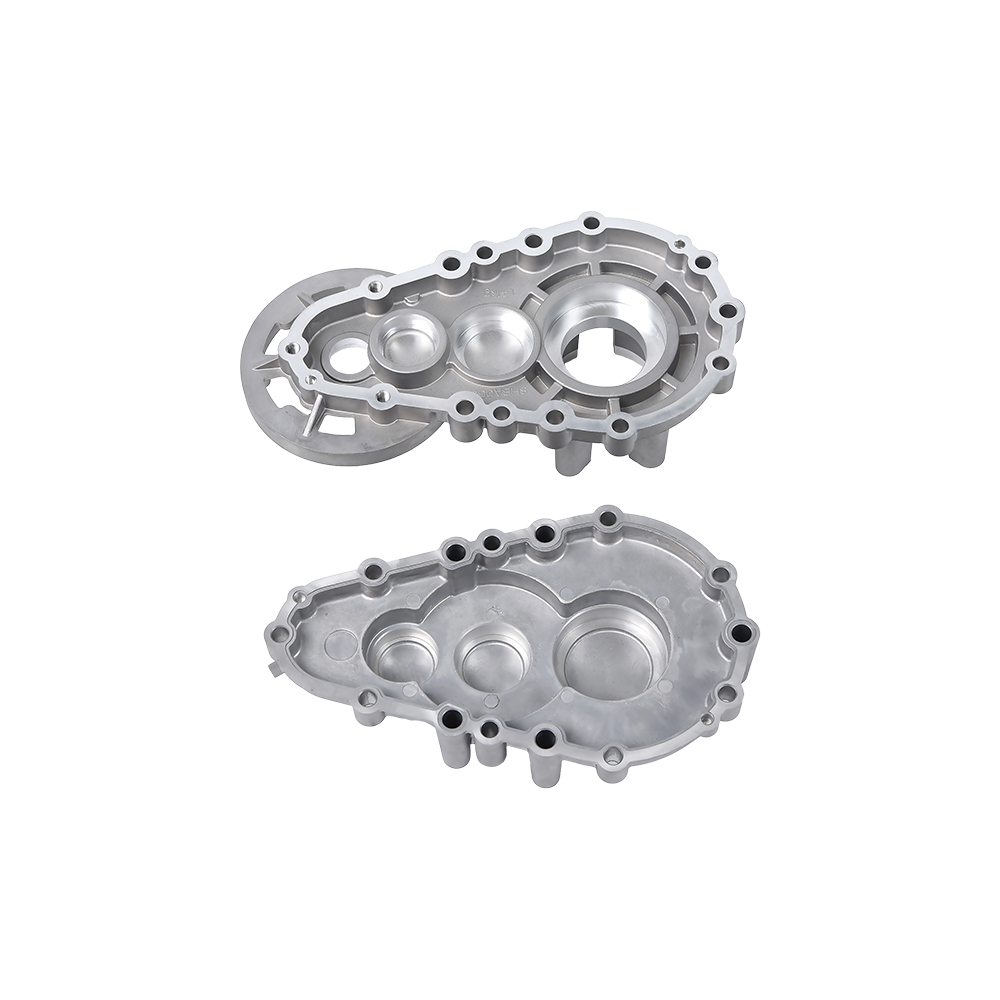
برای بخشی مانند یک محفظه گیربکس دایکاست فرز CNC برای ماشینکاری صفحات نصب، سوراخ های بلبرینگ و الگوهای پیچ پس از ریخته گری استفاده می شود. مرحله فرز، پیش نویس باقیمانده ریخته گری را حذف می کند و تمام سطوح مهم را به اندازه نهایی می رساند.
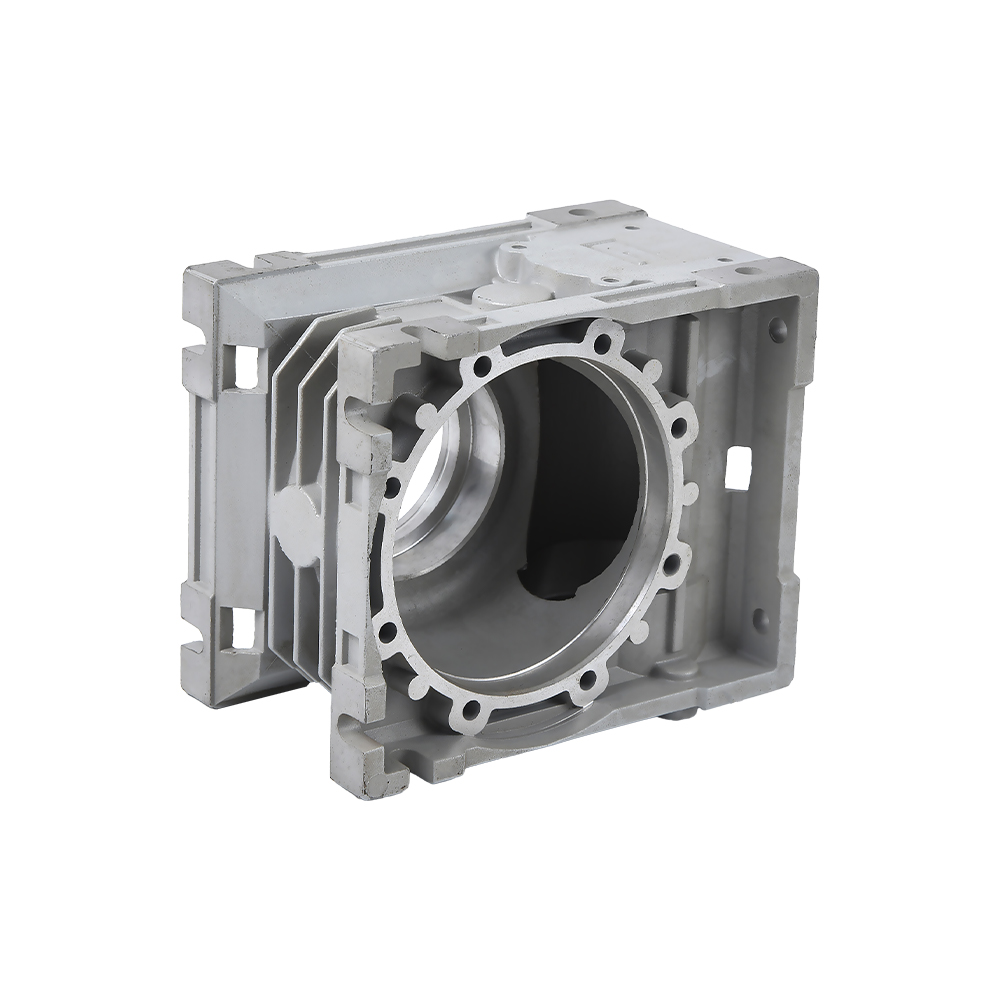 محفظه گیربکس ریخته گری آلومینیومی میل لنگ موتور سیکلت مشاهده محصول →
نمرات مهم آلومینیوم و ماشینکاری
همه آلیاژهای آلومینیوم در زیر یک فرز یکسان رفتار نمی کنند. آلیاژهای فرفورژه مانند 6061 به دلیل قوام و سطح خوب خود شناخته شده اند. آلیاژهای ریخته گری مانند A380 و AD12 به طور گسترده برای ریخته گری آلومینیوم استفاده می شوند، اما محتوای سیلیکون آنها می تواند سایش ابزار را تسریع کند. آلیاژهای با استحکام بالا مانند 7075 خواص مکانیکی بسیار خوبی دارند، اما ماشین کاری آنها دشوارتر است و به پارامترهای برش دقیق نیاز دارند.
انتخاب مهم است زیرا بر زمان چرخه، هزینه ابزار و کیفیت قطعه تأثیر می گذارد. جدول زیر یک مقایسه عملی بر اساس دادههای ماشینکاری عمومی را نشان میدهد.
| آلیاژ | ویژگی های کلیدی | رفتار فرز CNC | برنامه معمولی |
|---|---|---|---|
| 6061-T6 | ماشینکاری عالی، کیفیت سطح خوب، استحکام متوسط | برش سریع، سایش کم ابزار | قطعات قاب، روکش ها، براکت ها |
| A380 / ADC12 | آلیاژ دایکاست، سیلیکون بالا، سیالیت خوب | سایش بیشتر ابزارها، از کاربید پوشش داده شده استفاده کنید | محفظه موتور، گیربکس، قطعات موتور |
| 7075-T6 | استحکام بسیار بالا، مقاومت در برابر خوردگی کمتر | برش سخت تر است، از ابزارهای تیز و تنظیمات سفت استفاده کنید | هوا فضا، اجزای پر استرس |
| 5052 | مقاومت در برابر خوردگی خوب، قابل جوش | ماشینکاری خوب، کمی نرمتر از 6061 | پانل ها، مخازن سوخت، قطعات ورق عمومی |
یک مسئله رایج در ریخته گری آلومینیوم وجود آخال های سخت یا فازهای سیلیکونی بالا است. هنگامی که چنین قطعاتی را آسیاب می کنید، باید کاتری با هندسه مناسب و پوششی انتخاب کنید که در برابر سایش مقاوم باشد. در کارگاه خودمان، نرخ تغذیه و سرعت دوک را برای هر آلیاژ تنظیم می کنیم تا عمر ابزار قابل پیش بینی باقی بماند.
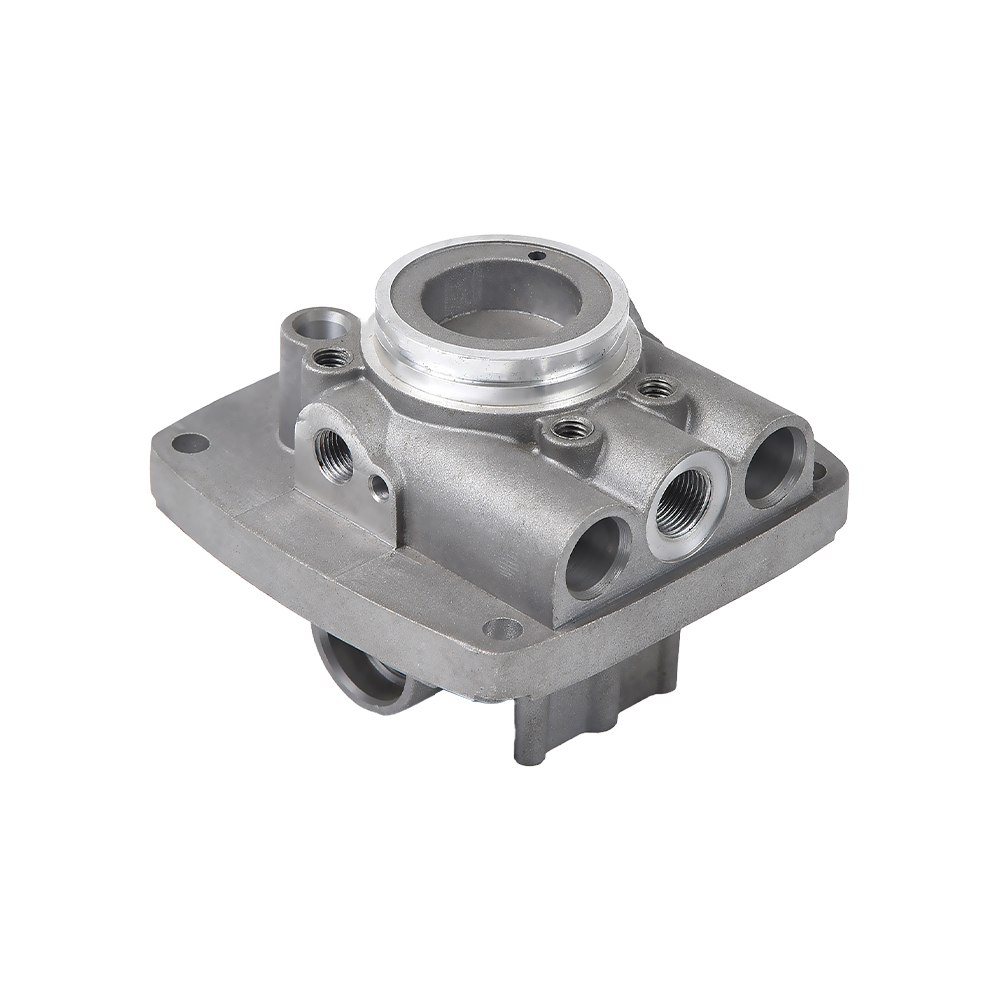 شیر هیدرولیک ریخته گری آلومینیومی جعبه انتقال موتور سیکلت ریخته گری آلومینیومی مشاهده محصول →
چگونه فرز CNC اجزای دایکاست آلومینیومی را تکمیل می کند
ریخته گری آلومینیومی شکل های نزدیک به شبکه با حفره های داخلی پیچیده تولید می کند. این فرآیند برای تولید حجمی بسیار کارآمد است، اما ریختهگری به تنهایی نمیتواند تحملهای محکمتر یا بافتهای سطحی ظریفتری را ارائه دهد. فرز CNC این شکاف را می بندد.
هنگامی که محفظه گیربکس، بدنه سوپاپ یا صفحه محافظ موتور از دستگاه دایکاست خارج می شود، حدود 0.3 میلی متر تا 1.0 میلی متر روی هر سطح ماشینکاری شده مجاز است. سپس آسیاب CNC برای دستیابی به ابعاد کاربردی مورد نیاز، این مقدار مجاز را حذف می کند. یک عملیات فرز معمولی بر روی یک ریخته گری آلومینیومی می تواند تحمل موقعیتی داشته باشد مثبت یا منفی 0.02 میلی متر و زبری سطح از Ra 0.8 میکرومتر تحت شرایط خوب
نمونه هایی از ویژگی های ماشینکاری معمولی
- سوراخ پیچ ماشینکاری شده برای مونتاژ ساختاری
- صفحه های نصب صاف برای مهر و موم و واشر
- ژورنال های بلبرینگ که نیاز به تمرکز دارند
- پورت های رزوه ای برای شیرهای هیدرولیک
این رویکرد ترکیبی زمان تحویل را کاهش می دهد زیرا قطعات نیازی به ارسال به یک کارگاه ماشینکاری بیرونی ندارند. همچنین کنترل کیفیت را بهبود می بخشد، زیرا همان تیم تولید می تواند ریخته گری و قسمت تمام شده را در هر انتقال بازرسی کند.
برای درک عمیق تر از سمت بازیگری، می توانید مقاله ما را در مورد مطالعه کنید ریخته گری آلومینیوم .
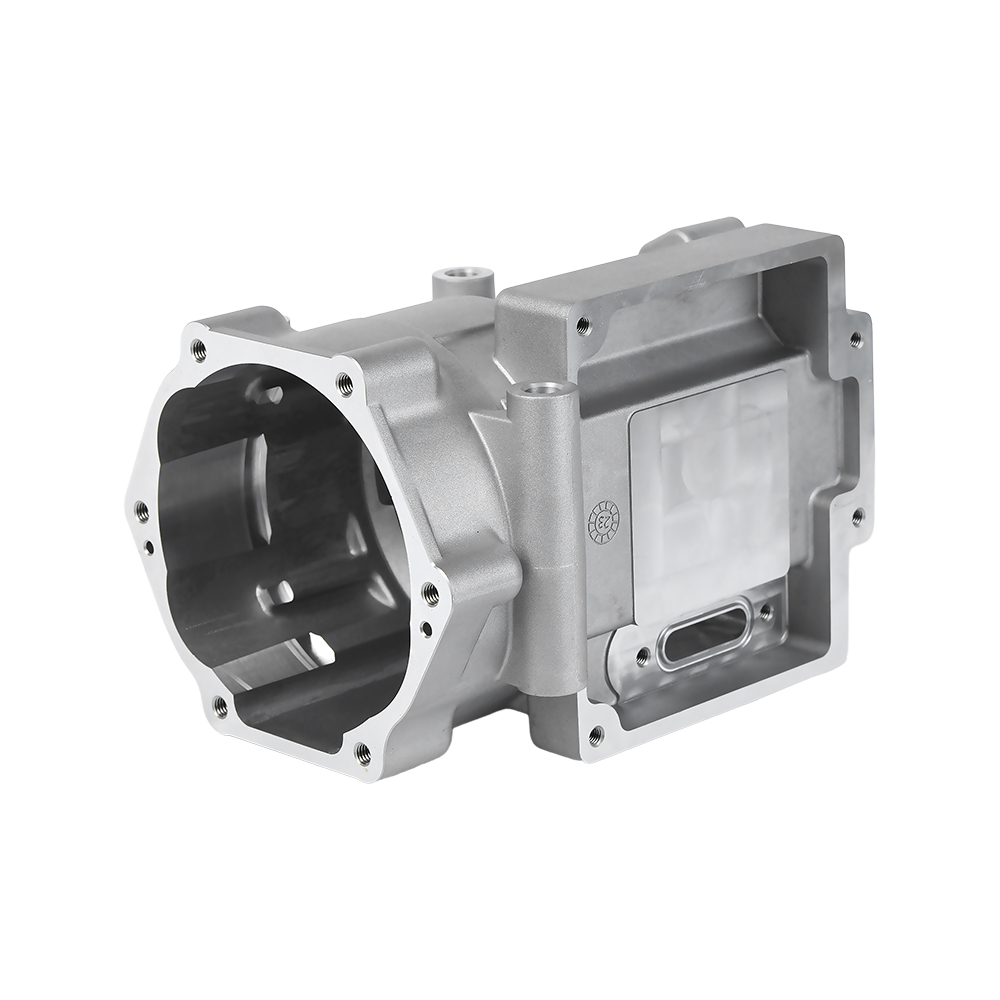 قطعات خودرو ریخته گری آلومینیومی با فشار بالا با دقت بالا میل لنگ موتور سیکلت مشاهده محصول →
تلورانس ها، پایان سطح و بازرسی کیفیت
درخواست تلورانس خاص یکی از اولین سوالاتی است که خریدار برای تامین کننده ماشینکاری می فرستد. برای آسیاب CNC آلومینیوم، پاسخ به اندازه قطعه، هندسه و آلیاژ بستگی دارد. در عمل استاندارد، تولید قطعات آلومینیومی ماشینکاری شده را می توان در محدوده های نشان داده شده در زیر نگه داشت.
| ویژگی | تحمل معمولی | یادداشت ها |
|---|---|---|
| ابعاد خطی | مثبت یا منفی 0.05 میلی متر | دقت فرز استاندارد |
| موقعیت های سوراخ | مثبت یا منفی 0.02 میلی متر | به بازرسی CMM نیاز دارد |
| قطر سوراخ | مثبت یا منفی 0.01 میلی متر | Reaming یا خسته کننده توصیه می شود |
| پرداخت سطح | Ra 0.8 تا 1.6 میکرومتر | به خوراک و هندسه کاتر بستگی دارد |
بازرسی کیفیت به اندازه گیری های نهایی محدود نمی شود. در یک کارخانه قابل اعتماد، ماشینکار اولین مقاله، ابعاد حین فرآیند و دسته نهایی را با استفاده از ابزارهای کالیبره شده بررسی میکند. یک روش معمول استفاده از دستگاه اندازه گیری مختصات یا CMM برای بررسی موقعیت حفره ها و وجه های بحرانی است. در مرکز ما، هر دوره تولید با یک گزارش بازرسی نمونه مستند شده است.
پرداخت سطح نیز یک نیاز کاربردی است. برای سطوح کشویی، پرداخت Ra 0.8 تا 1.6 میکرومتر رایج است. برای قطعات آرایشی، ممکن است به یک سطح صیقلی یا آنودایز شده نیاز داشته باشید، و این استراتژی فرز را تغییر میدهد، زیرا میخواهید قبل از اتمام کار برش دقیقی داشته باشید.
عوامل هزینه و چگونگی اقتصادی نگه داشتن آسیاب CNC آلومینیوم
هزینه فرز CNC بر اساس زمان ماشینکاری، ابزارآلات، جابجایی مواد و راه اندازی تعیین می شود. برش آلومینیوم به طور کلی آسان است، بنابراین هزینه اصلی اغلب تعداد نصب و پیچیدگی قطعه است.
- دستههای کوچک: فرز CNC انعطافپذیر است و نیازی به تجهیزات گرانقیمتی ندارد که تعویض آن سخت باشد. برای کارهای نمونه اولیه و با حجم متوسط مقرون به صرفه است.
- دسته های بزرگ: اگر همان قطعه در حجم بالا تولید می شود، می توانید با استفاده از وسایل اختصاصی و مسیرهای ابزار بهینه شده، زمان ماشینکاری را کاهش دهید. اینجاست که رویکرد ریخته گری به همراه آسیاب واقعاً می درخشد.
- الزامات تحمل: تلورانس های محدود زمان بازرسی را افزایش می دهد و خطر را رد می کند. مشخص کردن ضعیف ترین تلورانس که هنوز کار می کند باعث صرفه جویی در هزینه می شود.
عامل مهم دیگر هزینه مواد است. ضایعات آلومینیوم را می توان بازیافت کرد، اما برای قطعات ریخته گری، فرآیند ریخته گری خود اقتصادی ترین راه برای ایجاد یک شکل نزدیک به شبکه است. مرحله فرز فقط نیاز به حذف کمک هزینه ماشینکاری دارد، بنابراین ریخته گری با طراحی خوب ضایعات را کم نگه می دارد.
اگر در مرحله طراحی هستید، این موارد کاربردی را در نظر داشته باشید: حداقل 0.5 میلی متر از استوک را روی سطوحی که نیاز به ماشین کاری نهایی دارند، بگذارید، از گوشه های داخلی تیز خودداری کنید و از اندازه سوراخ های استاندارد استفاده کنید. این تصمیمات هزینه ابزار و زمان ماشینکاری را کاهش می دهد.
برای یک نقل قول خاص، می توانید با تیم مهندسی ما تماس بگیرید با نقشه ها یا مدل های سه بعدی شما.
نحوه انتخاب شریک فرز CNC آلومینیوم
انتخاب شریک ماشینکاری چیزی بیش از کمترین قیمت است. تامین کننده مناسب می تواند به شما در حل مشکلات در حین طراحی، جلوگیری از خطاهای ماشینکاری و حفظ برنامه تحویل کمک کند.
در Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd. ما از سال 2010 به عنوان شریک تولید مکانیکی فعالیت می کنیم. کارخانه ما تقریباً دارایی ثابت 10 میلیون یوان و مقدار خروجی سالانه 30 میلیون یوان با تجهیزاتی که دایکاست، CNC و سلولهای ماشینکاری هوشمند را پوشش میدهند. این مقیاس به ما اجازه میدهد تا در تولیدات متوسط تولید کنیم و در عین حال به هر سفارش توجه مستقیمی داشته باشیم.
قبل از ثبت سفارش چه چیزی بپرسید
- چه دستگاه های CNC دارید؟ آیا شما قابلیت 4 محوره یا 5 محوری را دارید؟
- آیا می توانید در یک کارخانه ریخته گری و ماشین کاری کنید؟
- چگونه تحمل و کیفیت سطح را کنترل می کنید؟
- زمان معمول شما برای سفارش خلبان چقدر است؟
- آیا می توانید یک نمونه یا گزارش بازرسی مقاله اول ارائه دهید؟
تأمینکنندهای که به این سؤالات به وضوح پاسخ میدهد، احتمالاً نتیجه ثابتی را ارائه میکند. ارتباط خوب نیز بسیار مهم است: یک تامین کننده باید بتواند توضیح دهد که چرا یک تحمل خاص گران است و چگونه طراحی ها را برای کاهش هزینه ها بهبود بخشد.
سوالات متداول
فرز CNC آلومینیوم چه تحملی می تواند داشته باشد؟
در شرایط عادی تولید، تلرانس ماشینکاری به علاوه یا منفی 0.01 میلی متر تا 0.05 میلی متر بر روی قطعات آلومینیومی قابل دستیابی است. برای حفره های بسیار دقیق، می توانید از عملیات باز کردن و حفاری برای رسیدن به مثبت یا منفی 0.01 میلی متر یا بهتر استفاده کنید.
آیا آسیاب CNC برای تولید دسته ای کوچک مناسب است؟
بله. فرز CNC یکی از مقرون به صرفه ترین روش ها برای تولید مقادیر کم قطعات آلومینیومی است زیرا نیازی به ابزار دائمی ندارد. زمان اصلی صرف برنامه نویسی و راه اندازی می شود.
آیا بعد از ریخته گری آلومینیومی به آسیاب CNC نیاز دارم؟
معمولاً اگر قطعه شما به صورت های نصب دقیق، سوراخ های رزوه ای یا تلورانس های محکم نیاز دارد، بله. ریخته گری قالب هایی نزدیک به شبکه ایجاد می کند، اما فرز، ابعادی را که برای مونتاژ مهم هستند، اصلاح می کند.
چگونه می توانم هزینه فرز CNC آلومینیوم را کاهش دهم؟
از اندازه سوراخ های استاندارد استفاده کنید، با لبه های نرم طراحی کنید، از تلرانس های تنگ غیر ضروری اجتناب کنید و ریخته گری و آسیاب را به عنوان یک عملیات واحد ترکیب کنید. این باعث کاهش ضایعات مواد و هزینههای ابزارآلات میشود.