زبان


خانه / خبر / اخبار صنایع / آلومینیوم ماشینکاری CNC: تحمل ها، آلیاژها، هزینه ها و راهنمای انتخاب تامین کننده
ماشینکاری CNC آلومینیوم قابل اعتمادترین روش تولید برای دستیابی به تلرانسهای محکم، پرداخت سطح عالی و کیفیت قطعات قابل تکرار بر روی اجزای آلومینیومی است. آلومینیوم تقریباً دو تا سه برابر سریعتر از فولاد برش میدهد، به قدرت اسپیندل کمتری نیاز دارد و قطعاتی تولید میکند که حدود 35 درصد از قطعات فولادی معادل وزن دارند. برای نمونههای اولیه، دستههای متوسط و تولید با حجم بالا، آلومینیوم ماشینکاری CNC قویترین ترکیبی از سرعت، دقت ابعاد و کارایی هزینه را ارائه میدهد. اگر به قطعات آلومینیومی نیاز دارید که تا 0.01/- میلیمتر نگه داشته شوند یا سطحی از Ra 0.8 ام داشته باشید، ماشینکاری CNC راه عملی برای رسیدن به آنجا است.
در حال حاضر بسیاری از تولیدکنندگان برای صرفه جویی در زمان و هزینه، ریخته گری آلومینیوم را با ماشینکاری CNC ترکیب می کنند. مرحله ریختهگری به سرعت شکل نزدیک به شبکه را تشکیل میدهد، در حالی که ماشینکاری ابعاد بحرانی، سوراخهای پیچ، وجههای آببندی و خطوط دقیق کنترلشده را تکمیل میکند. در تولید ماشینآلات نینگبو بیلون یویوان، همان کارخانه هر دو عملیات را انجام میدهد، که زمان تحویل را کوتاه میکند و به مشتریان یک شریک پاسخگو از مواد خام تا قطعه نهایی میدهد.
چرا آلومینیوم انتخاب پیش فرض برای قطعات ماشینکاری CNC است؟
آلومینیوم پرکاربردترین فلز غیرآهنی است و دلایل آن به راحتی قابل مشاهده است. چگالی آلومینیوم 2.70 گرم بر سانتی متر مکعب است که حدود یک سوم فولاد 7.85 گرم بر سانتی متر مکعب است. که مستقیماً وزن قطعه را بدون کاهش قدرت در اکثر کاربردهای مهندسی کاهش می دهد. با تلاش صنایع خودروسازی و هوافضا برای صرفه جویی در وزن، این ویژگی واحد تقاضای زیادی را برای آلومینیوم ماشینکاری CNC ایجاد می کند.
آلومینیوم همچنین دارای یک لایه اکسید طبیعی (Al2O3) است که از فلز در برابر خوردگی اتمسفر محافظت می کند. در اکثر محیط های صنعتی، قطعات آلومینیومی ماشینکاری شده CNC به تنهایی برای محافظت در برابر خوردگی نیازی به رنگ یا آبکاری ندارند. هنگامی که ظاهر آرایشی، کدگذاری رنگ یا مقاومت در برابر سایش مورد نیاز است، آنودایز کردن همچنان توصیه می شود.
ماشینکاری آلومینیوم یکی دیگر از مزیت های تعیین کننده است. 6061-T6، متداولترین درجه ماشینکاری، دارای امتیاز ماشینکاری نزدیک به 90 درصد در مقایسه با برنج برش آزاد است که معیار سنتی است. این بدان معناست که آلومینیوم را می توان با سرعت های برش بالا با بارهای دوکی متوسط آسیاب کرد و چرخاند، زمان چرخه را کوتاه کرد و هزینه هر قطعه را کاهش داد، حتی زمانی که قیمت مواد خام به ازای هر کیلوگرم بالاتر از فولاد باشد.
- هدایت حرارتی: 6061-T6 گرما را با 167 W/mK هدایت می کند، تقریباً شش برابر فولاد ضد زنگ 304، که آن را برای هیت سینک، محفظه موتور و قطعات مدیریت حرارتی ایده آل می کند.
- هدایت الکتریکی: آلومینیوم حدود 61 درصد به اندازه مس رسانا است، اما وزن آن کمتر از نصف است، بنابراین اغلب برای براکت های حامل جریان و قطعات محفظه انتخاب می شود.
- قابلیت بازیافت: آلومینیوم را می توان بدون از دست دادن خواص مکانیکی خود به طور نامحدود بازیافت کرد و ذوب مجدد تنها حدود 5 درصد از انرژی مورد نیاز برای تولید آلومینیوم اولیه را مصرف می کند.
آلیاژهای متداول آلومینیوم برای ماشینکاری CNC: خواص و انتخاب
همه آلیاژهای آلومینیوم یکسان ماشین نمیشوند. آلیاژی که انتخاب می کنید استحکام، مقاومت در برابر خوردگی، سهولت برش و هزینه قطعه نهایی را تعیین می کند. جدول زیر بیشترین درجات مشخص شده برای قطعات آلومینیومی ماشینکاری CNC را خلاصه می کند.
| آلیاژ | مقاومت کششی (MPa) | ماشین کاری | مقاومت در برابر خوردگی | برنامه های کاربردی معمولی |
|---|---|---|---|---|
| 6061-T6 | 310 | عالی (90%) | خوب | قاب های ساختاری، قطعات خودرو، اجزای هیدرولیک |
| 7075-T6 | 572 | عالی (90%) | منصفانه | براکت های هوافضا، اجزای پر استرس |
| 2024-T4 | 450 | خوب | منصفانه | سازه های هواپیما، قطعات مقاوم در برابر خستگی |
| 5052-H32 | 228 | منصفانه (70%) | عالی | مخازن سوخت، قطعات دریایی، محفظه های ورق فلزی |
| 6063-T5 | 215 | خوب | عالی | پروفیل های اکسترود شده، محفظه ها، قطعات تزئینی |
برای اکثر کاربردهای ماشینکاری CNC، 6061-T6 بهترین نقطه شروع است زیرا استحکام، ماشینکاری، مقاومت در برابر خوردگی و هزینه را متعادل میکند. هنگامی که قطعه بسیار تحت فشار قرار می گیرد و وزن آن حیاتی است، 7075-T6 حدود 85 درصد استحکام کششی بیشتری را ارائه می دهد اما تقریباً 30 درصد بیشتر هزینه دارد و مقاومت در برابر خوردگی را کاهش می دهد. برای قطعاتی که در معرض محیط های دریایی یا شیمیایی قرار دارند، 5052 عملکرد خوردگی قوی تری دارد اما استحکام کمتری دارد و به پارامترهای برش کمی کندتر نیاز دارد.
اگر مسیر تولید در نظر گرفته شده، ریخته گری دایکاست به جای ماشینکاری از میله جامد، انتخاب آلیاژ تغییر می کند. قطعات دایکاست معمولاً از آلیاژهای آلومینیوم-سیلیکون A380 یا A383 استفاده می کنند که در مقایسه با 6061-T6 قابلیت ریخته گری عالی اما شکل پذیری کمتری دارند. ریخته گری آلومینیوم شکل نزدیک به شبکه را ایجاد می کند و سپس ماشینکاری CNC ابعاد مهمی را که ریخته گری به تنهایی نمی تواند از نظر اقتصادی نگه دارد، تعریف می کند.
فرآیندهای ماشینکاری CNC مورد استفاده برای قطعات آلومینیومی
پنج روش ماشینکاری CNC برای قطعات آلومینیومی رایج ترین هستند. هر کدام هندسه، تلورانس ها و ویژگی های سطح متفاوتی را تولید می کنند.
فرز CNC 3 محوره
فرز سه محوره برای قطعات آلومینیومی کار می کند و ابزار برش در امتداد محورهای X، Y و Z حرکت می کند. صفحه های مسطح، بلوک های مربعی، جیب ها و اکثر هندسه های براکت را کنترل می کند. برای قطعاتی که بیش از 90 درصد مواد از یک طرف برداشته می شود، ماشینکاری 3 محوره تقریباً همیشه ارزان ترین گزینه است.
فرز CNC 5 محوره
فرز 5 محوره میز یا سر را کج می کند تا از هر جهت به قطعه نزدیک شود. این کار تعداد تنظیمات اشکال پیچیده را کاهش میدهد، سطح را بهبود میبخشد، و کانالهای داخلی را ممکن میسازد. برای پرههای توربین، پروانهها و بلوکهای منیفولد پیچیده، آلومینیوم ماشینکاری ۵ محوره حتی اگر نرخ ماشین بالاتر باشد، مسیر ترجیحی است.
تراشکاری CNC
تراشکاری قطعات گردی مانند شفت، بوشینگ و اجزای پیستونی تولید می کند. آلومینیوم بسیار خوب می چرخد و چرخش با سرعت بالا می تواند تحمل ابعادی عالی را با پرداخت سطح بسیار ظریف به دست آورد. تراش های CNC با ابزار زنده نیز می توانند عملیات فرزکاری و سوراخکاری را در یک چاک انجام دهند.
حفاری و ضربه زدن
حفاری و ضربه زدن are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
ماشینکاری CNC سوئیس
تراش های نوع سوئیسی برای قطعات با قطر کوچک با تلورانس های محکم، معمولاً کمتر از 32 میلی متر استفاده می شود. آنها تمرکز بسیار خوبی دارند و می توانند پروفیل های پیچیده را در یک گذر تولید کنند که برای پین ها، اتصالات و محفظه های کوچک سنسور ارزشمند است.
ریخته گری دایکست به همراه ماشینکاری CNC پرداخت
یک مسیر هیبریدی که به طور فزاینده ای در تولید حجمی مورد استفاده قرار می گیرد، ریخته گری قالب ناهموار و سپس ماشینکاری CNC تنها وجه های بحرانی است. هزینه مرحله ریخته گری به ازای هر قطعه بسیار کمتر از برداشتن تمام مواد از میله جامد است و مرحله ماشینکاری دقتی را اضافه می کند که ریخته گری به تنهایی نمی تواند آن را حفظ کند. این رویکرد مورد علاقه سازندگانی است که قطعات خودرو، هیدرولیک و الکتریکی را در مقادیر 1000 یا بیشتر در سال میسازند.
ملاحظات کلیدی ماشینکاری هنگام برش آلومینیوم
ماشینکاری CNC آلومینیوم نسبت به ماشینکاری فولاد بخشنده تر است، اما مشکلات خاصی هنوز در تولید وجود دارد. درک شکل گیری تراشه، سایش ابزار، انبساط حرارتی و استفاده از مایع خنک کننده به جلوگیری از ضایعات قطعات و تاخیرهای غیر ضروری کمک می کند.
- تشکیل تراشه و تخلیه: آلومینیوم خالص یک تراشه طویل و رشته ای تولید می کند که می تواند دور دوک بپیچد و سطح را خراب کند. برشهای برش بالا، سرعت دوک بالا و درگیری شعاعی عمیق، تراشهها را به بخشهای کوچک میشکنند. خشک کردن یا استفاده از خنک کننده مه از جوشکاری تراشه نیز جلوگیری می کند.
- انتخاب ابزار: آسیاب های انتهایی کاربید با فلوت های صیقلی استاندارد برای کارهای آلومینیومی عمومی هستند. برای تولید با حجم بالا، ابزارهای الماس پلی کریستالی (PCD) به میزان قابل توجهی دوام بیشتری دارند و می توانند ابعاد محکم تری را حفظ کنند. انحراف ابزار معمولاً محدودیت اصلی است، بنابراین نگهدارنده ابزار کوتاه و سفت ترجیح داده می شود.
- انبساط حرارتی: آلومینیوم با 23 میکرومتر بر متر در درجه سانتی گراد منبسط می شود که تقریباً دو برابر فولاد است. قطعات دقیق ماشینکاری شده در دمای اتاق می توانند در یک مغازه کنترل نشده از تحمل خارج شوند. برای تحمل کمتر از 0.01- میلی متر، محیط های ماشینکاری با دمای کنترل شده توصیه می شود.
- استراتژی خنک کننده: خنک کننده سیل رایج ترین روش برای آلومینیوم است. گرما را از بین می برد و تراشه ها را شستشو می دهد. روغنکاری با حداقل مقدار (MQL) یک جایگزین خشک است که از غبار ریز استفاده می کند و در ماشینکاری با سرعت بالا رایج است. این انتخاب بر زمان چرخه، تمیزی قطعه و عمر ابزار تأثیر می گذارد.
- تشکیل سوراخ: آخرین بریدگی تراشه روی لبه قطعه اغلب یک سوراخ بر جای می گذارد. پخهای فرسوده، برشهای با تغذیه بالا، و یک ایستگاه جداسازی اختصاصی همگی به تولید لبههای تمیز بدون اضافه کردن کار دستی آهسته کمک میکنند.
از نظر عملی، بیشتر مشکلات ماشینکاری آلومینیوم به سرعت تغذیه و شکاف های ابزارآلات بازمی گردد. به عنوان مثال، یک آسیاب انتهایی 6 میلی متری در 6061-T6 که با سرعت 12000 دور در دقیقه با 0.05 میلی متر در هر تغذیه دندان کار می کند، تراشه ها را به طور موثر پاک می کند، در حالی که همان ابزار در 4000 دور در دقیقه با 0.02 میلی متر در هر دندان اغلب براده ها را در فلوت ها بار می کند و سطح ضعیفی ایجاد می کند. مغازه ای که پارامترهای برش را برای هر آلیاژ و نوع ابزار تنظیم می کند، قطعات منسجم تری را ارائه می دهد.
تلورانس های ماشینکاری CNC آلومینیومی و پرداخت های سطحی
آلومینیوم ماشینکاری CNC میتواند تحملهایی را از 0.10- میلیمتر برای قطعات تجاری استاندارد تا 0.005- میلیمتر برای قطعات با دقت چرخش یا زمین نگه دارد. تحمل قابل دستیابی به عملکرد، اندازه قطعه و سفتی کل سیستم ماشینکاری بستگی دارد، نه فقط کنترل کننده CNC.
| عملیات | تحمل استاندارد | تحمل دقیق | زبری سطح (Ra) |
|---|---|---|---|
| فرز 3 محوره | /-0.05 میلی متر | /-0.015 میلی متر | 1.6 ام |
| فرز 5 محوره | /-0.025 میلی متر | /-0.008 میلی متر | 0.8 um |
| تراشکاری CNC | /-0.025 میلی متر | /-0.005 میلی متر | 0.4 um |
| سنگ زنی | /-0.005 میلی متر | /-0.002 میلی متر | 0.2 um |
| ماشینکاری دایکاست | /-0.10 میلی متر | /-0.01 میلی متر | 1.6 ام |
گزینه های متداول پس از پردازش برای آلومینیوم ماشینکاری شده عبارتند از آنودایز نوع II (معمولا پوشش 20-25 um) برای محافظت در برابر خوردگی و ظاهر، آنودایز سخت (نوع III) برای مقاومت در برابر سایش، پوشش پودری برای رنگ بادوام، و آبکاری نیکل الکترولس برای کاربردهایی که رسانایی یا لحیم کاری اهمیت دارد. پرداخت سطح مستقیماً بر این انتخاب های پس از پردازش تأثیر می گذارد: یک سطح صاف Ra 0.8 um یک لایه آنودایز یکنواخت ایجاد می کند، در حالی که یک سطح آسیاب شده ناهموار می تواند ضخامت پوشش ناهموار ایجاد کند.
برای سطوح آب بندی، سطح توصیه شده معمولاً 0.8 um تا 1.6 um Ra است. سطوح تماس واشر که خیلی زبر هستند نمی توانند به درستی تحت فشار آب بندی شوند، در حالی که سطوح بیش از حد صاف گاهی اوقات می توانند اصطکاک مورد نیاز برای ماندن برخی از مواد واشر را کاهش دهند.
چگونه ریخته گری دایک و ماشینکاری CNC با هم برای قطعات آلومینیومی کار می کنند
وقتی حجم زیاد باشد و هندسه قطعه پیچیده باشد، ماشینکاری همه چیز از میله آلومینیومی جامد از نظر اقتصادی غیرجذاب می شود. یک رویکرد سادهتر این است که با یک لایهی دایکاست که قبلاً شکل نهایی را تقریب میکند، شروع کنید، سپس فقط وجههای کاربردی را ماشینکاری کنید. این فرآیند ترکیبی می تواند ضایعات مواد را 60-70 درصد کاهش دهد و زمان ماشینکاری را 40-50 درصد در مقایسه با ماشینکاری از یک بیلت جامد کاهش دهد.
مبادله هزینه ابزارآلات اولیه است. یک قالب ریخته گری آلومینیومی بسته به تعداد حفره و پیچیدگی بین 5000 تا 50000 دلار هزینه دارد. برای حجم های سالانه بالای حدود 1000 قطعه، هزینه قالب معمولاً از طریق قیمت پایین تر برای هر واحد بازیابی می شود. برای حجم های کمتر، ماشینکاری از نوار انتخاب بهتری است.
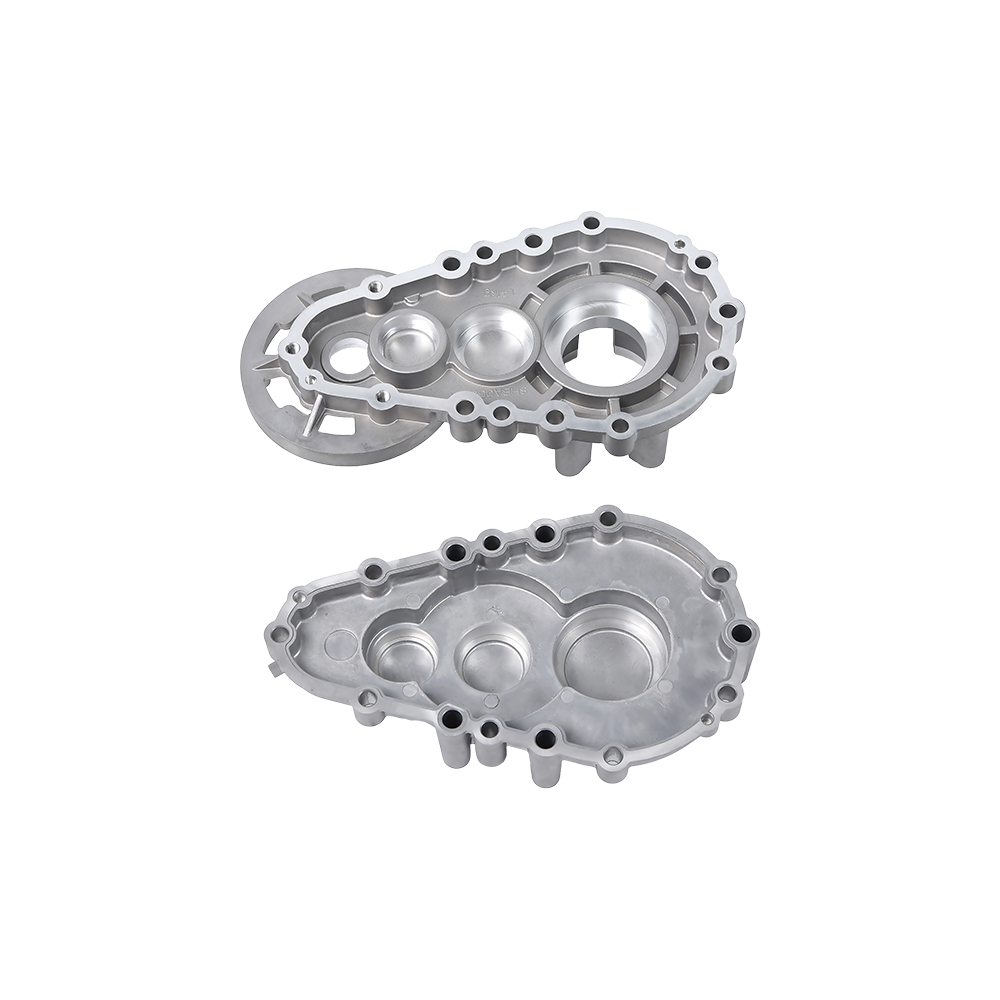
 بدنه گیربکس ریخته گری آلومینیومی برای پیوند برنج این بدنه گیربکس از طریق ریخته گری آلومینیومی ساخته شده است که برای ماشین آلات کشاورزی مانند نشاء برنج مناسب است. این فرآیند ابعاد و دوام دقیق را تضمین می کند و آن را به یک جزء قابل اعتماد برای سیستم های انتقال تبدیل می کند. مشاهده محصول →
در تولید ماشین آلات Ningbo Beilun Youyuan، این شرکت ابزارسازی، ریخته گری و ماشینکاری CNC را زیر یک سقف ترکیب می کند. نتیجه یک زنجیره تولید پیوسته است: کارگاه ریخته گری شکل تقریباً توری را تولید می کند و کارگاه ماشین آلات آن را تا حد تحمل کشش به پایان می رساند. مشتری یک قطعه تکمیل شده را دریافت می کند، نه یک قطعه خالی که نیاز به هماهنگی با تامین کننده جداگانه دارد. چنین ترتیبی برای محفظههای گیربکس و موارد انتقال که در آن چندین صفحه پیچ، سوراخها و سطوح آببندی باید مشخصات محکمی داشته باشند، اهمیت دارد.
علاوه بر یک ماشینفروشی استاندارد، این تمرین سازگاری اجزا را نیز بهبود میبخشد. تامین کنندگان ریخته گری که قطعات خود را ماشین می کنند می توانند ضایعات را مرتب کنند، پارامترهای ریخته گری را تنظیم کنند و تغییرات ابعادی کوچک را قبل از رسیدن به برنامه CNC جبران کنند. این باعث می شود کل فرآیند ساخت پایدارتر شود و تعداد قطعات نهایی رد شده کاهش یابد.
برای پروژه هایی که قبلاً از ریخته گری استفاده می کنند، مزایای ریخته گری آلومینیومی شامل نرخ تولید بالا و جزئیات سطح عالی است. هنگامی که ماشینکاری CNC به بالا اضافه می شود، قطعه هم از مزایای اقتصادی ریخته گری و هم از دقت ماشینکاری برخوردار می شود.
کاربرد قطعات آلومینیومی ماشینکاری CNC
قطعات آلومینیومی ماشینکاری شده CNC تقریباً در هر بخش صنعتی ظاهر می شوند. رایج ترین دسته ها عبارتند از:
خودرو و وسایل نقلیه انرژی نو
پایههای موتور، محفظههای انتقال، صفحات هیت سینک، براکتهای حسگر، محفظه باتری و قطعات ساختاری موتور استاندارد هستند. نسبت مقاومت به وزن بالای آلومینیوم به طور مستقیم با کاهش وزن کلی، برد خودرو را بهبود می بخشد. هر 100 کیلوگرم کاهش وزن خودرو در یک وسیله نقلیه الکتریکی می تواند تقریباً 10 تا 15 کیلومتر مسافت رانندگی را اضافه کند ، آلومینیوم را به یک انتخاب واضح برای برنامه های کاهش جرم تبدیل می کند. به عنوان مثال، سازندگان وسایل نقلیه الکتریکی، براکتهای بلبرینگ فولادی را با قالبهای ریختهگری آلومینیومی جایگزین کردهاند که سپس برای نگه داشتن تحمل یاتاقانهای 0.02/- میلیمتر CNC ماشینکاری میشوند.
 میل لنگ موتور سیکلت ساخته شده با ریخته گری آلومینیومی این میل لنگ موتور سیکلت از طریق ریخته گری آلومینیومی تولید می شود و خواص استحکام و سبکی را ارائه می دهد. برای مونتاژ موتور ضروری است و برای سوراخها و رزوههای دقیق نیاز به ماشینکاری CNC بعدی دارد. مشاهده محصول →
ابزارهای برقی و موتورهای کوچک
میل لنگ موتور سیکلت، جعبه دنده و روکش موتور اغلب ریخته گری و سپس ماشینکاری می شوند. این قطعات به سوراخهای رزوهدار، حفرههای یاتاقان و وجههای واشر نیاز دارند که همگی از نظر اقتصادی پس از ریختهگری با ماشینکاری تولید میشوند. همین منطق در مورد گیربکس های میکرو تیلر و اجزای ماشین آلات کاشت نیز صدق می کند.
هیدرولیک و پنوماتیک
شیرهای هیدرولیک، بلوک سوپاپ، بدنه تنظیم کننده و اتصالات پنوماتیکی برای سبک وزن و مقاومت در برابر خوردگی به آلومینیوم متکی هستند. ماشینکاری CNC حفره های داخلی و پورت های رزوه ای را تولید می کند که جریان سیال را کنترل می کند. بسیاری از بدنههای شیر پس از ماشینکاری تحت فشار تست میشوند تا تأیید شود که طبق کلاس فشار مشخص شده مطابقت دارند.
 شیر هیدرولیک ریخته گری آلومینیومی برای کنترل سیال این شیر هیدرولیک از ریخته گری آلومینیومی ساخته شده است که مقاومت در برابر خوردگی و ساختار سبک وزن را ارائه می دهد. این در سیستم های کنترل سیال، با گذرگاه های داخلی ماشینکاری شده با مشخصات دقیق استفاده می شود. مشاهده محصول →
الکترونیک و مدیریت حرارتی
سینکهای حرارتی، محفظههای LED و محفظههای الکترونیکی اغلب با ماشینکاری CNC یا از آلومینیوم ساخته میشوند. از آنجایی که آلومینیوم به طور موثر گرما را دفع می کند، از این قطعات در منابع تغذیه، اینورترها و کنترل کننده های موتور استفاده می شود. نفوذپذیری مغناطیسی کم آلومینیوم همچنین آن را برای محفظه های حسگر مناسب می کند که در آن مواد نباید با میدان های مغناطیسی تداخل داشته باشند.
ماشین آلات کشاورزی
قطعات نشاء برنج، محفظه میل لنگ و جعبه دنده معمولاً ریخته گری و ماشینکاری می شوند. این قطعات نیاز به آب بندی قابل اعتماد، نصب پیچ و قابلیت تعویض ابعادی دارند. ماشینکاری CNC تناسب ثابت و سطوح صاف را ایجاد می کند که سایش و نشت را در مزرعه کاهش می دهد.
اجزای دستگاه پزشکی
محفظه ها و براکت های آلمینیومی ابزار در وسایل پزشکی قابل حمل که در آن وزن و مقاومت در برابر خوردگی اهمیت دارد استفاده می شود. ماشینکاری CNC به دستگاه یک سطح صاف و ابعاد دقیق می دهد، در حالی که آنودایز کردن سطح تمیزی را فراهم می کند که در برابر تمیز کردن مکرر مقاومت می کند.
نحوه انتخاب تامین کننده آلومینیوم ماشینکاری CNC
انتخاب تامین کننده مناسب برای آلومینیوم ماشینکاری شده CNC به چیزی بیش از مقایسه قیمت ها نیاز دارد. عوامل زیر به طور مداوم تعیین می کنند که آیا یک پروژه موفق است یا از مشکلات تاخیر و کیفیت رنج می برد.
- ظرفیت پاکت ماشینکاری و دوک را بخواهید: برخی از مغازهها حداکثر 600 میلیمتر در X حرکت میکنند، در حالی که برخی دیگر 1000 میلیمتر یا بیشتر دارند. قبل از صدور سفارش بدانید که آیا بزرگترین قسمت شما مناسب است یا خیر.
- درخواست تلورانس و داده های پرداخت سطح: یک تامین کننده با صلاحیت باید به شما بگوید که چه تلورانس هایی در تولید دارند، نه فقط آنچه ممکن است. برای قطعات آلومینیومی، 0.01/- میلیمتر را در سوراخهای بحرانی و Ra 0.8 um را در سطوح آببندی جستجو کنید.
- لیست ماشین آلات را بررسی کنید: CNC ها، مراکز فرز، مراکز تراشکاری، و دستگاه های سیم برش، توانایی این مغازه را تشکیل می دهند. اگر مغازه دایکاست نیز داشته باشد، میتواند شکلهای نزدیک به شبکه را برای کارهای با حجم بالا تولید کند. Ningbo Beilun Youyuan Machinery مقادیر ریخته گری دایکستینگ و ماشینکاری CNC را در سیستم تولید خود فهرست می کند.
- به دنبال ابزار و ریخته گری یکپارچه باشید: تامینکنندهای که میتواند ابزارآلات، ریختهگری قطعات و ماشینآلات آن را تولید کند، یک شریک قوی برای تولید حجم است. این امر سربار هماهنگی را کاهش می دهد و کنترل کیفیت را آسان تر می کند.
- تنظیم بازرسی را ارزیابی کنید: ابزار استاندارد شامل کولیس، میکرومتر، ارتفاع سنج و تجهیزات CMM است. تامین کننده باید بتواند با اولین مقاله یک گزارش بعدی ارائه دهد.
- تست با سفارش نمونه: همیشه قبل از درخواست مقدار تولید، یک دسته کوچک یا نمونه اولیه را اجرا کنید. این فرآیند ماشینکاری، بسته بندی و زمان پاسخ را قبل از سرمایه گذاری کلان تأیید می کند.
برای خریدارانی که قطعات آلومینیومی را در چین تامین می کنند، محل کارخانه اهمیت دارد. تامین کننده باید سوابق خود را در خانواده قطعات خاص نشان دهد: خودرو، هیدرولیک، کشاورزی یا برق. مثال یک شرکت ریخته گری و ماشینکاری تاسیس شده در نینگبو، با بیش از یک دهه تجربه تولید، ارزش همسویی بین محدوده محصول تامین کننده و کاربرد مشتری را نشان می دهد.
درایورهای هزینه در ماشینکاری CNC آلومینیوم
درک اینکه پول کجا می رود به خریداران کمک می کند تا در مورد قیمت مناسب مذاکره کنند و از پرداخت بیش از حد برای نیازهای نامربوط اجتناب کنند.
| راننده هزینه | تاثیر بر هزینه قطعه | چگونه آن را کاهش دهیم |
|---|---|---|
| درجه مواد | قیمت 7075-T6 حدود 30-40 درصد بیشتر از 6061-T6 است | از 6061-T6 استفاده کنید مگر اینکه طراحی به استحکام خاصی نیاز داشته باشد |
| ابزار ریخته گری دایکاست | 5000-50000 دلار در هر مجموعه قالب | فقط زمانی از ریخته گری استفاده کنید که حجم هزینه ابزار را توجیه می کند |
| زمان ماشینکاری | معمولاً بزرگترین آیتم هزینه واحد است | تعداد راه اندازی ها و مسیرهای برش را به حداقل برسانید. طراحی برای 3 محور در صورت امکان |
| درمان سطحی | بسته به نوع هر قسمت از 0.5 تا 3 دلار اضافه می کند | آنودایز کردن یا آبکاری را فقط زمانی که عملکرد یا ظاهر آن ایجاب می کند، بگنجانید |
| بازرسی | بازرسی کامل CMM زمان و هزینه را اضافه می کند | فقط ابعاد بحرانی را به طور کامل بررسی کنید، از نمونه گیری آماری برای دیگران استفاده کنید |
| مقدار | هزینه های راه اندازی و ابزارآلات ثابت در بخش های بیشتری پخش می شود | افزایش مقدار سفارش در جایی که تقاضا اجازه می دهد. سفارشات کوچک هزینه ثابت بالایی دارند |
برای ارائه یک مثال عملی، یک براکت ساده آلومینیومی 0.2 کیلوگرمی ممکن است برای ماشینکاری از 6061-T6 در حجم کم 50 قطعه، 2 تا 4 دلار هزینه داشته باشد. همین براکت، هنگامی که به صورت دایکاست تولید میشود و سپس CNC در تعداد 10000 قطعه تمام میشود، حتی پس از مرحله ماشینکاری میتواند به 0.8-1.5 دلار در هر قطعه کاهش یابد.
سؤالات متداول: سؤالات متداول در مورد ماشینکاری CNC آلومینیوم
تحمل معمولی برای ماشینکاری CNC آلومینیوم چیست؟
آلومینیوم ماشینکاری استاندارد CNC تحمل 0.10/- میلی متر را برای اکثر قطعات تجاری دارد. تحملهای سختتر 0.01/- میلیمتر با تنظیم دقیق و کنترل دما قابل دستیابی است. سنگ زنی دقیق می تواند به /-0.002 میلی متر برسد اما هزینه قابل توجهی برای هر قطعه اضافه می کند.
آیا ماشینکاری CNC آلومینیوم می تواند به یک روکش آینه مانند برسد؟
بله، یک روکش آینه مانند به ترکیبی از ماشینکاری با سرعت بالا با ابزارهای صیقلی ظریف و اغلب یک فرآیند پس از آن مانند تراشکاری یا الماس تراشکاری نیاز دارد. فرز استاندارد CNC به Ra 0.8-1.6 um می دهد که صاف است اما شبیه آینه نیست. برای سطوح تزئینی معمولاً آنودایز یا پولیش اضافه می شود.
ماشینکاری CNC آلومینیوم برای یک قطعه معمولی چقدر طول می کشد؟
برای یک براکت ساده، زمان تحویل معمولا 3-5 روز کاری است. برای یک قسمت پیچیده با کار 5 محوره و آندایزینگ، 2-3 هفته زمان بگذارید. اگر جزء به صورت دایکاست شروع شود و نیاز به ابزار داشته باشد، زمان کامل تولید اغلب 4-6 هفته شامل ساخت ابزار و تایید مقاله اول است.
چگونه بین ماشینکاری و ریخته گری برای قطعات آلومینیومی یکی را انتخاب کنم؟
تصمیم به حجم و هندسه برمی گردد. برای مقادیر کمتر از حدود 500 قطعه، ماشینکاری از نوار مقرون به صرفه تر است. برای 1000 قطعه یا بیشتر، با شکل پیچیده نزدیک به شبکه، ریخته گری دایکست به علاوه ماشینکاری CNC باعث صرفه جویی در هزینه می شود. تفاوت در درجه اول در هزینه ابزار قالب ریخته گری است.
آیا باید 6061-T6 یا 7075-T6 را برای آلومینیوم ماشینکاری CNC مشخص کنم؟
از 6061-T6 برای قطعات عمومی، اجزای ماشین و محفظه ها استفاده کنید. 7075-T6 را زمانی انتخاب کنید که قطعه بسیار بارگذاری شده است، مانند براکت هوافضا یا آرمیچر با استحکام بالا، و زمانی که هزینه اضافی موجه است. استحکام کششی 7075 572 مگاپاسکال در مقابل 310 مگاپاسکال برای 6061 است، اما هزینه و مقاومت در برابر خوردگی کمتر مطلوب است.
آیا می توان آلومینیوم ماشینکاری شده CNC را جوش داد؟
بله، آلومینیوم را می توان با روش های TIG یا MIG جوش داد. با این حال، گرمای جوشکاری می تواند خواص مکانیکی مواد پایه را تغییر دهد، به ویژه در منطقه تحت تأثیر حرارت. اگر قطعه پس از جوشکاری ماشینکاری شود، تنش و اعوجاج جوش نیاز به بررسی دقیق دارد. اکثر تامین کنندگان آلومینیوم ماشینکاری شده CNC از جوشکاری اجتناب می کنند مگر اینکه طرح جایگزینی نداشته باشد.
چگونه می توانم بفهمم که آیا قطعه آلومینیومی ماشینکاری شده CNC من خورده می شود؟
آلومینیوم به خوبی در برابر خوردگی اتمسفر مقاومت می کند، اما می تواند خوردگی گالوانیکی را تجربه کند که با فولاد یا مس در یک محیط مرطوب همراه شود. آنودایز کردن، آندایزینگ مهر و موم شده یا پوشش پودری هر کدام محافظت بیشتری را ارائه می دهند. اگر قطعه در فضای باز یا نزدیک اقیانوس کار می کند، پوشش آندی ضخیم تری را مشخص کنید.
برداشت نهایی در ماشینکاری CNC آلومینیوم
ماشینکاری CNC آلومینیوم یک فرآیند تولید بالغ و قابل اعتماد است. چگالی کم آلومینیوم، مقاومت در برابر خوردگی طبیعی و ماشین کاری عالی، آن را به ماده استاندارد برای قطعات دقیق در خودرو، الکترونیک، هیدرولیک، کشاورزی و تجهیزات پزشکی تبدیل کرده است. تحمل تا 0.01/- میلیمتر و پرداختهای سطحی Ra 0.8 um کاملاً واقعی است و بهترین تأمینکننده به شما کمک میکند آلیاژ و ترکیب فرآیند مناسب را برای کاربرد خود انتخاب کنید.
برای حجمهای بالاتر، ترکیب ریختهگری قالب با ماشینکاری CNC کمترین هزینه کل را بدون از دست دادن دقت ابعادی ارائه میدهد. نکته کلیدی این است که یک شریک تولیدی انتخاب کنید که هر دو مرحله ریخته گری و ماشینکاری را به صورت داخلی کنترل کند و به شما یک امتیاز پاسخگویی بدهد. با تامین کننده مناسب، قطعات آلومینیومی ماشینکاری شده CNC به تلورانس مناسب، به موقع و با هزینه ای که نشان دهنده تلاش واقعی تولید است، می رسد.