زبان


خانه / خبر / اخبار صنایع / راهنمای خریداران قالب ریخته گری آلومینیوم: فولاد ابزار، عمر ابزار، هزینه و عیوب
قالب ریخته گری آلومینیوم گران ترین تصمیم واحد در یک پروژه ریخته گری است. این ابزار فولادی سخت شده است که هر ریخته گری را شکل می دهد، زمان چرخه را تنظیم می کند، میزان عیب را کنترل می کند و تعیین می کند که قطعه به چه مقدار پس از پردازش نیاز دارد. دای جایی است که تلورانس ها متولد می شوند، جایی که تخلخل گاز به دست می آید یا از دست می رود، و جایی که یک قیمت ارزان می تواند به واقعیتی گران تبدیل شود. برای خریداران و مهندسانی که تامین کنندگان ریخته گری آلومینیوم را ارزیابی می کنند، قالب سزاوار توجه بیشتری نسبت به اندازه پرس، قیمت آلیاژ یا حتی وزن قطعه است.
در این راهنما، ما به طور خاص بر روی قالب تمرکز می کنیم، نه روند کلی. نمرات فولادی مورد استفاده برای قالب های آلومینیومی، اعداد واقعی عمر ابزار، ساختار هزینه پشت قیمت قالب، عیوبی که از داخل حفره شروع می شوند و قوانین طراحی که بودجه ابزار و تولید را تحت کنترل نگه می دارد را خواهید یافت. هدف این است که نقل قول ابزار بعدی را برای مقایسه آسانتر و اشتباه خواندن آن را سختتر کنیم.
در واقع قالب ریخته گری آلومینیوم چیست؟
قالب فقط یک قالب با یک حفره خالی نیست. این یک سیستم ابزار کامل است که از چندین صفحه فولادی، درج های قابل تعویض، هسته های کشویی، پین های اجکتور، چاه های سرریز، دروازه ها و کانال های خنک کننده داخلی ساخته شده است. نیمه ثابت قالب بر روی صفحه ثابت دستگاه ریخته گری محفظه سرد نصب می شود. نیمه متحرک روی صفحه گیره نصب می شود که برای هر شلیک قالب را باز و بسته می کند. آلومینیوم مذاب تحت فشار زیاد وارد حفره می شود، در عرض چند ثانیه جامد می شود و نیمه متحرک از بین می رود تا سیستم اجکتور بتواند ریخته گری را به بیرون فشار دهد.
برای قطعات آلومینیومی، تقریباً تمام تولیدات از فرآیند محفظه سرد استفاده می کنند، زیرا دمای فلز مذاب، تقریباً 620 تا 700 درجه سانتیگراد بسته به آلیاژ، برای یک دستگاه اتاق گرم بسیار گرم است. بنابراین قالب باید در هر چرخه هم از فشار تزریق بالا و هم شوک حرارتی زنده بماند. به همین دلیل است که فولاد قالب، عملیات حرارتی، طراحی خنککننده و تکمیل سطح در آلومینیوم بسیار بیشتر از ابزارهای تزریق روی یا پلاستیک اهمیت دارند.
اجزای قالب را می توان بر اساس عملکرد گروه بندی کرد. جدول زیر یک چک لیست عملی برای خریدارانی است که میخواهند بفهمند واقعاً برای چه چیزی در یک قیمتگذاری ابزار پرداخت میکنند.
| جزء | تابع | تعویض / سرویس شده |
|---|---|---|
| بشقاب های قالب | درج های حفره را نگه دارید و نیمه متحرک را هدایت کنید | پس از تعمیرات اساسی ابزار یا آسیب تصادف |
| درج حفره | بلوک های فولادی ماشینکاری شده که سطح ریخته گری را تشکیل می دهند | هنگامی که بررسی گرما یا فرسایش از حد ترسیم فراتر رود |
| سرسره و بالابر | سوراخ های جانبی، زیر برش ها و زوایای رهاسازی پیچیده ایجاد کنید | قطعات سایش، در طول تعمیر و نگهداری برنامه ریزی شده بازرسی شده است |
| پین های اجکتور | ریخته گری جامد شده را از نیمه متحرک خارج کنید | به طور معمول پس از چندین هزار شلیک تعویض می شود |
| دونده، دروازه، چاه های سرریز | فلز مذاب را به داخل حفره هدایت کنید و مواد سرد یا کثیف را به دام بیندازید | در صورت بروز مشکلات جریان در طول نمونه برداری اصلاح می شود |
| کانال های خنک کننده | حرارت را از قالب به روشی کنترل شده حذف کنید | تمیز شده و جریان تست شده در تعمیر و نگهداری ابزار |
اگر با روش تولید گسترده تر تازه کار هستید، ابتدا به درک این روش کمک می کند فرآیند ریخته گری آلومینیوم و سپس به جزئیات ابزار برگردید. در عمل، قالب بخشی از فرآیندی است که یک تولید پایدار و تکرارپذیر را از تولیدی که در هر ممیزی شگفتی ایجاد می کند جدا می کند.
The Die بر کیفیت پخش بیشتر از مطبوعات حاکم است
بسیاری از مکالمات خرید بر روی تناژ پرس، سرعت تزریق و وزن شات تمرکز دارند. این پارامترها مهم هستند، اما آنها در اطراف قالب تنظیم می شوند. یک قالب تعیین می کند که فلز چقدر حفره را پر می کند، با چه سرعتی سرد می شود، آخرین ماده کجا جامد می شود و آیا گاز راهی برای فرار دارد یا خیر. حتی یک پرس 900 تنی کاملاً جدید نیز نمی تواند از قالبی که طراحی ضعیفی دارد، صدای ریخته گری تولید کند.
سه عامل کنترل شده با دای بیشترین تأثیر را بر کیفیت دارند:
- الگوی پر کردن. موقعیت دروازه و هندسه دونده نحوه عبور آلومینیوم مذاب از داخل حفره را کنترل می کند. قالبی که به طور مساوی پر می شود، هوا را جلوتر از فلز به داخل چاه های سرریز می راند. یک قالب که به طور ناموزون پر می شود باعث ایجاد بسته های سرد، اشتباه و گاز محبوس می شود.
- میزان سرمایش خطوط آب در داخل قالب تعیین می کند که در کجا ریخته گری ابتدا جامد می شود. انجماد جهت دار باید آخرین فلز مایع را وارد مناطق سرریز یا رایزرها کند، نه داخل دیواره قطعه. اگر چیدمان خنککننده اشتباه باشد، تخلخل انقباض در هر عکس در همان مکان ظاهر میشود.
- وضعیت سطح قالب یک حفره خوب تکمیل شده و به درستی آزاد شده، ریخته گری هایی با بافت سطحی ثابت و مشکلات چسبندگی کمتر تولید می کند. همانطور که سطح قالب شروع به بررسی گرما یا فرسایش می کند، کیفیت سطح ریخته گری قبل از اینکه عیب در بررسی های ابعادی ساده قابل مشاهده شود، کاهش می یابد.
در محیط تولید، قالب قابلیت تکرار را نیز کنترل می کند. یک قالب پایدار، که تحت یک پنجره فرآیند مستند اجرا می شود، باید همان ابعاد و همان سطح را در هزاران عکس ارائه دهد. وقتی مشتری دریفت ابعادی را در قطعات تحویلی می بیند، اولین سوال همیشه باید در مورد وضعیت قالب باشد، نه در مورد آلیاژ آلومینیوم. برای یک مرجع مفید در مورد دسته بندی عیوب و معنای آنها در طبقه فروشگاه، سیستم طبقه بندی عیوب NADCA یک نقطه شروع صنعتی است که به طور گسترده مورد استفاده قرار می گیرد.
نمرات فولاد و عمر ابزار مورد انتظار برای قالب های آلومینیومی
درجه فولاد اولین چیزی است که هنگام مقایسه دو قیمت قالب برای یک قطعه باید بررسی شود. دو تامین کننده می توانند قیمت قالب مشابهی را ارائه کنند، اما یکی ممکن است از فولاد سخت شده با خلاء استاندارد H13 استفاده کند، در حالی که دیگری از یک درجه ممتاز با هزینه بالاتر با مقاومت در برابر خستگی حرارتی بهتر استفاده می کند. قیمت قالب فقط تا اولین ظهور بررسی حرارتی مشابه است.
| درجه فولاد | سختی معمول برای آل می میرد | عمر مورد انتظار برای آل کاستینگ ها | بهترین مناسب برای |
|---|---|---|---|
| H13 | 46-52 HRC | 100000-150000 شات | استاندارد تولید برای اکثر قطعات ریخته گری آلومینیوم |
| H11 | 44-52 HRC | 80000-120000 شلیک | هسته های پیچیده، دنده های عمیق، هندسه های جهشی دشوار |
| پرمیوم H13 / درجه ESR | 48-54 HRC | 150000-200000 شات | قطعات طولانی مدت خودرو و یکپارچگی بالا |
آلیاژ ریختهگری شده نیز عمر قالب را تغییر میدهد. آلومینیوم در وسط محدوده قرار دارد. آلیاژهای روی در دماهای پایین تری ریخته می شوند و خستگی حرارتی بسیار کمتری ایجاد می کنند. منیزیم و آلیاژهای مبتنی بر مس با شدت بیشتری به سطح قالب حمله می کنند. جدول زیر مقایسه ای واقع بینانه را نشان می دهد.
| خانواده آلیاژی | دمای مذاب معمولی | زندگی معمولی | علت اصلی سایش قالب |
|---|---|---|---|
| آلیاژهای روی | 380-450 درجه سانتیگراد | 500000 شات | سایش ساینده، شوک حرارتی کم |
| آلیاژهای آلومینیوم | 620-700 درجه سانتیگراد | 100000-200000 شات | خستگی حرارتی و لحیم کاری |
| آلیاژهای منیزیم | 620-680 درجه سانتیگراد | 80000-120000 شلیک | حمله شیمیایی بالاتر به فولاد |
| آلیاژهای مس / برنج | 900-1000 درجه سانتیگراد | 20000-50000 شلیک | ترک خوردگی و فرسایش حرارتی شدید |
اعداد عمر قالب بالا، تعمیر و نگهداری معقول را فرض می کنند: دمای قالب کنترل شده، تمیز کردن منظم، بازرسی ترک و عملیات تنش زدایی گاه به گاه در ابزار با بارگذاری سنگین. بدون تعمیر و نگهداری، حتی یک قالب فولادی ممتاز نیز زود از بین می رود. به عنوان یک ویژگی ثابت فولاد رفتار نکنید. این نتیجه فولاد، طراحی ابزار، کنترل فرآیند و نگهداری با هم است.
چه چیزی باعث افزایش قیمت قالب ریخته گری آلومینیوم می شود
قیمت قالب فقط قیمت ماشینکاری یک حفره نیست. بلوک فولادی بخش کوچکی از کل هزینه است. پول واقعی صرف مهندسی، ساخت الکترود، برنامه نویسی CNC، پرداخت، مونتاژ و عکس های آزمایشی می شود. اگر عرضهکنندهای قیمت قالب بسیار پایینی را نقل میکند، بجای جشن گرفتن از معامله، بپرسید چه چیزی حذف شده است.
تقسیم هزینه ساده شده برای قالب های ریخته گری آلومینیومی معمولی به این صورت است:
- طراحی و شبیه سازی جریان قالب: 5-10٪ از قیمت ابزار. این هزینه ارزش محافظت دارد زیرا از اصلاحات گران قیمت در آینده جلوگیری می کند.
- فولاد قالب و عملیات حرارتی: 12-18٪. شامل سخت شدن خلاء، تلطیف و کاهش استرس است.
- ماشینکاری CNC و EDM: 40-50٪. این هسته اصلی کار تولید قالب است.
- اتصال، پرداخت و مونتاژ: 15-20٪. شامل دستیابی به سطح مشخص شده و پاسخ سیستم جهشی است.
- عکس های آزمایشی و نمونه برداری: 3-5٪. برای اعتبارسنجی ابعاد، کیفیت سطح و پارامترهای فرآیند قبل از انتشار استفاده می شود.
بزرگترین تصمیم استراتژیک تعداد حفره ها است. یک قالب تک حفره ای ارزان تر، ساده تر و اصلاح آسان تر است. یک قالب چند حفره ای چندین قطعه را در یک چرخه ماشین تولید می کند و هزینه هر قطعه را کاهش می دهد، اما ریسک ابزارسازی را چند برابر می کند. اگر یک حفره دارای یک تغییر ابعادی جزئی باشد، کل دوره تولید باید در حین تعمیر آن حفره متوقف شود.
| شماره حفره | هزینه نسبی قالب | قطعات در هر چرخه | مناسب ترین حجم |
|---|---|---|---|
| 1 حفره | 1.0x | 1 | نمونه سازی، حجم بسیار کم، هندسه پیچیده |
| 2 حفره | 1.6-1.8x | 2 | حجم سالانه از ده ها هزار به بالا |
| 4 حفره | 2.5-3.0x | 4 | قطعات خودرو و لوازم خانگی با تیراژ بالا |
| 8 حفره | 4.5-5.5x | 8 | برنامه های پایدار و با حجم بسیار بالا با پیش بینی های مطمئن |
بسیاری از خریداران باتجربه با یک ابزار تک حفره یا دو حفره شروع می کنند، فرآیند را تایید می کنند و سپس حفره های بیشتری اضافه می کنند یا قالب دوم می سازند. این رویکرد، مواجهه مالی یک خطای طراحی را کاهش میدهد و در عین حال مسیری را برای تولید با حجم بالا فراهم میکند.
نقص های ریخته گری مرتبط با قالب و نحوه جلوگیری از آنها
اکثر عیوب ریخته گری به نام چیزی که بازرس روی قسمت تمام شده می بیند نامگذاری می شود، اما بسیاری از آنها از داخل قالب شروع می شوند. درک رابطه نقص تا مرگ به خریداران کمک میکند تا در طول بحثهای نمونهبرداری و PPAP سؤالات درستی بپرسند. جدول زیر رایج ترین عیوب مربوط به قالب و اقدامات متقابل عملی مورد استفاده توسط مهندسین ریخته گری را خلاصه می کند.
| نقص | علت مرتبط با مرگ | پیشگیری |
|---|---|---|
| تخلخل گاز | تهویه ضعیف، مسیرهای جریان طولانی، چاه های سرریز نامناسب | طراحی مجدد دروازه ها و دریچه ها، اضافه کردن کمک خلاء |
| سرد می بندد | دمای قالب خیلی پایین است، فلز قبل از پر شدن حفره منجمد می شود | دمای قالب را افزایش دهید، زمان پر شدن را متعادل کنید، سرعت دروازه را تنظیم کنید |
| لحیم کاری / چسباندن | آلومینیوم از نظر شیمیایی به سطح قالب محافظت نشده متصل می شود | Nitriding یا پوشش PVD سطوح حفره |
| بررسی گرما | انبساط و انقباض حرارتی مکرر صفحه قالب | از H13 یا فولاد درجه یک، خنک کننده کنترل شده، تنش زدایی دوره ای استفاده کنید |
| فلش | انحراف قالب، خط جداکننده فرسوده، نیروی گیره اشتباه | تعمیر خط جدایی، حفظ موازی صفحه، تنظیم تناژ گیره |
| علائم بیرون راندن | پیش نویس ناکافی، پین های اجکتور بسیار کم، نیروی پرتاب زیاد | زاویه پیش نویس را افزایش دهید، پین های اجکتور را اضافه کنید، سطح حفره را جلا دهید |
یک قالب خوب طراحی شده به خودی خود همه عیوب را از بین نمی برد. پارامترهای فرآیند مانند دمای مذاب، مشخصات تزریق، کاربرد اسپری و زمان چرخه باید با طراحی قالب مطابقت داشته باشند. اما اگر قالب اصلاح شود و نقص همچنان در هر عکس ظاهر شود، احتمالاً پنجره فرآیند نقض شده است، نه طرح قالب.
قوانین طراحی که از قالب و ضایعات پایین محافظت می کند
طراحان قطعات گاهی اوقات با قالب طوری رفتار می کنند که گویی می تواند هر مدل CAD را بازتولید کند. نمی تواند. قالب به زوایای کشش، دیوارهای یکنواخت، گوشه های گرد و فضایی برای جریان فلز نیاز دارد. اگر قطعه این قوانین را نقض کند، مشکلات کیفی در تولید ظاهر می شود و هزینه های نگهداری قالب افزایش می یابد. خبر خوب این است که اکثر قوانین ساده و قابل اندازه گیری هستند.
| ویژگی طراحی | محدوده توصیه شده | دلیل |
|---|---|---|
| زاویه پیش نویس خارجی | 1-2 درجه | اجازه خروج تمیز بدون آسیب به سطح را می دهد |
| زاویه کشش داخلی | 2-3 درجه | به رها شدن ریخته گری از نیمه متحرک کمک می کند |
| ضخامت اسمی دیوار | 2.5-6.0 میلی متر | رفتار پر شدن، قدرت و خنک کننده را متعادل می کند |
| یکنواختی دیوار | بخش ها را تا حد امکان یکنواخت نگه دارید | از تخلخل انقباض و علائم فرورفتگی جلوگیری می کند |
| ضخامت پایه دنده | 0.6-1.0 برابر دیوار مجاور | بدون ایجاد برش های ضخیم قطعه را سفت می کند |
| شعاع گوشه داخلی | در صورت امکان 1.0 میلی متر یا بزرگتر | تمرکز استرس را کاهش می دهد و جریان فلز را بهبود می بخشد |
اینها نقطه شروع هستند نه قوانین مطلق. قطعات بزرگ، محفظههای جدار نازک، براکتهای ساختاری و بدنههای دریچههای ضد فشار هر کدام در جهت متفاوتی منحرف میشوند. هدف این نیست که کورکورانه از جدول پیروی کنیم. این است که بازنگری طراحی را وادار کنیم که بپرسد چرا یک دیوار، دنده یا شعاع خاص قبل از برش فولاد قالب وجود دارد.
انتخاب آلیاژ آلومینیوم و تأثیر آن بر عمر ابزار و تحمل
آلیاژ آلومینیوم فقط خواص مکانیکی قطعه نهایی را تعیین نمی کند. همچنین بر میزان تهاجمی فلز مذاب به قالب، چگونگی پر کردن بخشهای نازک و میزان تحمل ابعادی تأثیر میگذارد. خریدارانی که پس از ساخت قالب، آلیاژها را تعویض می کنند، ممکن است از نتیجه شگفت زده شوند.
| آلیاژ | ویژگی های کلیدی | برنامه های کاربردی معمولی |
|---|---|---|
| A380 / ADC12 | قدرت، پر کردن و هزینه متعادل | ساختار عمومی، بدنه خودرو، براکت موتور |
| A383 | مقاومت بهتر در برابر پارگی گرم، پر شدن خوب | دنده های نازک، قطعات پیچیده با دیواره نازک |
| A360 | مقاومت در برابر خوردگی بهتر، محتوای مس کمتر | قطعات در معرض، محیط های دریایی یا خورنده |
| A413 | سیالیت عالی و سفتی فشار | بدنه سوپاپ، اجزای فشار محکم |
| B390 | سختی بالا، مقاومت در برابر سایش خوب، ماشینکاری سخت تر | بلوک های موتور، بشکه های سیلندر، سطوح حساس به سایش |
از دیدگاه قالب، محتوای سیلیکون و محتوای مس آلیاژ بر رفتار لحیم کاری و فرسایش تأثیر می گذارد. آلیاژهایی با سیلیکون بالاتر، مانند A383 یا B390، به خوبی جریان مییابند اما میتوانند سایندهتر روی سطح فولاد باشند. آلیاژهایی با محتوای آهن کمتر ممکن است لحیم کاری را افزایش دهند، به همین دلیل است که یک عملیات سطحی مانند نیتریدینگ اغلب همراه با تصمیم آلیاژ مشخص می شود. ترکیب مناسب آلیاژ، پوشش قالب، چیدمان خنک کننده و تنظیمات فرآیند است، نه هر مورد واحد.
ریختهگری به همراه ماشینکاری: جایی که قالب به یک قسمت تمامشده تبدیل میشود
یک قالب ریخته گری آلومینیومی شکلی نزدیک به شبکه ایجاد می کند، نه یک جزء تمام شده. سوراخ ها هنوز نیاز به ماشین کاری دارند، وجه های آب بندی نیاز به صافی دارند، رزوه ها نیاز به برش دارند، و ابعاد بحرانی به تحمل سخت تری نیاز دارند که یک فرآیند CNC می تواند ارائه دهد. به همین دلیل است که توانایی ماشینکاری تامین کننده دایکاست به اندازه خود قالب اهمیت دارد.
تامین کننده ای که هم ریخته گری و هم ماشینکاری CNC را در یک کارخانه اجرا می کند می تواند گردش کار کامل را کنترل کند: قالب ریخته گری را ایجاد می کند، دستگاه CNC آن را تمام می کند و بازرسی نهایی همان قسمت را در همان ساختمان می بیند. این ترتیب زمان لجستیک را کاهش می دهد، از آسیب در حین حمل و نقل جلوگیری می کند و داده اندازه گیری را بین عملیات ثابت نگه می دارد.
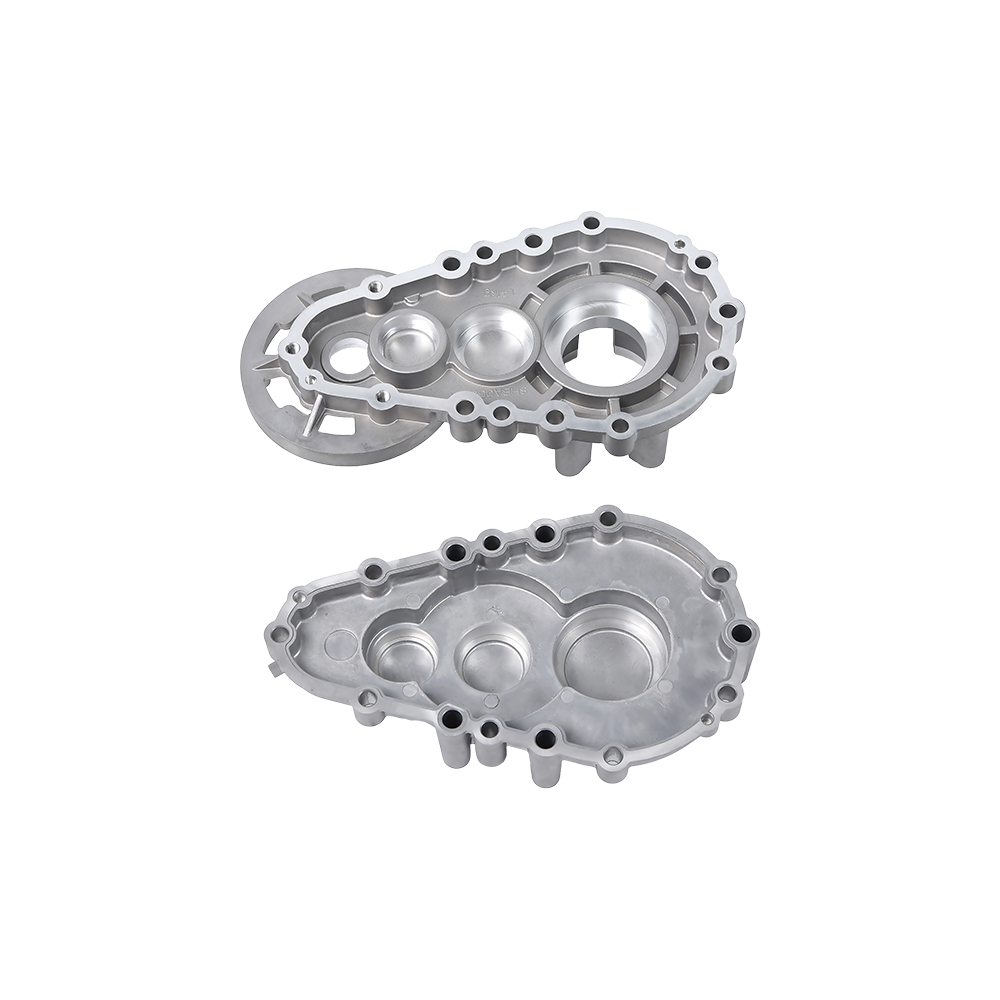
 محفظه گیربکس ریخته گری آلومینیومی برای مونتاژ دقیق این محفظه گیربکس نشان می دهد که چگونه ریخته گری قالب هندسه کلی را شکل می دهد در حالی که ماشینکاری CNC بعدی به تلورانس های سخت مورد نیاز برای مونتاژ چرخ دنده و آب بندی روغن دست می یابد و آن را به نمونه ای واضح از جریان کار ریخته گری و ماشینکاری یکپارچه تبدیل می کند. مشاهده محصول →
محفظه گیربکس یک نمونه معمولی است. قالب هندسه کلی، جیب های یاتاقان و باس های نصب را تشکیل می دهد، اما سطوح آب بندی و سوراخ های بلبرینگ معمولاً پس از ریخته گری نیاز به ماشین کاری دارند. بدون ماشینکاری، محفظه همچنان به عنوان یک ریختهگری خام عمل میکند، اما نمیتواند تحملهای مورد نیاز برای مونتاژ چرخ دنده و آببندی روغن را برآورده کند.
 لوازم جانبی موتور بدون برس که نیاز به ماشینکاری ثانویه دارند محفظههای موتور و سپرهای انتهایی برای دیوارههای نازک و جزییات بالههای پیچیده به ریختهگری با فشار متکی هستند، اما برای گرد بودن سوراخها و سطوح مونتاژ استاتور به ماشینکاری دقیق نیاز دارند که از همان منطق محفظههای گیربکس پیروی میکنند. مشاهده محصول →
اجزای موتور الکتریکی نیز از همین منطق پیروی می کنند. محفظه های موتور، سپرهای انتهایی و لوازم جانبی موتور بدون جاروبک به گرد بودن سوراخ دقیق، انطباق حرارتی خوب و سطح تمیز برای مجموعه استاتور نیاز دارند. قالب ریخته گری دیوارهای نازک و جزئیات پیچیده باله را فراهم می کند. ماشینکاری ثانویه ویژگی های مکان یابی نهایی را ایجاد می کند.
 شیر هیدرولیک ریخته گری آلومینیومی با ماشینکاری یکپارچه بدنه دریچه های هیدرولیک از ریخته گری داخلی و ماشینکاری CNC برای اطمینان از دیواره های مقاوم در برابر فشار و سوراخ های دقیق سوپاپ، رزوه های پورت و سطوح آب بندی بهره می برند، در حالی که امکان بازخورد ابعادی سریعتر به حفره قالب را فراهم می کند. مشاهده محصول →
بدنه شیرهای هیدرولیک به دلایل متفاوتی از ریخته گری و ماشینکاری یکپارچه بهره می برند. قالب دیواره های فشار محکم و هندسه عبور داخلی را تضمین می کند، در حالی که ماشینکاری CNC سوراخ سوپاپ، رزوه های پورت و سطوح آب بندی را به ابعاد نهایی خود می رساند. زمانی که بازخورد ابعادی به حفره قالب برمیگردد، تامینکنندهای که میتواند هر دو را در داخل انجام دهد، حلقه ارتباطی کوتاهتری دارد.
از دیدگاه خریدار، سوال عملی این نیست که آیا تامین کننده یک کارگاه CNC دارد یا خیر. تقریباً همه انجام می دهند. سوال مهمتر این است که آیا همان تیم مالک قالب، پارامترهای ریخته گری و وسایل ماشینکاری است؟ هنگامی که هر سه در یک مرکز هستند، مشکلات به جای انتقال بین پیمانکاران فرعی، در منبع خود حل می شوند.
سوالاتی که باید قبل از تایید ابزار از یک تامین کننده ریخته گری بپرسید
زمانی که هر دو تامین کننده به مجموعه سوالات فنی یکسانی پاسخ می دهند، مقایسه قیمت ابزارآلات آسان تر است. از لیست زیر به عنوان نقطه شروع استفاده کنید. این اطلاعات مورد نیاز برای مقایسه کیفیت قالب، نه تنها قیمت قالب را پوشش می دهد.
- قالب از چه نوع فولاد، عملیات حرارتی و پوشش سطحی استفاده می کند؟ پاسخ باید مشخص باشد، مانند H13 سخت شده با خلاء به علاوه نیترید کردن، نه صرفاً "فولاد".
- آیا قبل از برش فولاد شبیه سازی جریان قالب را اجرا خواهید کرد؟ گزارش های شبیه سازی الگوی پر شدن مورد انتظار، تله های هوا و رفتار انجماد را نشان می دهد. برای دیدن گزارش بخواهید.
- چه تعداد حفره در قیمت قالب ذکر شده گنجانده شده است؟ قیمت یک قالب تک حفره ای را نمی توان با قیمت یک قالب دو حفره ای بدون تنظیم خروجی هر قطعه مقایسه کرد.
- تلورانس ابعادی ریخته گری قبل از ماشینکاری چیست؟ این نشان می دهد که آیا تامین کننده ارتباط بین شرایط قالب و رانش ابعادی را درک می کند یا خیر.
- چند شات آزمایشی گنجانده شده است؟ هزینه نمونه برداری و تعداد نمونه ها بخشی از قرارداد ابزارسازی است.
- عمر قالب مورد انتظار چقدر است و چه برنامه تعمیراتی را توصیه می کنید؟ عمر قالب بر هزینه بلندمدت هر قطعه تأثیر می گذارد، نه قیمت اولیه ابزار.
- آیا همان کارخانه پس از ریخته گری CNC را تکمیل می کند؟ ریختهگری داخلی و ماشینکاری ریسک انتقال را کاهش میدهد و مالکیت تحمل را در یک مکان نگه میدارد.
- چه تعمیرات قالب تحت ضمانت نقل قول می شود و برای چند شات؟ این از گران شدن یک قالب ارزان بعد از هزار قطعه اول جلوگیری می کند.
پاسخ به این سؤالات مهمتر از سطح فروش صیقلی است. عرضهکنندهای که پاسخهای فنی شفاف و صادقانه را در مرحله ابزارسازی میدهد، احتمالاً در طول تولید انبوه نیز به همین شکل رفتار میکند.
سوالات متداول در مورد قالب های ریخته گری آلومینیوم
تفاوت بین قالب و قالب چیست؟
قالب یک اصطلاح عمومی برای شکل توخالی است که برای شکل دادن به مواد استفاده می شود. قالب ابزار خاصی است که در ریخته گری دایکاست: تحت فشار تزریق بسیار بالا عمل می کند، دارای قطعات متحرکی مانند اسلایدها و اجکتورها است و بسیار سریعتر از یک قالب شنی معمولی چرخش می کند. در ریخته گری آلومینیوم کلمه دای اصطلاح درستی است.
چند شات می توانید از قالب ریخته گری آلومینیوم بگیرید؟
با فولاد H13 و نگهداری مناسب، قالب تولید قطعات آلومینیومی معمولا بین 100000 تا 200000 شات طول می کشد. فولادهای ESR درجه بالاتر و سطوح محافظت شده می توانند این را به سمت انتهای بالایی سوق دهند. پیچیدگی هندسه قالب و آلیاژ ریختهگری شده دو متغیر بزرگ هستند.
کدام گرید فولادی برای قالب ریخته گری آلومینیومی بهتر است؟
H13 استاندارد صنعتی برای تولید قالب های آلومینیومی است. تعادل خوبی از سختی، چقرمگی و مقاومت در برابر خستگی حرارتی را فراهم می کند. H11 ممکن است برای هستههای بسیار پیچیدهای که به چقرمگی بیشتری نیاز دارند انتخاب شود، در حالی که گریدهای H13 ESR برتر برای پروژههای بلندمدت استفاده میشوند که در آن هزینه ابزار بالاتر با هزینه کمتر هر قطعه توجیه میشود.
آیا می توان از یک قالب برای ساخت چندین قسمت مختلف استفاده کرد؟
نه با یک حفره ثابت. یک قالب یک هندسه حفره ایجاد میکند، اگرچه درجهای قابل تعویض میتوانند به خانوادهای از قطعات مشابه با استفاده از پایه قالب یکسان اجازه دهند. هر تغییر در شکل قطعه مستلزم تغییر در هندسه حفره، طرح دونده یا هر دو است. انتظار نداشته باشید که یک قالب تکی طرح های قطعات کاملا متفاوت را پوشش دهد.
آیا قالب چند حفره ای هزینه هر قطعه را کاهش می دهد؟
بله، زیرا قطعات بیشتری از یک چرخه ماشین بیرون می آیند. اما خود قالب هزینه بیشتری دارد، راه اندازی پیچیده تر می شود و نقص در یک حفره می تواند کل ابزار را مختل کند. قالب های چند حفره ای انتخاب مناسبی هستند که حجم سالانه زیاد باشد و طراحی قطعه پایدار باشد.
چرا حتی زمانی که قالب جدید است تخلخل ظاهر می شود؟
تخلخل در قالب های ریخته گری آلومینیوم معمولاً از گاز به دام افتاده یا انقباض در طول انجماد ناشی می شود. قالب این امر را از طریق تهویه، قرار دادن سرریز، طراحی دروازه و چیدمان خط خنک کننده کنترل می کند. اگر طراحی قالب درست باشد اما تخلخل همچنان ظاهر شود، ممکن است پارامترهای فرآیند خارج از پنجره توصیه شده باشد.
آیا قطعات دایکاست آلومینیومی همیشه بعد از ریخته گری نیاز به ماشین کاری دارند؟
اکثر قطعات کاربردی انجام می دهند. قالب یک شکل نزدیک به تور ایجاد می کند، اما سوراخ ها، سطوح آب بندی، رزوه ها و تلرانس های محکم نیاز به ماشین کاری CNC دارند. یک تامین کننده با قابلیت ریخته گری و ماشین کاری می تواند تلورانس ها را زیر یک سقف نگه دارد و آسیب حمل و نقل و جابجایی را کاهش دهد.
ساخت قالب ریخته گری آلومینیوم چقدر طول می کشد؟
برای یک قالب با پیچیدگی متوسط، بسته به عمق حفره، تعداد اسلایدها و اینکه آیا شبیه سازی جریان قالب در آن گنجانده شده است، زمان سرب معمولی شش تا دوازده هفته است. مرحله نمونه برداری و تایید چندین هفته دیگر اضافه می شود. اگر یک تامین کننده وعده زمان تحویل بسیار کوتاهی را می دهد، بپرسید که چند ساعت اعتبار طراحی گنجانده شده است.
چک کردن حرارت چیست و چرا اهمیت دارد؟
بررسی حرارتی شبکه ای از ترک های ریز است که پس از چرخه های گرمایش و سرمایش مکرر روی سطح قالب ظاهر می شود. این علائم را روی ریخته گری منتقل می کند، خطر لحیم کاری را افزایش می دهد و در نهایت مجبور به تعمیر قالب می شود. خنک کننده خوب قالب و مشخصات فولادی مناسب شروع بررسی حرارتی را به تاخیر می اندازد.
قالب ریخته گری آلومینیوم کالایی نیست که یک بار بخرید و فراموش کنید. این ابزار دقیقی است که کیفیت قطعه، ثبات تولید و هزینه واحد بلند مدت شما را تعیین می کند. قبل از مقایسه قیمت، درجه فولاد، طراحی خنک کننده، تعداد حفره ها و برنامه تعمیر و نگهداری را مقایسه کنید. هنگامی که قالب به درستی طراحی و ساخته شود، فرآیند ریختهگری فرصتی برای اجرای روان دارد. هنگامی که قالب برای صرفه جویی در هزینه ضعیف می شود، هر دسته بعدی هزینه آن را پرداخت می کند.
اگر یک تامین کننده را برای پروژه ریخته گری آلومینیوم ارزیابی می کنید، مشخصات ابزار را در فرآیند قیمت گذاری خود بگنجانید و مستقیما با تیم ما تماس بگیرید برای بحث در مورد طراحی قالبی که هم با هندسه قطعه و هم با حجم تولید شما مطابقت دارد.