زبان


خانه / خبر / اخبار صنایع / انتخاب تامین کنندگان ریخته گری آلومینیوم: معیارهای کلیدی، هزینه ها و پرچم قرمز
یک خوشه تخلخل منفرد در محفظه انتقال می تواند یک خط مونتاژ را به مدت یک هفته متوقف کند. به همین دلیل است که تامین کنندگان ریخته گری آلومینیوم هرگز تنها بر اساس قیمت انتخاب نمی شوند. آنها بر اساس تکرارپذیری، کنترل فرآیند و توانایی ارائه قطعات تمام شده که بدون غافلگیری مناسب هستند انتخاب می شوند.
پاسخ مستقیم به نحوه انتخاب تامین کننده ریخته گری آلومینیومی، ارزیابی پنج حوزه به ترتیب است: قابلیت فرآیند ریخته گری، ماشینکاری ثانویه داخلی، روال های بازرسی و اندازه گیری، ارتباطات مهندسی و شفافیت هزینه. تامین کننده ای که در هر پنج امتیاز خوبی کسب کند، پروژه شما را قابل پیش بینی نگه می دارد. تأمینکنندهای که تنها در یک یا دو مورد قوی باشد، در نهایت باعث ایجاد دوباره کاری، تأخیر یا شکستهای میدانی میشود.
از سال 2010، Ningbo Beilun Youyuan Machinery Manufacturing ریخته گری، ماشینکاری CNC و ابزارآلات را در یک کارخانه ترکیب کرده است. راهنمایی زیر منعکس کننده چیزی است که وقتی خریداران ما را با سایر تامین کنندگان ریخته گری آلومینیوم مقایسه می کنند، می بینیم، و این چارچوبی است که ما به هر کسی توصیه می کنیم قبل از ارسال نقشه برای قیمت گذاری، آن را اعمال کند.
چه چیزی یک تامین کننده قالب ریخته گری آلومینیومی را از عدم تطابق جدا می کند
از ماشین ها شروع کنید. آلیاژهای آلومینیوم روی ماشینهای محفظه سرد ریختهگری میشوند زیرا به سیستم تزریق محفظه گرم حمله میکنند. نیروی قفل که بر حسب تن اندازه گیری می شود، حداکثر منطقه پیش بینی شده و در نتیجه پوشش عملی قطعه شما را مشخص می کند. یک تامینکننده قطعات سفارشی معمولی پرسهایی از 180 تن تا 1600 تن را به کار میگیرد و ماشینهای بزرگتر برای محفظههای بزرگ مانند قابهای موتور و جعبههای انتقال در نظر گرفته شدهاند.
بیش از حد دستگاه را با قطعه مطابقت ندهید. اگر یک تامین کننده یک پرس 2000 تنی را اجرا کند اما تجهیزات کوچکتری نداشته باشد، مسکن 200 گرمی شما با سربار ناکارآمد قیمت گذاری می شود. تطبیق مناسب، محدوده ماشینی است که با برخی از انعطافپذیریها برای تغییرات طراحی بعدی، متناسب با خانواده شماست.
| ایست بازرسی | آنچه به شما می گوید | چه بپرسیم |
|---|---|---|
| محدوده تناژ ماشین | حداکثر اندازه قطعه و منطقه پیش بینی شده که قالب می تواند تحمل کند | کدام پرس این قسمت را اجرا می کند و نیروی قفل آن چقدر است؟ |
| پشتیبانی از ابزار داخلی | سرعت تعمیر قالب و ثبات نگهداری در طول عمر تولید | آیا در داخل کارخانه خود قالب ها را نگهداری و تعمیر می کنید؟ |
| تجربه آلیاژی | مناسب بودن خواص مکانیکی و خوردگی برای کاربرد شما | کدام آلیاژها را بیشتر استفاده می کنید و چرا برای آن کاربردها؟ |
| نظم داده های فرآیندی | آیا تامین کننده شرایط ریخته گری قابل تکرار را اندازه گیری و کنترل می کند | آیا می توانید نرخ رد داخلی سه ماهه گذشته را با تفکیک بر اساس نوع نقص به اشتراک بگذارید؟ |
مقیاس نیز تجربه را شکل می دهد. یک کارخانه متوسط با تقریباً 10 میلیون یوان یوان در دارایی های ثابت و 30 میلیون یوان یوان در خروجی سالانه، که مقیاس تقریبی عملیات خود ما است، می تواند قطعات سفارشی را از 0.05 کیلوگرم تا 15 کیلوگرم در هر قطعه بدون حداقل فشار سفارش یک گروه صنعتی تولید کند. برای قطعات مهندسی شده، این محدوده اندازه معمولاً به معنای نقل قول سریعتر، زنجیرههای فرمان کوتاهتر و پاسخهای مستقیمتر از سوی افرادی است که واقعاً ماشینها را اجرا میکنند.
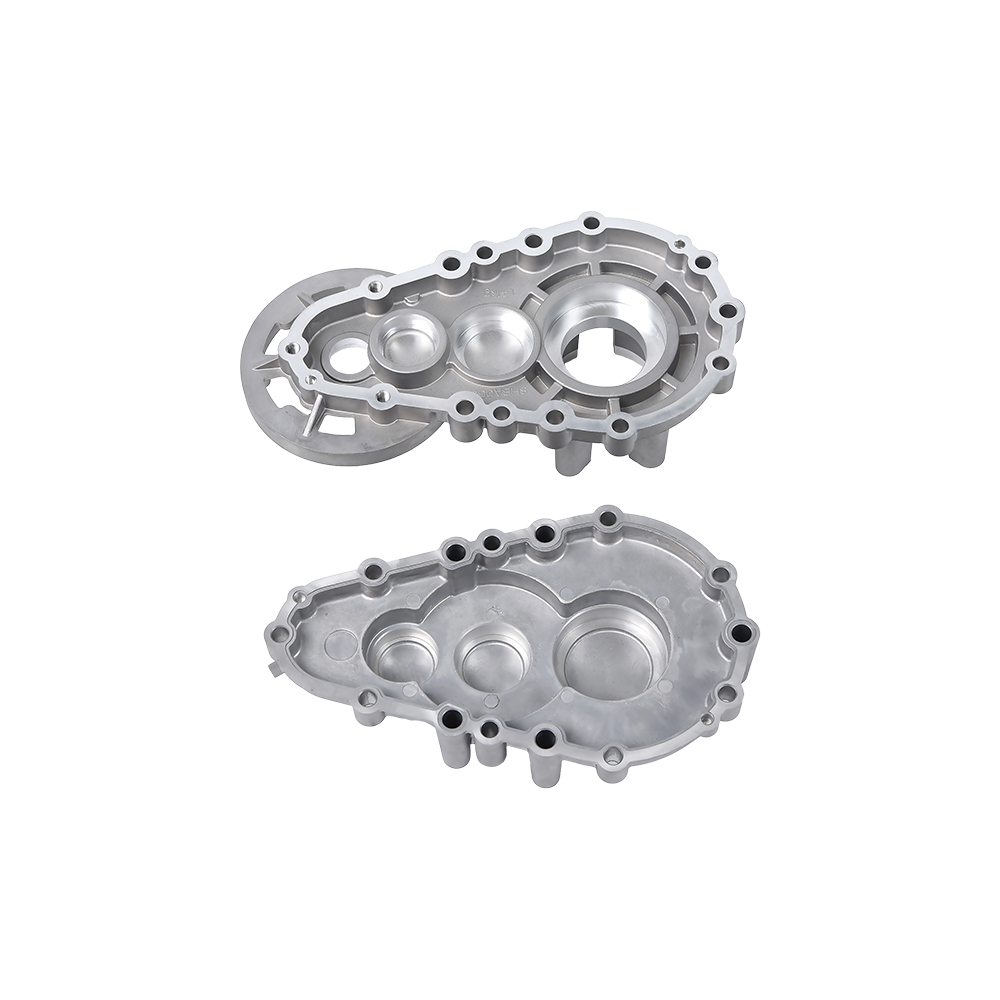
ترکیب محصول نیز به شما چیزی می گوید. تامینکنندهای که قطعات موتور، محفظههای گیربکس، بدنه سوپاپهای هیدرولیک و محفظههای موتور را فهرست میکند، دانش ابزار و فرآیند خود را در هندسههای چالش برانگیز گسترش داده است. این تنوع، حل مسئله را در مؤلفه خود بهبود می بخشد.
 قطعات سیلندر موتور خودرو آلومینیومی برای ریخته گری های پیچیده این خط تولید، تخصص تامین کننده را در ریخته گری فشار بالا برای اجزای موتور با دیواره نازک و پیچیده، پشتیبانی از مقیاس پذیری و تنوع هندسی ضروری برای منبع یابی مطمئن را نشان می دهد. مشاهده محصول →
فشار بالا در مقابل فشار کم: فرآیند را قبل از تامین کننده انتخاب کنید
مهمترین فیلتر فنی فرآیند ریخته گری است. ریخته گری فشار بالا (HPDC) آلومینیوم مذاب را با سرعت بالا به قالب فولادی تزریق می کند و قطعات پیچیده دیواره نازک را در زمان چرخه تقریباً 30 تا 90 ثانیه تولید می کند. HPDC به همین دلیل است که میل لنگ موتور سیکلت و بدنه گیربکس خودرو را می توان در مقیاس تولید کرد. مبادله یک خطر متوسط از تخلخل گاز است، بنابراین قطعاتی که باید فشار را حفظ کنند اغلب نیاز به آغشته کردن یا فرآیند متفاوتی دارند.
ریخته گری فشار پایین (LPDC) قالب را از پایین تحت فشار گاز کنترل شده پر می کند. پر کردن کندتر و آرام تر، فلز متراکم تری را با مواد گازی بسیار کمتر تولید می کند. LPDC انتخاب استاندارد برای براکتهای ساختاری، سرسیلندرها و سایر اجزایی است که باید تحت فشار یا عملیات حرارتی قرار گیرند. زمان چرخه از دو دقیقه تا ده دقیقه طول می کشد، به همین دلیل است که LPDC تمایل دارد برای قطعاتی که سلامت مکانیکی بیشتر از اقتصاد چرخه باشد، رزرو شود.
| عامل | ریخته گری فشار بالا | ریخته گری فشار کم |
|---|---|---|
| زمان چرخه | 30 تا 90 ثانیه | 2 تا 10 دقیقه |
| ضخامت دیوار معمولی | 1.5 تا 4 میلی متر | 3 تا 8 میلی متر |
| خطر تخلخل | متوسط | کم |
| سفتی فشار | اغلب نیاز به اشباع دارد | به طور طبیعی متراکم |
| بهترین مناسب برای | مسکن های مجتمع با حجم بالا | قطعات سازه ای و باربر |
برای یک دید گسترده تر از اینکه چرا ریخته گری آلومینیوم بر سایر مسیرهای تولید برای بسیاری از قطعات غلبه می کند، ما را بخوانید. مروری بر مزایای ریخته گری آلومینیوم . نسخه کوتاه: آلومینیوم نسبت مقاومت به وزن عالی، رسانایی حرارتی بالا و توانایی ادغام چندین ویژگی در یک ریخته گری را ارائه می دهد.
اگر قطعه شما دارای بار ساختاری است یا باید مایع یا گاز را آب بندی کند، به طور خاص بپرسید که آیا تامین کننده HPDC، LPDC یا رویکرد هیبریدی را توصیه می کند. عرضهکنندهای که برای هر پرسشی به شما پاسخ فرآیند مشابهی میدهد، معمولاً فقط یک فرآیند برای فروش دارد که خود یک پرچم قرمز است.
 قطعات بدنه سیلندر خودرو که به تلورانس های تنگ نیاز دارند برای بدنههای سیلندر ساختاری یا مهر و موم شده، این تامینکننده ریختهگریهایی را ارائه میدهد که تحمل خطی ± 0.10-0.30 میلیمتر را دارند، با ماشینکاری CNC برای ویژگیهای حیاتی - یک قابلیت کلیدی برای تأیید در داخل خانه. مشاهده محصول →
ماشینکاری و تکمیل: جایی که تحمل واقعی تعیین می شود
دایکاست به تنهایی دارای ابعاد خطی در حدود /-0.10 تا /-0.30 میلی متر بسته به اندازه قطعه و جهت گیری ویژگی است. سطوح آب بندی، صندلی های بلبرینگ و سوراخ های نصب نیاز به کنترل دقیق تری دارند، معمولاً 0.02- تا 0.05- میلی متر. این اعداد فقط با ماشینکاری CNC قابل دستیابی هستند، و سوال مهم خرید این است که آیا تامین کننده ریخته گری نیز آن ماشینکاری را در زیر یک سقف انجام می دهد یا خیر.
وقتی ماشینکاری برونسپاری میشود، کارخانه ریختهگری و ماشینکاری هیچ داده اندازهگیری و مسئولیت واحدی ندارند. آسیب های حمل و نقل، جابجایی راه اندازی و ناهماهنگی برنامه مشکل شما هستند. هنگامی که ریختهگری و ماشینکاری در یک کارخانه اتفاق میافتد، ویژگیهای ماشینکاری شده مستقیماً به دادههای ریختهگری اشاره میکنند و یک تیم مالک نتیجه ابعادی از مذاب تا قطعه نهایی است.
- سوراخ های ماشین کاری شده و وجه های آب بندی: /-0.02 تا /-0.05 میلی متر معمولی.
- ابعاد ریخته گری: /-0.10 تا /-0.30 میلی متر، بسته به خط قالب.
- صافی روی وجه های نصب ماشینکاری شده: 0.05 میلی متر روی 100 میلی متر قابل دستیابی است.
- زبری سطح در وجوه ماشینکاری شده: Ra 1.6 تا Ra 3.2 میکرومتر، با Ra 0.8 میکرومتر برای مناطق آب بندی در دسترس است.
اتمام نیمه دوم تصمیم است. سطوح آلومینیومی ریختهگری شده عملکردی هستند اما متخلخل به نظر میرسند و اکسیداسیون فلز را در طول زمان تیره میکند. متداول ترین مسیرهای تکمیلی عبارتند از پوشش پودری برای محافظت در برابر خوردگی و ظاهر، آنودایز کردن برای یک لایه مقاوم در برابر سایش، و انفجار دانه برای یک بافت مات یکنواخت. شما باید بپرسید که تامین کننده کدام عملیات سطحی را به طور معمول اعمال می کند، زیرا درمان ها با آلیاژ و کیفیت پوست ریخته گری تعامل دارند.
 محفظه گیربکس ریخته گری آلومینیومی برای دوام این محفظه گیربکس، قابل استفاده برای میل لنگ و کاهنده های موتور سیکلت، از درمان های سطحی مناسب مانند پوشش پودری یا آنودایز، با پشتوانه اسناد مورد نیاز برای انطباق با واردات بهره می برد. مشاهده محصول →
چگونه می توان کیفیت تامین کننده را بدون بازدید از کارخانه تأیید کرد
برای اکثر خریداران وارداتی، اولین تماس فیزیکی با ریخته گری زمانی اتفاق می افتد که کارتن باز می شود. بنابراین اسناد و مدارک ابزار اصلی تأیید شما است. هر تامین کننده جدی ریخته گری آلومینیوم موارد زیر را بدون تردید ارائه می دهد.
- گزارشهای بازرسی مقاله اول حاوی دادههای CMM اندازهگیری شده بر اساس نقشه شما، نه با مرجع تولیدکننده.
- سوابق پارامترهای فرآیند برای اولین اجرا مقاله، از جمله فشار تزریق، سرعت پیستون، و دمای مذاب.
- اسناد تجزیه و تحلیل مواد که درجه آلیاژ و ترکیب شیمیایی هر دسته مذاب را تأیید می کند.
- قابلیت ردیابی دسته ای که مواد خام، کوره، قالب، ماشین و اپراتور را برای هر محموله به هم مرتبط می کند.
- گزارش های تست نشت یا فشار برای محفظه ها، بدنه شیرها و هر جزء با کانال های داخلی.
با این حال، اسناد تنها نیمی از تأیید است. نیمه دیگر کیفیت پاسخگویی است. وقتی طرحی را برای بازبینی میفرستید، مدت زمانی را که تامینکننده برای شناسایی مشکلات احتمالی ریختهگری زمان میبرد اندازهگیری کنید. یک تامین کننده توانمند به گوشه های داخلی تیز اشاره می کند که جریان فلز را محدود می کند، دنده های عمیقی که هوا را به دام می اندازد یا بخش های دیوار ناهموار که باعث خنک شدن دیفرانسیل می شوند. اگر اولین پاسخ فقط یک قیمت باشد، تامین کننده قسمت شما را مطالعه نکرده است.
چه چیزی باعث افزایش هزینه قطعات ریخته گری آلومینیومی می شود
قیمتی که می پردازید برای فلز نیست. این برای مهندسی است که در داخل فلز قفل شده است. برای یک قطعه سفارشی معمولی، ابزارسازی 20 تا 30 درصد از هزینه اولیه پروژه را تشکیل می دهد و ماشینکاری معمولاً 30 تا 50 درصد به قیمت قطعه ریخته گری اضافه می کند. درک وزن هر محرک هزینه هم از پرداخت بیش از حد و هم از تعیین بیش از حد جلوگیری می کند.
| راننده هزینه | تاثیر معمولی | چه چیزی را مرور کنیم |
|---|---|---|
| ابزارسازی (مرگ) | 20 تا 30 درصد سرمایه گذاری اولیه پروژه | تعداد اسلایدها و هسته ها؛ انتظار مرگ زندگی |
| انتخاب آلیاژ | هزینه مواد با درجه آلیاژ متفاوت است | انتخاب ADC12 / A380 / A356 در برابر نیازهای مکانیکی |
| ضخامت دیوار | دیوارههای نازک چرخهها را سرعت میدهند، اما خطرات را پر میکنند | بررسی طراحی برای ساخت می تواند جرم و هزینه قطعه را کاهش دهد |
| ماشینکاری محتوا | 30 تا 50 درصد به هزینه قطعه بازیگران اضافه می کند | چندین ویژگی را در یک راه اندازی ماشینکاری ترکیب کنید |
| پرداخت سطح | آندایزینگ و پوشش پودری زمان و جابجایی را اضافه می کند | فقط درجه مورد نیاز را مشخص کنید، نه حداکثر آرایشی |
| حجم سفارش | با افزایش حجم ابزار و تنظیم، قیمت قطعه کاهش مییابد | حجم سالانه ای را که تامین کننده در مظنه استفاده می کند تأیید کنید |
بزرگترین اهرم مذاکره، تقسیم ریخته گری و ماشینکاری است. اگر بتوان یک ویژگی را بهجای ماشینکاری ریختهگری کرد، صرفهجویی در زمان چرخه معمولاً بر هزینههای ماشینکاری غلبه میکند. به همین دلیل است که بازخورد طراحی برای تولید، ارزشمندترین چیزی است که یک تامین کننده می تواند در مرحله نقل قول به شما بدهد، قبل از اینکه شما متعهد به ابزارسازی باشید.
پرچم های قرمزی که باید در تامین کنندگان ریخته گری آلومینیومی مراقب باشید
برخی از علائم هشدار دهنده تنها پس از ثبت سفارش خرید ظاهر می شوند. اینها سیگنال هایی هستند که ارزش تشخیص زودتر را دارند.
- بدون ماشینکاری داخلی شما ریسک هماهنگی بین دو برنامه تولید نامرتبط را به ارث خواهید برد.
- اعداد مبهم نرخ رد "کل ضایعات زیر 3 درصد است" هیچ معنایی ندارد مگر اینکه معیارهای اندازه گیری و عملیاتی که شامل می شود را بیان کنند.
- بازخورد آهسته یا کم عمق DFM. تامینکنندهای که نمیتواند توضیح دهد که چگونه قطعه شما پر، خنک و بیرون میشود، هنوز آن را مهندسی نکرده است.
- بدون برنامه تعمیر و نگهداری ابزار. می پوشند; بدون تعمیر و نگهداری برنامه ریزی شده، رانش ابعادی پس از چند هزار عکس ظاهر می شود.
- تضمین تحمل غیرممکن. عرضهکنندهای که /-0.01 میلیمتر را به عنوان ریختهگری نقل میکند یا بیتجربه است یا قصد دارد هر سطح را ماشینکاری کند. هر دو از شما شارژ می شود.
- ارائه یک آلیاژ برای همه چیز. آلیاژهای آلومینیوم از نظر سیالیت، استحکام، رفتار خوردگی و هدایت حرارتی متفاوت هستند. توصیه های یک اندازه برای همه آلیاژ راحتی تجاری است، نه قضاوت مهندسی.
تامین کننده مورد نظر شما با بخش شما به عنوان یک مشکل مهندسی برخورد می کند، نه به عنوان یک آیتم خط.
برنامههایی که تامینکننده مناسب هزینههای خود را پرداخت میکند
ریخته گری آلومینیومی هر جا که وزن، مدیریت حرارتی و حجم تولید تلاقی می کنند، جایگاه خود را به دست می آورد. قوی ترین سیگنال های تقاضا از چند بخش به خوبی تعریف شده می آید.
خودرو و وسایل نقلیه انرژی نو
محفظه های قوای محرکه، پمپ های آب، پمپ های روغن، جعبه های گیربکس و محفظه موتورهای الکتریکی همگی از قالب های آلومینیومی هستند. در وسایل نقلیه انرژی جدید، مدار خنک کننده به طور چشمگیری گسترش می یابد. صفحات اتلاف حرارت و محفظه پمپ در هر وسیله نقلیه چند برابر می شود. این قطعات دیوارهای نازک را با الزامات ضد فشار ترکیب می کنند، که دقیقاً چالشی است که تامین کنندگان با تجربه را از بقیه جدا می کند.
موتور سیکلت و تجهیزات برق کوچک
میل لنگ موتورسیکلت و جعبه دنده باید در برابر لرزش مقاومت کنند، بارهای میل لنگ را تحمل کنند و روغن را در دمای کارکرد داخل نگه دارند. بخشهای دیوار نازک هستند و طراحی قالب باید هم پر کردن و هم خنکشدن را دقیقاً مدیریت کند. تامینکنندهای که سالها این قطعات را تولید کرده است، مشکلاتی را حل کرده است که کارگاههای ماشینکاری عمومی هرگز با آن مواجه نشدهاند.
هیدرولیک و پنوماتیک صنعتی
بدنه شیر، محفظه پمپ و اجزای محرک باید کانال های داخلی را در فشار کاری بدون نشتی حفظ کنند. ریخته گری دایکاست این هندسه های کانال را از نظر اقتصادی تولید می کند، اما الزامات آزمایش فشار، کنترل دقیق فرآیند را مجبور می کند. تامین کنندگان با تجربه قطعات هیدرولیک تفاوت بین فضای خالی که آرایشی است و فضای خالی که فاجعه بار است را درک می کنند.
ماشین آلات کشاورزی
نشاکاران برنج و ریز پنجه ها در خاک، رطوبت و لرزش کار می کنند. گیربکسها و قطعات ساختاری که از آلومینیوم ساخته شدهاند، دستگاه را به اندازه کافی سبک نگه میدارند تا در شرایط صحرایی زنده بمانند. پشته تحمل باید در طول دوره های تولید طولانی ثابت بماند، زیرا یک کشاورز نمی تواند فصل را برای یک قطعه جایگزین متوقف کند.
در میان این برنامهها، مخرج مشترک یکسان است: بخشی به خوبی فرآیندی است که آن را تولید کرده است.
سوالات متداول در مورد تامین کنندگان ریخته گری آلومینیوم
تفاوت بین تامین کنندگانی که فرآیندهای فشار بالا و فشار پایین را ارائه می دهند چیست؟
ریخته گری فشار بالا از تزریق سریع برای تولید قطعات پیچیده جدار نازک در زمان های چرخه 30 تا 90 ثانیه استفاده می کند. ریخته گری فشار پایین، قالب را به آرامی از پایین پر می کند، و ریخته گری متراکم تر و محکم تر با دیواره های ضخیم تر تولید می کند. انتخاب مناسب به عملکرد قطعه، نیازهای مکانیکی و حجم سالانه بستگی دارد.
زمان واقعی برای یک پروژه ریخته گری آلومینیومی سفارشی چقدر است؟
ابزارسازی معمولاً 4 تا 8 هفته طول میکشد، و اولین مقالات 2 تا 4 هفته پس از تأیید ابزارآلات دنبال میشوند. زمان تولید برای سفارشات تکراری معمولاً 2 تا 4 هفته است که بستگی به در دسترس بودن دستگاه، حجم و نیازهای تکمیلی دارد. این ارقام با پیچیدگی قالب و دفترچه سفارش تامینکننده تغییر میکنند، بنابراین قبل از ثبت سفارش، یک جدول زمانی مشخص در هر مرحله بخواهید.
ریخته گری آلومینیومی چه تلورانس هایی می تواند داشته باشد؟
ابعاد به عنوان ریخته گری معمولا /-0.10 تا /-0.30 میلی متر است. ویژگیهای ماشینکاری CNC به 0.02- تا 0.05- میلیمتر میرسند و سطوح آببندی را میتوان تا سطح 0.8 میکرومتر Ra نگه داشت. طراحی را به گونه ای طراحی کنید که ابعاد بحرانی به جای سطوح ریخته گری بر روی ویژگی های ماشین کاری شده قرار گیرد.
تامین کنندگان ریخته گری آلومینیوم معمولا با چه آلیاژهایی کار می کنند؟
ADC12 و A380 به دلیل سیالیت، استحکام و ماشین کاری بودن، رایج ترین آلیاژهای همه منظوره هستند. A356 در مواردی استفاده می شود که شکل پذیری و عملیات حرارتی مورد نیاز است. تامین کنندگان باید آلیاژ را بر اساس محیط عملیاتی توصیه کنند، نه تنها بر اساس در دسترس بودن.
چه مقدار سفارشی ریخته گری آلومینیوم را مقرون به صرفه می کند؟
ریخته گری فشار بالا در حدود 5000 قطعه در سال و بالاتر مقرون به صرفه می شود، زیرا هزینه ابزار در حجم توزیع می شود. ریخته گری فشار پایین می تواند با حجم های کوچکتر از 1000 تا 2000 قطعه در سال برای اجزای ساختاری کار کند. در زیر این حجم ها، فرآیندهای جایگزین مانند ریخته گری گرانشی یا ماشینکاری CNC از بیلت ممکن است عملی تر باشد.
آیا باید تامین کننده ای را انتخاب کنم که ماشینکاری را در داخل انجام دهد؟
بله، برای هر قطعهای که سوراخهای ماشینکاری شده، وجههای آببندی یا ابعاد نصب حیاتی دارد. ماشینکاری داخلی به تامین کننده مسئولیت کامل سازگاری داده ها را می دهد، آسیب های حمل و نقل را حذف می کند و زمان تحویل را کوتاه می کند. تامین کننده همچنین می تواند مرز ریخته گری-ماشینکاری را برای کاهش هزینه کل بهینه کند.
قسمت من در تست فشار نشت می کند. آیا تامین کننده دیگری می تواند این مشکل را برطرف کند؟
اغلب، بله. نشتی معمولاً ناشی از تخلخل ناشی از جریان متلاطم فلز، تهویه ناکافی یا سرد شدن نادرست در قالب است. یک تامین کننده با تجربه در ریخته گری فشار پایین یا ریخته گری فشار بالا به کمک خلاء می تواند استراتژی پر کردن را برای تولید یک ریخته گری متراکم دوباره طراحی کند. نتایج تست نشت را از اولین اجرای مقاله، نه فقط پس از تنظیم تولید، بخواهید.
یک تامین کننده قابل اعتماد ریخته گری آلومینیومی با بزرگترین پارک ماشین یا پایین ترین قیمت نیست. این کسی است که درک می کند که قطعه شما چگونه ساخته شده است، کجا ممکن است خراب شود و چگونه از این شکست قبل از بریده شدن قالب جلوگیری کند.
تیم ما در تولید ماشین آلات Ningbo Beilun Youyuan این سوالات را در مورد قطعات خودرو، موتورسیکلت، صنعتی، کشاورزی و انرژی های جدید از سال 2010 حل کرده است. آن را از طریق صفحه تماس با ما برای ما ارسال کنید . شما یک توصیه فرآیند، یک بررسی DFM و یک نقل قول شفاف دریافت خواهید کرد که هزینههایی را که میتوانید کنترل کنید از هزینههایی که نمیتوانید کنترل کنید، جدا میکند.