زبان


نقاشی روی میز شما قرار می گیرد و چیزی جز "مواد ریخته گری آلومینیوم" در بلوک مواد نوشته شده است. این عبارت یک مشخصه نیست. این یک دسته با شاخه های بسیار متفاوت است. پاسخ فشرده برای اکثر خریداران این است: برای ریخته گری فشار بالا، ADC12 یا A380 اکثر کاربردهای مسکن، براکت و پوشش را حل می کند. برای قطعات ساختاری که باید پس از جوشکاری خم شوند، ضربه را جذب کنند یا بارها را حمل کنند، A356 نقطه شروع مطمئن تری است. دلیل ترجیح برند نیست. این نحوه رفتار هر آلیاژ تحت انجماد سریع، میزان انعطاف پذیری آن و هزینه ماشینکاری و عملیات سطحی پس از آن است. این راهنما از طریق آلیاژها، منطق انتخاب و اشتباهاتی که هنگام انتخاب ماده قبل از فرآیند ظاهر می شوند، مرور می کند.
مواد ریخته گری آلومینیوم چیست؟
آلومینیوم خالص یک ماده ریخته گری کاربردی نیست. این سیالیت کم دارد، به سرعت اکسید می شود و استحکام آن در حالت ریخته گری برای اکثر قطعات مهندسی بسیار کم است. بنابراین آلیاژهای ریخته گری از آلومینیوم به علاوه افزودنی های عمدی ساخته می شوند که رفتار مذاب و خواص مکانیکی نهایی را تغییر می دهند.
سیلیکون افزودنی غالب است. یک آلیاژ آلومینیوم با 7 تا 12 درصد سیلیکون به راحتی به بخش های نازک جریان می یابد، در حین جامد شدن کمتر جمع می شود و در برابر پاره شدن داغ مقاومت می کند. مس به عنوان استحکام ریخته گری می افزاید و باعث می شود که مواد در ماشینکاری CNC تمیز شوند. منیزیم زمانی که با عملیات حرارتی مناسب ترکیب شود باعث سخت شدن سن می شود و مقاومت در برابر خوردگی را بهبود می بخشد. آهن در آلیاژهای ریخته گری در محدوده 0.8 تا 1.2 درصد نگهداری می شود زیرا لحیم کاری را به سطح قالب سرکوب می کند، اگرچه آهن بالا سوزن های شکننده ای را ایجاد می کند که ازدیاد طول را کاهش می دهد.
همچنین شایان ذکر است که این عبارت هم آلیاژهای اولیه را که با شمش ذوب شروع می شود و هم آلیاژهای ثانویه که از آلومینیوم بازیافتی به دست می آیند را پوشش می دهد. ADC12، گسترده ترین ماده ریخته گری مشخص شده در کارخانه های ریخته گری آسیایی، معمولا یک آلیاژ ثانویه است. این یک عمل عادی است. ترکیب در محدوده منتشر شده کنترل می شود و ناخالصی ها مطابق با JIS H5302، ASTM B85 یا محدودیت های خاص مشتری مدیریت می شوند.
خانواده های اصلی آلیاژهای ریخته گری آلومینیوم
هر ماده ریخته گری آلومینیوم به یکی از چهار خانواده کاربردی تعلق دارد. هنگامی که تشخیص دادید که قطعه شما به کدام خانواده نیاز دارد، انتخاب آلیاژ بسیار آسان تر می شود.
آلیاژهای Al-Si-Cu: ADC12، A380، A383
اینها اسب های کار ریخته گری فشار بالا هستند. سیلیکون بین 8 تا 12 درصد است در حالی که مس بین 1.5 تا 3.5 درصد باقی می ماند. مس استحکام به صورت ریخته گری را افزایش می دهد و ماشین کاری را بهبود می بخشد. A383 سیلیکون را بالا می برد و مس را کمی پایین می آورد تا لحیم کاری قالب را کاهش دهد، که برای قالب هایی با هسته های بلند و نازک مفید است. اگر حجم بالایی از محفظه ها، براکت ها، روکش ها یا بدنه پمپ روغن می سازید، این خانواده پیش فرض است.
آلیاژهای Al-Si-Mg: A356, A357
هنگامی که قطعه تمام شده باید خم شود، انرژی ضربه را جذب کند یا جوش داده شود، A356 و A357 معمولا بهتر از ADC12 هستند. آنها حاوی حدود 7٪ سیلیکون و 0.3-0.7٪ منیزیم هستند. در شرایط T6، قدرت تسلیم آنها با ADC12 قابل مقایسه است در حالی که ازدیاد طول به طور قابل توجهی بالاتر است. این آلیاژها در فشار کمتر به خوبی ریخته می شوند و در ریخته گری کم فشار و گرانشی برای چرخ ها، قطعات ساختاری شاسی و اجزای محور استفاده می شوند.
آلیاژهای Al-Mg: A514، EN AC-AlMg5Si
در جایی که مقاومت در برابر خوردگی و سطح آنودایز روشن اهمیت دارد، آلیاژهای Al-Mg خودنمایی می کنند. سطح منیزیم حدود 5 درصد مقاومت عالی در برابر آب دریا و مواد شیمیایی ملایم می دهد. با این حال، سیالیت آنها کمتر است و مذاب راحت تر اکسید می شود، بنابراین در ریخته گری تقاضای بیشتری دارند. از آنها برای سخت افزارهای دریایی، تجهیزات مواد غذایی و خانه های تزئینی استفاده کنید.
آلیاژهای Hypereutectic Al-Si: A390
با بیش از 15 درصد سیلیکون، ذرات سیلیکون اولیه مقاومت در برابر سایش و ضریب انبساط حرارتی پایینی را ایجاد میکنند. A390 در بلوک های موتور و سیلندرهای کمپرسور رایج است. ماشین کاری سخت تر است و به ابزار خاصی نیاز دارد. آن را مشخص نکنید مگر اینکه مقاومت در برابر سایش عامل تعیین کننده باشد.
مقایسه مواد معمول ریخته گری آلومینیوم
جدول زیر مواد ریخته گری آلومینیوم معمولی مورد استفاده برای ریخته گری فشار بالا، فشار کم و گرانش را فهرست می کند. مقادیر نشان دهنده میله های آزمایشی به طور جداگانه هستند. خواص واقعی در یک ریخته گری تولیدی به ضخامت دیواره، سرعت سرمایش و عملیات حرارتی بستگی دارد. منابع: JIS H5302، ASTM B85، و برگه داده های تامین کننده آلیاژ معمولی.
| آلیاژ | Si % | مس % | Mg % | UTS MPa | ازدیاد طول % | فرآیند معمولی |
|---|---|---|---|---|---|---|
| ADC12 | 9.6-12.0 | 1.5-3.5 | ≤0.3 | 228 | 1.5-3.5 | HPDC |
| A380 | 7.5-9.5 | 3.0-4.0 | ≤0.1 | 324 | 3.5 | HPDC |
| A383 | 9.5-11.5 | 2.0-3.0 | ≤0.1 | 296 | 3.5 | HPDC |
| A413 | 11-13 | ≤0.1 | ≤0.1 | 296 | 3.5 | HPDC |
| A356 | 6.5-7.5 | ≤0.2 | 0.25-0.45 | 262 T6 | 6-12 | LPDC / جاذبه |
| A357 | 6.5-7.5 | ≤0.2 | 0.4-0.7 | 290 T6 | 3-10 | LPDC / جاذبه |
نحوه انتخاب مواد ریخته گری آلومینیومی مناسب
با شرایط سرویس شروع کنید، سپس به عقب کار کنید. این ترتیب از رایج ترین اشتباه جلوگیری می کند: ابتدا یک آلیاژ ارزان را انتخاب کنید و بعداً متوجه شوید که نمی تواند آزمایش خستگی یا فشار را پشت سر بگذارد.
- ابتدا در مورد فرآیند ریخته گری تصمیم بگیرید. دیوارههای نازک، حجم بالا و تلورانسهای تنگ به ریختهگری فشار بالا و آلیاژهای Al-Si-Cu اشاره دارد. قطعات بزرگ یا ساختاری به ریخته گری کم فشار یا گرانشی و آلیاژهای Al-Si-Mg اشاره دارند.
- الزامات کشیدگی و ضربه را تعریف کنید. اگر افزایش طول بیش از 5٪ مورد نیاز باشد، آلیاژهای استاندارد HPDC مانند ADC12 با مشکل مواجه خواهند شد. گریدهای A356-T6 یا HPDC انعطاف پذیر انتخاب های بهتری هستند.
- سفتی فشار را بررسی کنید. تابه های روغن، بدنه شیرها و منیفولدهای هیدرولیک به مواد غنی از سیلیکون با محتوای گاز کنترل شده نیاز دارند. A413 و A356 کم فشار برای این موارد محبوب هستند.
- دمای عملیاتی را در نظر بگیرید. برای قطعات نزدیک به بلوک های موتور یا در سیستم های الکتریکی، رسانایی حرارتی و قدرت خزش می تواند مهم تر از قدرت تسلیم استاتیک باشد.
- به مسیر تکمیل سطح نگاه کنید. برای آندایز کردن، مس کم و روی کم اهمیت زیادی دارند. ADC12 نسبت به آلیاژهای Al-Mg تیره تر و یکنواخت تر آنودایز می شود.
- برآورد هزینه ماشینکاری آلیاژهای مس یاتاقان را به تراشه های کوتاه تبدیل می کند و تحمل ها را به خوبی حفظ می کند. آلیاژهای Hypereutectic ابزار استاندارد را از بین می برند و نیاز به درج ویژه دارند.
به عنوان یک قانون سرانگشتی:
- محفظه دیوار نازک ساده، حجم بالا: ADC12 یا A380.
- براکت سازه ای که جوش یا خم می شود: A356.
- مخزن ضد فشار یا محفظه ضد روغن: A413 یا کم فشار A356.
- سطح سایش زیر پیستون یا سیلندر: A390.
ریخته گری فشار بالا در مقابل مواد ریخته گری فشار پایین
همان مواد ریخته گری آلومینیوم به ندرت برای ریخته گری فشار بالا و ریخته گری فشار پایین بهینه است. HPDC قالب را در میلی ثانیه با فشار بالا پر می کند، که به شما امکان می دهد دیوارهای 1.5-3 میلی متری ریخته شود، اما هوا را نیز به دام می اندازد. آلیاژهای استاندارد HPDC مانند ADC12 بنابراین تنها 1-4٪ ازدیاد طول را ارائه می دهند زیرا تخلخل داخلی شکل پذیری را محدود می کند. ریختهگری با فشار کم آهستهتر پر میشود، انجماد از یک رایزر تغذیه میشود، و ریختهگری به اندازهای متراکمتر است که عملیات حرارتی T6 را بپذیرد.
- HPDC مناسب اشکال پیچیده، دیوارهای نازک و نرخ تولید بالا. ADC12، A380، و نمرات انعطاف پذیر با کمک خلاء محدوده مواد استاندارد هستند.
- LPDC قطعات متراکم تر، قابل جوشکاری و عملیات حرارتی با شکل پذیری بالاتر تولید می کند. A356 و A357 نقاط شروع معمولی هستند.
- ریخته گری قالب دائمی گرانشی بین این دو قرار می گیرد و برای اشکال ساده ای که به ویژگی های T6 نیاز دارند، مناسب است.
درک اینکه چگونه فرآیند رفتار مواد را تغییر می دهد ضروری است. سازنده ای که هر دو مسیر را اجرا می کند، مانند کارخانه با خطوط HPDC و LPDC، می تواند به جای اینکه قطعه را به یک فرآیند وادار کند، آلیاژ را با قطعه مطابقت دهد. برای پیشینه در مورد فرآیند اصلی، این نمای کلی فنی را ببینید ریخته گری آلومینیوم .
رفتار مواد ریخته گری آلومینیوم در ماشینکاری و عملیات سطحی
ریخته گری به ریخته گری ختم نمی شود. بیشتر قالبهای ریختهگری به ماشینکاری CNC و عملیات سطحی میروند، و مواد تعیین میکنند که چقدر آسان است.
- ماشین کاری: آلیاژهای Al-Si-Cu براده های کوتاه شکسته و سطح عالی را تحت ابزار کاربید استاندارد ایجاد می کنند. آلیاژهای با انعطاف پذیری بالا براده های بلند و رشته ای تولید می کنند و تحمل آن سخت تر است. آلیاژهای هایپریوتکتیک به سرعت ابزارها را سایش می کنند و ممکن است به درج الماس پلی کریستالی نیاز داشته باشند.
- آندایز کردن: برای پرداخت شفاف و روشن آنودایز شده، از مس و روی بالا اجتناب کنید. آلیاژهای Al-Mg تمیزترین فیلم ها را تولید می کنند.
- هدایت حرارتی: برای هیت سینک های LED و صفحات خنک کننده EV، هدایت حرارتی یک عامل کلیدی انتخاب است. آلومینیوم خالص نزدیک به 230 W/m·K است. ADC12 تقریباً 96 W/m·K است. A356-T6 حدود 151 W/m·K است.
| آلیاژ | وضعیت | رسانایی حرارتی (W/m·K) |
|---|---|---|
| ADC12 | به عنوان بازیگر | 96 |
| A380 | به عنوان بازیگر | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
کاربردهای صنعتی و نمونه های دنیای واقعی
از آنجایی که آلیاژ عملکرد را افزایش می دهد، برنامه مواد را تعیین می کند. در تولیدات خودمان، در تمام بخشهایی که به آن خدمات میدهیم، از قطعات موتور خودرو گرفته تا گیربکسهای کشاورزی، همین قانون وجود دارد.
- اجزای موتور خودرو: پوشش های سرسیلندر، بدنه پمپ روغن، محفظه پمپ آب، براکت های بلبرینگ. بیشتر آنها از ADC12 یا A380 برای هزینه، ماشین کاری و سفتی فشار ساخته شده اند.
 قطعات سیلندر موتور خودرو آلومینیومی برای عملکرد بالا این قطعات سیلندر موتور که از ریخته گری آلومینیومی ساخته شده اند، استحکام و اتلاف گرما را برای کاربردهای خودرو ارائه می دهند. آنها را با اصل انتخاب مواد که در بالا بحث شد جفت کنید تا مورد استفاده خود را ارزیابی کنید. مشاهده محصول →
- بدنه گیربکس و جعبه دنده: اینها به سفتی، پایداری ابعادی و سفتی روغن نیاز دارند. ADC12 با تخلخل کنترل شده یا A356 در ریخته گری کم فشار هر دو بسته به حالت بار استفاده می شوند.
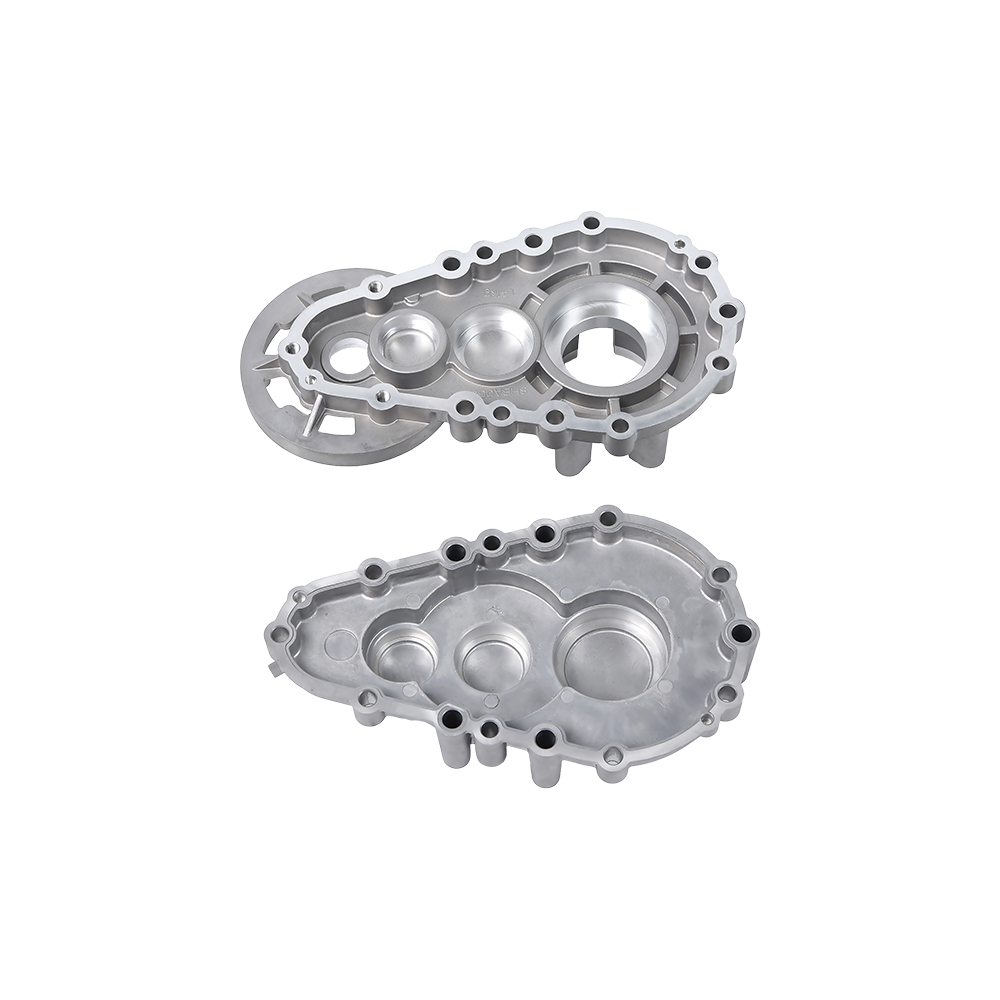
 محفظه گیربکس ریخته گری آلومینیومی برای دوام این محفظه گیربکس از ریخته گری آلومینیومی برای کاهش وزن و حفظ یکپارچگی ساختاری استفاده می کند. ایده آل برای کسانی که مسیرهای ریخته گری را مقایسه می کنند، همانطور که در یادداشت فنی زیر مشخص شده است. مشاهده محصول →
- شیرهای هیدرولیک و اجزای پنوماتیکی: سفتی فشار و ماشینکاری خوب در اولویت هستند. آلیاژهای Al-Si-Cu با سیلیکون بالا رایج هستند، در حالی که فشار پایین A356 برای بدنه شیر متراکم تر استفاده می شود.
 شیر هیدرولیک ریخته گری آلومینیومی برای دقت یک شیر هیدرولیک دقیق که از طریق ریخته گری آلومینیومی تولید می شود و کنترل قابل اعتماد سیال را ارائه می دهد. پاراگراف های اطراف بر عملکرد مبتنی بر آلیاژ تأکید دارند و این را به یک مثال مناسب برای ارزیابی شما تبدیل می کنند. مشاهده محصول →
- جعبه میل لنگ و جعبه دنده موتور سیکلت: دیوارهای نازک همراه با بارهای ارتعاشی؛ ADC12 یا A383 معمولی است.
- گیربکس های کشاورزی: گیربکس های میکرو تیلر و قطعات پیوند برنج در معرض ضربه و کثیفی هستند. شکل پذیری و مقاومت در برابر خوردگی.
- بسترهای اتلاف حرارت خودروهای انرژی جدید: سطوح کنترل شده مس و آهن به هدایت و صافی کمک می کند.
- خانه هوشمند و لوازم پزشکی: کیفیت سطح و تکرارپذیری ابعاد انتخاب آلیاژ را هدایت می کند.
برای خریدارانی که میدانند آیا این مسیر مناسب است، مزایای ریخته گری آلومینیومی در یک یادداشت فنی جداگانه خلاصه شده است.
استانداردها و معادل های مشخصات
نقشه ریخته گری اغلب یک آلیاژ را با شماره JIS و دیگری را با نام ASTM یا EN AC مشخص می کند. امکان ارجاع متقابل از اشتباهات گران قیمت در تدارکات جلوگیری می کند. جدول زیر معادل های عملکردی نزدیک را برای نمرات رایج نشان می دهد.
| نام مشترک | JIS | ASTM | EN AC | فرآیند معمولی |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 مشابه | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380.0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356.0 (ASTM B26) | AC-42100 (AlSi7Mg0.3) | LPDC / جاذبه |
| A357 | — | 357.0 (ASTM B26) | AC-42200 | LPDC / جاذبه |
| A413 | جریان مشابه ADC12 | 413.0 (ASTM B85) | AC-44200 (AlSi12) | HPDC |
عیوب معمول ریخته گری مرتبط با انتخاب مواد
انتخاب مواد تعیین می کند که چه تعداد از این عیوب در ریخته گری ظاهر می شوند. به همین دلیل است که بررسی مواد باید قبل از برش ابزار انجام شود، نه پس از بازگشت اولین نمونه.
- تخلخل گاز: ناشی از هیدروژن محلول و هوای به دام افتاده است. آلیاژهای سیلیکونی بالاتر تخلخل انقباضی را کاهش می دهند، اما تخلخل گاز باقی می ماند. کمک خلاء یا سرعت پر کردن آهسته تر راه حل این مشکل است.
- تخلخل انقباض: در بخش های آخر برای جامد شدن ظاهر می شود. آلیاژهای دارای مس دارای دامنه انجماد طولانی تری هستند که تغذیه انقباض را سخت تر می کند. A356 با طراحی مناسب تغذیه بخشنده تر است.
- لحیم کاری قالبی: ریخته گری به سطح قالب می چسبد. آهن بالاتر از 0.8 درصد عمداً در آلیاژهای ریخته گری دایکاست برای کاهش این مشکل نگهداری می شود، اگرچه آهن اضافی فازهای شکننده ایجاد می کند.
- بسته های سرد: جریان ضعیف مواد و فیلم های اکسیدی آلیاژهای با سیلیکون بالا خطر را کاهش می دهند زیرا مدت طولانی تری سیال می مانند. دمای قالب بالاتر نیز کمک می کند.
- اجزاء اکسید: در آلیاژهای Al-Mg که در آن منیزیم به راحتی در دمای ذوب اکسید می شود، رایج تر است. مدیریت دقیق مذاب و فیلتراسیون ضروری است.
ملاحظات هزینه و تدارکات برای مواد ریخته گری آلومینیوم
قیمت آلیاژ تنها بخشی از هزینه واقعی است. ماشینکاری، ضایعات، بازده فرآیند و دوباره کاری معمولاً در یک برنامه تولید اهمیت بیشتری دارند.
- قیمت آلیاژ: ADC12 ارزان ترین انتخاب رایج است. A356 هزینه بیشتری دارد و A390 یا گریدهای خاص انعطاف پذیر HPDC هزینه قابل توجهی بیشتری دارند.
- ماشینکاری ثانویه: دستگاه آلیاژهای دارای مس به تراشه های کوتاه تبدیل می شود که زمان چرخه و سایش ابزار را کاهش می دهد. آلیاژهای Hypereutectic نیاز به ابزار عالی دارند.
- کنترل ضایعات: بازده داخلی از ریخته گری باید با نسبت های کنترل شده دوباره ذوب شود. قراضه بازیافتی بیش از حد باعث افزایش محتوای آهن می شود.
- یکپارچه سازی تامین کننده: یک سازنده با قالب داخلی، ریخته گری و ماشینکاری CNC می تواند مشکلات مربوط به مواد را سریعتر برطرف کند. اگر همان کارخانه ریختهگری با فشار بالا و فشار کم را اجرا کند، میتوان به جای وادار کردن قطعه به یک فرآیند، مواد را با قطعه مطابقت داد.
- سازگاری: برای قطعات با حجم زیاد، تأیید کنید که تامین کننده محدوده ترکیب را حفظ می کند و خواص مکانیکی را به طور منظم نظارت می کند.
سوالات متداول در مورد مواد ریخته گری آلومینیوم
رایج ترین مواد ریخته گری آلومینیوم چیست؟
ADC12 در سیستم JIS و A380 در سیستم ASTM رایج ترین مواد ریخته گری فشار بالا هستند. هر دو متعلق به خانواده Al-Si-Cu هستند و طیف وسیعی از محفظه ها، براکت ها و پوشش های ساختاری را پوشش می دهند.
تفاوت بین ADC12 و A356 چیست؟
ADC12 برای ریخته گری فشار بالا بهینه شده است: دیوارهای نازک را پر می کند، در برابر لحیم کاری مقاومت می کند و به خوبی ماشین می شود، اما شکل پذیری محدودی دارد. A356 یک آلیاژ Al-Si-Mg است که می تواند به T6 عملیات حرارتی داده شود و ازدیاد طول بسیار بیشتر و جوش پذیری بهتری را ارائه دهد.
آیا قالب های ریخته گری آلومینیومی قابل عملیات حرارتی هستند؟
قالبهای فشار بالا استاندارد حاوی گاز محبوس شدهاند، بنابراین عملیات حرارتی T6 میتواند باعث ایجاد تاول و سطوح اعوجاج شود. در صورت نیاز به عملیات حرارتی، ریخته گری کم فشار با A356 را انتخاب کنید یا از HPDC با کمک خلاء با یک آلیاژ انعطاف پذیر اختصاصی استفاده کنید.
کدام ماده ریخته گری آلومینیوم برای دیوارهای نازک بهتر است؟
آلیاژهایی با سیلیکون نزدیک به 12 درصد مانند A413 یا ADC12 بهترین سیالیت را دارند. ضخامت دیواره زیر 1.5 میلی متر هنوز نیاز به کنترل دقیق فرآیند، از جمله دمای قالب، سرعت تزریق، و هواگیری دارد.
چرا مس به آلیاژهای ریخته گری آلومینیوم اضافه می شود؟
مس استحکام در قالب ریختگی را افزایش می دهد و ماشین کاری را بهبود می بخشد، اما مقاومت در برابر خوردگی را کاهش می دهد. آلیاژهای حاوی مس نباید برای محیط های دریایی یا به شدت شیمیایی انتخاب شوند مگر اینکه با پوشش محافظت شوند.
کدام آلیاژ بهترین سطح آنودایز شده را می دهد؟
آلیاژهای Al-Mg مانند A514 با روکش روشن و شفاف آنودایز می شوند. ADC12 با مس بالا آنودایز تیره تر و با قوام کمتری دارد. اگر آنودایز تزئینی بخشی از مشخصات است، قبل از شروع ابزارآلات، آلیاژ را بررسی کنید.
مواد ریختهگری آلومینیوم مناسب، مادهای نیست که بیشترین تعداد را در یک دیتاشیت دارد. این موردی است که با فرآیند و شرایط خدمات مطابقت دارد. با ضخامت دیواره و حجم تولید شروع کنید، سپس الزامات مکانیکی را تنظیم کنید و در نهایت آلیاژها را با هزینه کل مقایسه کنید. اگر نقشهای دارید و به توصیه مستقیم نیاز دارید، سریعترین راه این است که آن را با یک سازنده ریختهگری که هم خطوط فشار بالا و هم خطوط فشار پایین اجرا میکند، در میان بگذارید.