زبان


ابتدا پاسخ مستقیم: ریختهگری آلومینیوم سفارشی قطعهای فلزی است که از ذوب یک آلیاژ آلومینیوم، تشکیل آن در یک قالب قابل استفاده مجدد، و سپس مطابقت با نقشه شما برای هندسه، تحمل ابعادی و پرداخت سطح تولید میشود. برای تولید از چند صد تا چند میلیون قطعه در سال، ریختهگری در مقایسه با ماشینکاری از بیلت جامد یا ساخت از ورق فلز، معمولاً مقرونبهصرفهترین راه برای رسیدن به یک قطعه سبک، قوی و رسانای حرارتی است.
موفقیت شما به چهار تصمیم بستگی دارد: کدام آلیاژ، کدام فرآیند ریختهگری، کدام تلورانس واقعاً نیاز دارید، و کدام تامینکننده را انتخاب میکنید . این انتخاب ها به هم مرتبط هستند و تغییر یکی روی بقیه تأثیر می گذارد. اطلاعات زیر مبنای عملی را برای انجام هر چهار انتخاب بدون باقی ماندن پول روی میز به شما ارائه می دهد.
همچنین کار با شریکی که کل زنجیره، ابزارآلات، ریختهگری و ماشینکاری CNC را در زیر یک سقف کنترل میکند، سودمند است. زمانی که یک تیم مسئول تمام مراحل باشد، تغییرات مهندسی سریعتر انجام میشود، تحملها با رفت و برگشت کمتری به دست میآیند، و بخش از ابتدا تا انتها با یک داستان ثابت میرسد.
چرا آلیاژهای آلومینیوم مواد پیش فرض برای قطعات ریخته گری سفارشی هستند؟
آلومینیوم بیشتر از هر فلز غیر آهنی دیگری برای قطعات ریخته گری سفارشی انتخاب می شود و اعداد دلیل آن را توضیح می دهند. تراکم آن است 2.7 g/cm³، حدود یک سوم فولاد در 7.85 g/cm³ . بسته به آلیاژ، رسانایی حرارتی تقریباً بین 90 تا 160 W/m·K کاهش مییابد و ریختهگری با فشار بالا دیوارههای صوتی به نازکی 2 میلیمتر تولید میکند. این سه ویژگی، طراحی های سبک وزن و اتلاف کننده گرما را که سازندگان خودرو، الکترونیک و ماشین آلات به آن تکیه می کنند، امکان پذیر می کند.
انتخاب آلیاژ ریخته گری مناسب
انتخاب آلیاژ باید با فرآیند ریخته گری مطابقت داشته باشد. A380 و ADC12 بر ریخته گری فشار بالا غالب هستند. A356 استانداردی برای ریخته گری کم فشار، قالب دائمی و شن و ماسه است. تفاوت ها در استحکام کششی، ازدیاد طول و هدایت حرارتی نشان داده می شود.
| آلیاژ | فرآیند ریخته گری | مقاومت کششی (MPa) | قدرت تسلیم (MPa) | ازدیاد طول (%) | رسانایی حرارتی (W/m·K) |
|---|---|---|---|---|---|
| A380 | ریخته گری فشار بالا | 320 | 160 | 3.5 | 96 |
| ADC12 | ریخته گری فشار بالا | 310 | 150 | 2.5 | 92 |
| A356 (T6) | قالب کم فشار / دائمی / ماسه | 262 | 186 | 6 تا 12 | 150 |
| A413 | ریخته گری فشار بالا | 295 | 130 | 3.5 | 121 |
اگر قطعه شما باید در مقاطع نازک فشار محکمی داشته باشد، A413 یک انتخاب رایج است زیرا ریز منافذ کمتری را در قالب پرکننده سریع ایجاد می کند. اگر به شکلپذیری نیاز دارید، A356 در حالت T6 انتخاب بهتری است. مقادیر هدف خود را در برابر شبیه سازی ساختاری خود تأیید کنید. نقطه ضعف تقریبا هرگز اطلاعات منتشر شده مواد نیست، بلکه تخلخل داخلی مقاطع ضخیم است.
چهار فرآیند ریخته گری برای قطعات آلومینیومی سفارشی
تقریباً هر پروژه ریختهگری آلومینیوم سفارشی از یکی از این فرآیندها استفاده میکند: ریختهگری با فشار بالا، ریختهگری تحت فشار پایین، ریختهگری قالب دائمی یا ریختهگری شن و ماسه. هرکدام از آن ها بین زمان چرخه، هزینه ابزارآلات، تخلخل و ضخامت دیوار قابل دستیابی، مبادله متفاوتی دارند. درک اصول اولیه هر فرآیند به شما کمک می کند تا از تعیین فرآیندی که بسیار گران است یا قادر به رسیدن به کیفیت مورد نیاز نیست، اجتناب کنید. برای توضیح عمیق تر روش، بخوانید اصول اساسی ریخته گری آلومینیوم در راهنمای فنی ما
| فرآیند | ضخامت دیوار | زمان چرخه معمولی | هزینه ابزار | خطر تخلخل | حجم معمولی سالانه |
|---|---|---|---|---|---|
| ریخته گری فشار بالا | 2 تا 4 میلی متر | 30 تا 90 ثانیه | بالا | متوسط (تخلخل گاز) | بیش از 10000 |
| ریخته گری فشار پایین | 3 تا 8 میلی متر | 3 تا 10 دقیقه | متوسط | کم | 1000 تا 50000 |
| قالب دائمی / گرانش | 3 تا 8 میلی متر | 5 تا 20 دقیقه | متوسط | کم to medium | 500 تا 10000 |
| ریخته گری شن و ماسه | 4 تا 10 میلی متر | 30 دقیقه تا چند ساعت | کم | کم | 1 تا 1000 |
ریختهگری فشار بالا سریعترین چرخه و تیزترین سطح را ارائه میدهد، اما پر شدن سریع فلزی خطر بیشتری برای تخلخل گاز ایجاد میکند. ریخته گری فشار پایین قالب را از پایین با فشار کنترل شده پر می کند، بنابراین قطعه متراکم تر است و فشار محکم تر می شود. به همین دلیل است که فشار کم برای قطعات هیدرولیکی و سازه ای مطلوب است. ریخته گری قالب دائمی یک راه میانی برای حجم های متوسط و قطعاتی است که نیاز به عملیات حرارتی دارند. ریخته گری شن و ماسه هنوز هم پاسخ درستی برای نمونه های اولیه، قطعات بسیار بزرگ و سری های کوچک است.
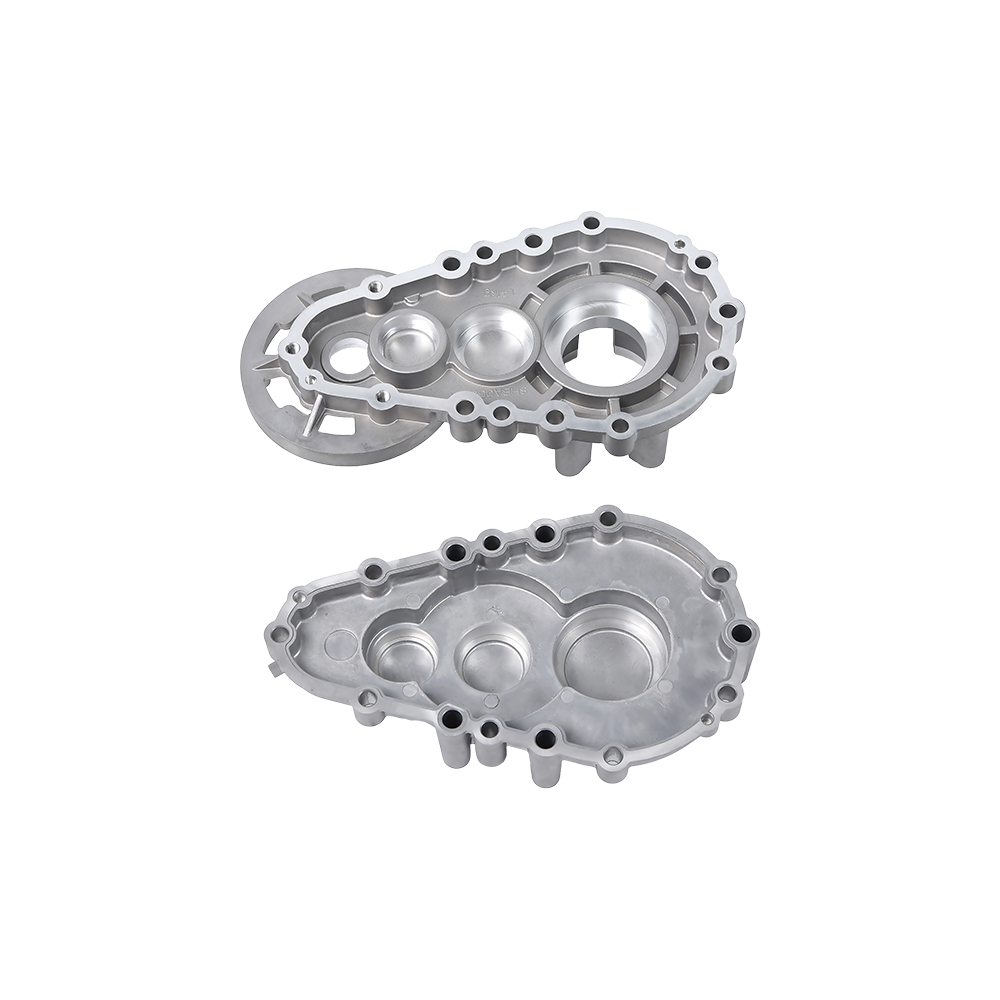
 محفظه گیربکس ریخته گری آلومینیومی برای کاربردهای مقاوم در برابر فشار این محفظه گیربکس برای قطعاتی که نیاز به ماشینکاری روی سطوح بلبرینگ و آب بندی دارند ایده آل است. ریختهگری با فشار کم، فلز متراکمتری با منافذ داخلی کمتر تولید میکند و عیوب را پس از ماشینکاری کاهش میدهد. مشاهده محصول →
بسیاری از ارزیابی های تامین کننده شکست می خورند زیرا فقط قیمت ریخته گری را با هم مقایسه می کنند. در واقع این فرآیند نتیجه مکانیکی را تعیین می کند. به عنوان مثال، محفظه جعبه دنده ای که برای یاتاقان ها و سطوح آب بندی شده ماشین کاری می شود، از ریخته گری فشار پایین یا با دقت کنترل شده بهره می برد، زیرا ماشینکاری منافذ داخلی را باز می کند و سوراخ های مخفی گاز را به عیوب سطحی تبدیل می کند.
قوانین هندسه که تولید سفارشی ریخته گری آلومینیوم را ساده می کند
سریعترین مسیر برای رسیدن به قیمت پایینتر و رد تولید کمتر، پیروی از طرح اولیه برای ریختهگری است. تنها مهمترین قانون حفظ ضخامت دیواره یکنواخت است. یک دایکاست معمولاً باید از دیوارهای بین استفاده کند 2 میلی متر و 4 میلی متر . هنگامی که به سفتی نیاز دارید، به جای افزایش کل دیوار، دنده ها را اضافه کنید.
پنج پارامتر طراحی که بیشترین تأثیر را دارند
- زاویه کشش 1 تا 3 درجه در هر دو دیوار داخلی و خارجی. بدون کشش کافی، قطعه در قالب میچسبد و خروج اجباری میتواند هندسه را مخدوش کند.
- شعاع گوشه داخلی حداقل 0.5 میلی متر، در حالت ایده آل 1.0 میلی متر. گوشه های تیز استرس را متمرکز کرده و خطر پارگی داغ در آلومینیوم را افزایش می دهد.
- ضخامت دنده در 70% تا 80% دیوار مجاور. دنده هایی که به ضخامت دیوار هستند، در سطح مقابل آثار سینک ایجاد می کنند.
- نسبت ارتفاع باس به قطر زیر 2:1. باس های بلند به طور ناهموار کوچک می شوند و باعث رانش ابعادی در بالا می شوند.
- از سوراخهای کور با عمق بیشتر از سه برابر قطر آنها اجتناب کنید، در غیر این صورت به کششهای گرانقیمت هسته نیاز خواهید داشت و احتمال پارگی قطعه در حین پرتاب خواهید داشت.
کجا سختگیر باشیم و کجا شل باشیم
تعیین بیش از حد تلورانس ها رایج ترین قاتل بودجه در ریخته گری های آلومینیومی سفارشی است. فقط سطوح آب بندی، سوراخ های یاتاقان و سطوح نصب نیاز به کلاس های محکم دارند. تمام سطوح دیگر باید در قابلیت طبیعی فرآیند رها شوند. هرچه ابعاد بیشتری را سفت کنید، مراحل ماشینکاری و زمان بازرسی بیشتری را اضافه می کنید و قیمت به سرعت بالا می رود.
تلورانس ها و پایان سطح: آنچه که طراحی شما می تواند به طور واقع بینانه بخواهد
بعد ریخته گری و بعد ماشینکاری شده یکسان نیستند. یک بعد خطی ریخته گری در قالب ریخته گری فشار بالا معمولاً برقرار است /- 0.10 میلی متر در 25 میلی متر اول ، در حالی که یک سوراخ ماشینکاری شده به طور معمول نگه داشته می شود /- 0.02 میلی متر . اولین قدم این است که این دو گروه را در نقاشی خود جدا کنید.
| فرآیند | تحمل خطی (25 میلی متر اول) | اضافی در هر 25 میلی متر | سطح فینیش Ra (میکرون) |
|---|---|---|---|
| ریخته گری فشار بالا | /- 0.10 میلی متر | /- 0.02 میلی متر | 1.6 تا 3.2 |
| ریخته گری فشار پایین | /- 0.20 میلی متر | /- 0.05 میلی متر | 3.2 تا 6.3 |
| قالب دائمی | /- 0.25 میلی متر | /- 0.05 میلی متر | 3.2 تا 6.3 |
| ریخته گری شن و ماسه | /- 0.8 میلی متر | /- 0.1 میلی متر | 6.3 تا 12.5 |
یک صفحه صاف ماشینکاری شده به راحتی به Ra 0.8 میکرون می رسد، در حالی که یک صورت خوب به عنوان ریخته گری در محدوده Ra 3.2 میکرون قرار دارد. برای قطعاتی مانند بدنه دریچهها که آببندی در آنها حیاتی است، مشخصات باید همیشه به ماشینکاری سطح آببند نیاز داشته باشد. برای مناطق غیر کاربردی، سطح ریخته گری را رها کنید و در هزینه مراحل اضافی صرفه جویی کنید.
کجا از ریختهگریهای آلومینیومی سفارشی استفاده میشود و هر صنعت چه میخواهد
هر صنعتی که از ریختهگریهای آلومینیومی سفارشی استفاده میکند، نیازمندیهای متفاوتی دارد. درک مشخصات تقاضا به شما کمک می کند تا مشخصات خرید خود را تعریف کنید.
- وسایل نقلیه خودرو و انرژی های نو: بلوک های موتور، محفظه گیربکس، پمپ آب و محفظه موتور الکتریکی. وزن سبک و هدایت حرارتی تعیین کننده هستند. حجم قطعات معمولاً زیاد است، بنابراین دایکستینگ غالب است.
- موتورسیکلت ها و تجهیزات قدرت کوچک: میل لنگ و جعبه های انتقال. مقاومت در برابر خستگی ارتعاشی حیاتی است.
- ماشین آلات کشاورزی: گیربکس نشاء برنج و گیربکس میکرو تیلر. گرد و غبار، رطوبت و بارگذاری ضربه ای مستلزم بخش های محکم دیوار و آب بندی محکم است.
- هیدرولیک و پنوماتیک: بدنه سوپاپ ها، پمپ های ترمز و بدنه های تنظیم کننده فشار. تخلخل کم و سفتی فشار معیارهای کلیدی هستند.
- ماشینهای الکترونیکی و الکتریکی: محفظههای موتور، بسترهای اتلاف گرما برای وسایل نقلیه با انرژی جدید و محفظههای حسگر. پایداری ابعادی و عملکرد حرارتی بیشترین اهمیت را دارد.
 قطعات سیلندر موتور خودرو آلومینیومی برای صلاحیت تامین کننده با بررسی اینکه آیا قطعات سیلندر موتور مشابهی تولید کرده اند، توانایی تامین کننده را ارزیابی کنید. تجربه قبلی آنها به پیش بینی مسائل مربوط به تخلخل و تغییر شکل که در نقشه ها نشان داده نشده است کمک می کند. مشاهده محصول →
غیرعادی است که یک ریخته گری در همه این بخش ها به یک اندازه قوی باشد. سوال درستی که باید از یک تامین کننده بپرسید این نیست که "آیا می توانید آلومینیوم ریخته گری کنید" بلکه "آیا قبلاً قطعاتی مشابه من تولید کرده اید". برای مثال، تأمینکنندهای که پمپهای آب خودرو و محفظههای گیربکس را ساخته است، مشکلات تخلخل و تغییر شکل را که در نقشه ظاهر نمیشوند، پیشبینی میکند.
محرک های هزینه و زمان های واقعی برای ریخته گری آلومینیوم سفارشی
هزینه کل ریخته گری آلومینیوم سفارشی از ابزار، قیمت قطعه و عملیات تکمیلی تشکیل شده است. ابزارسازی یک سرمایه گذاری یکباره است و به اندازه قطعه، تعداد حفره و پیچیدگی قالب بستگی دارد. قیمت قطعه بستگی به زمان چرخه و مصرف مواد دارد. اتمام بستگی به تعداد عملیات مورد نیاز طراحی شما دارد.
- ابزار: قالب ریخته گری فشار بالا تک حفره ای برای یک محفظه با اندازه متوسط معمولاً از 10000 تا 50000 دلار بسته به هندسه و درجه فولاد. یک الگوی ریختهگری شن و ماسه میتواند زیر 3000 دلار هزینه داشته باشد، بنابراین برای حجمهای کم، علیرغم هزینه بالاتر قطعه، مقرون به صرفهتر است.
- قیمت آلیاژ: قیمت آلومینیوم از نرخ بورس فلزات لندن (LME) تبعیت می کند. تامین کنندگان مسئول شامل یک بند تعدیل فلز هستند تا برنامه های طولانی تولید بی سود نشوند.
- زمان چرخه: چرخه های ریخته گری بر حسب ثانیه اندازه گیری می شوند، در حالی که چرخه های قالب کم فشار و دائمی در چند دقیقه اجرا می شوند. این تفاوت بر قیمت قطعه حاکم است.
- عملیات ثانویه: ماشینکاری، ضربه زدن، آنودایز کردن، و تست نشت هر کدام هزینه اضافه می کنند. ترکیب آنها با یک تامین کننده واحد هزینه های تدارکات و مدیریت را کاهش می دهد.
یک جدول زمانی پروژه معمولی به این صورت است: ابزارسازی 4 تا 8 هفته از زمان تایید نقشه طول می کشد، نمونه ها و گزارش ابعادی در عرض 2 تا 3 هفته پس از تکمیل ابزارسازی دنبال می شوند و تولید سری پس از تایید نمونه ها شروع می شود. که یک مجموع واقع بینانه از 7 تا 12 هفته از شروع تا تولید انبوه برای یک بخش ساده
چگونه یک تامین کننده ریخته گری آلومینیوم سفارشی را غربال کنیم
قیمت گذاری لازم است اما کافی نیست. آنچه بیشتر اهمیت دارد این است که تامین کننده چه مقدار از فرآیند را در داخل کنترل می کند. ریختهگری و ماشینکاری رشتههای مختلفی هستند و وقتی از هم جدا میشوند، مشکلات تحمل به یک تمرین انگشت اشاره تبدیل میشوند.
 شیر هیدرولیک ریخته گری آلومینیومی با کنترل داخلی تامین کننده ای را انتخاب کنید که هم ریخته گری و هم ماشینکاری را کنترل می کند تا از اختلافات تحمل جلوگیری کند. یک بخش آزمایشی ساده قابلیت ابعادی واقعی کل فرآیند را نشان می دهد. مشاهده محصول →
شش سوالی که باید قبل از ارسال نقاشی بپرسید
- آیا تامین کننده ریخته گری فشار بالا و کم فشار را ارائه می دهد؟ محدوده زمانی که پروژه تکامل می یابد اهمیت دارد.
- آیا ماشینکاری CNC در داخل انجام می شود؟ این سریعترین راه برای رفع مشکلات تحمل کشف شده در طول تایید نمونه است.
- آیا آنها یک فرآیند عدم انطباق مستند دارند؟ می خواهید بدانید که چگونه کار مجدد و بازرسی مجدد انجام می شود.
- آیا آنها می توانند قطعات مشابه را اثبات کنند؟ سوابق تحویل یا داستان های موردی را بخواهید، نه تنها عکس های موجود از تجهیزات.
- روش استاندارد تایید نمونه چیست؟ تامین کننده باید اولین گزارش مقاله را با مقادیر اندازه گیری شده در هر نقشه شما تعریف کند.
- چقدر سریع به سوالات فنی پاسخ می دهند؟ تأمینکنندهای که در عرض 24 ساعت به سؤالات طراحی پاسخ میدهد نیز احتمالاً در طول تولید به سرعت پاسخ میدهد.
یک آزمون عملی این است که یک قطعه ساده را با تلورانس گسترده تر از حد لازم در یک بعد بفرستید، سپس مراقب باشید که تامین کننده با چه چیزی باز می گردد. یک تامین کننده بالغ به شما می گوید کلاس تحملی که واقعاً می تواند داشته باشد.
کنترل کیفیت که هر دسته را ثابت نگه می دارد
یک پروژه ریخته گری با تایید اولین نمونه تمام نمی شود. چالش واقعی این است که ده هزار قسمت بعدی را با نمونه یکسان نگه دارید. فرآیندهای داغ رانش می شوند: دمای مذاب، سرعت تزریق، دمای قالب و زمان خنک شدن، همگی ساختار منافذ و ابعاد نهایی را تغییر می دهند.
ایست های بازرسی که در هر سفارش مهم هستند
- بازرسی مقاله اول، که در آن تمام ابعاد بر اساس نقشه اندازه گیری می شود و گزارشی همراه با نمونه صادر می شود.
- بازرسی در حین فرآیند در یک فاصله زمانی ثابت، به طوری که سایش قالب یا رانش فرآیند زودتر تشخیص داده شود.
- تست نشت بر روی تجهیزات اختصاصی برای بدنه شیر، محفظه پمپ و هر قطعه فشار.
- نظارت بر تخلخل از طریق نمونه برداری مخرب یا بازرسی اشعه ایکس از مقاطع بحرانی.
- بازرسی ابعاد نهایی پس از ماشین کاری برای تلورانس هایی که به عنوان ماشین کاری مشخص شده بودند.
ویژگی که تامین کنندگان خوب را از هم جدا می کند، قابلیت ردیابی پارامترهای فرآیند در هر دسته است. بپرسید که آیا تامین کننده منحنی ریخته گری، دمای قالب و طول بالشتک را برای هر دسته ثبت می کند یا خیر. هنگامی که مشکلی ظاهر میشود، آن سوابق به تیم اجازه میدهد تا علت را در چند روز به جای هفتهها تشخیص دهد.
سوالات متداول در مورد ریخته گری آلومینیوم سفارشی
تفاوت بین ریخته گری فشار بالا و ریخته گری فشار پایین برای قطعات سفارشی چیست؟
ریخته گری فشار بالا مذاب را با سرعت بالا به داخل قالب تزریق می کند و چرخه های سریع و دیواره های نازک را ایجاد می کند اما احتمال تخلخل گاز را بیشتر می کند. ریختهگری با فشار پایین، قالب را از زیر تحت فشار کنترلشده پر میکند و ساختاری متراکمتر و فشردهتر را تولید میکند، اما با چرخه کندتر. ریخته گری فشار بالا را برای حجم و فشار کم را برای الزامات نشتی یا ساختاری انتخاب کنید.
هزینه ابزار برای ریخته گری آلومینیوم سفارشی چقدر است؟
برای یک محفظه با اندازه متوسط، قالب ریخته گری فشار بالا اغلب در محدوده قرار دارد 10000 تا 50000 دلار ، در حالی که یک الگوی ریخته گری شن و ماسه می تواند زیر 3000 دلار باشد. انتخاب اقتصادی است: هزینه ابزارآلات را بر مقدار سالانه خود تقسیم کنید. در حجم کم، هزینه ابزار کمتر ریخته گری شن و ماسه برنده است. در حجم بالا، قیمت قطعه پایین تر ریخته گری برنده می شود.
حداقل ضخامت دیواره برای ریخته گری آلومینیوم چقدر است؟
در ریخته گری فشار بالا، 2 میلی متر معمول است و 1.5 میلی متر را می توان در سطوح کوچک به دست آورد . ریخته گری قالب با فشار کم و دائمی معمولاً به 3 میلی متر و بالاتر نیاز دارد. دیوارهای نازک تر نیاز به آلیاژ سیال بیشتری دارند که می تواند اندکی مقاومت مکانیکی را کاهش دهد.
آیا عملیات ماشینکاری ثانویه همیشه ضروری است؟
خیر. اگر تلورانس های کششی شما در حد قابلیت ریختگی است و نیازی به سطح آب بندی یا سوراخ رزوه ای نیست، می توانید مستقیماً از قطعه استفاده کنید. اما اکثر قطعات حیاتی خودرو و هیدرولیک ماشینکاری می شوند زیرا سوراخ های دقیق، مهر و موم ها و رزوه ها باید بسیار سفت تر از آن چیزی باشند که هر فرآیند ریخته گری می تواند انجام دهد.
یک پروژه ریخته گری سفارشی جدید از طراحی تا تولید انبوه چقدر طول می کشد؟
به طور معمول 7 تا 12 هفته . ابزارسازی 4 تا 8 هفته طول می کشد، آماده سازی نمونه و بازرسی اولین مقاله 2 تا 3 هفته طول می کشد و تولید سری پس از تایید نمونه انجام می شود. یک نقاشی بالغ و یک ریخته گری با ابزار داخلی این جدول زمانی را کوتاه می کند.
آیا می توان همان قطعه را از نمونه اولیه ریخته گری شن و ماسه به ریخته گری تحت فشار منتقل کرد؟
بله، اما هندسه باید برای ریخته گری از ابتدا طراحی شود. ریخته گری شن و ماسه اجازه می دهد تا دیوارهای ضخیم تر و بدون پیش نویس وجود داشته باشد. ریخته گری نیاز به کشش، ضخامت دیواره یکنواخت و جهش خوب دارد. اگر انتقال زودهنگام را با ریخته گری که هر دو فرآیند را ارائه می دهد برنامه ریزی کنید، این انتقال به یک تغییر ابزار ساده تبدیل می شود.
یک کلمه کاربردی برای پایان دادن به
ریختهگریهای آلومینیومی سفارشی روشی اثباتشده برای تولید قطعات سبک، قوی و کارآمد از نظر حرارتی در مقیاس هستند، اما هر پروژه در جزئیات موفق یا شکست میخورد: انتخاب آلیاژ، تطبیق فرآیند، بودجه تحمل، و نظم تامینکننده. فکر کردن بیش از حد به یکی از اینها در حالی که دیگران را نادیده می گیرد، سریعترین راه برای افزایش بودجه است.
با یک نقشه کامل شروع کنید، به جای یک قیمت، ورودی فرآیند را بخواهید و تامین کننده ای را انتخاب کنید که ابزار، ریخته گری و ماشینکاری را با هم کنترل می کند. اگر نقش شما در مرحله ای است که نظر دوم در مورد فرآیند انتخاب بازیگر کمک می کند، با تیم مهندسی ما تماس بگیرید با نقاشی شما؛ ما قبل از اینکه به ابزارسازی متعهد شوید، به شما نشان خواهیم داد که چه چیزی واقع بینانه است.