زبان


نقاشی روی میز شما با یک بلوک مواد که فقط "آلیاژ آلومینیوم" خوانده می شود، قرار می گیرد. این تک خط می تواند به معنی A356 برای براکت ساختاری، A380 برای محفظه ریخته گری با حجم بالا، یا B390 برای سیلندر کمپرسور باشد که باید سال ها تماس لغزشی را تحمل کند. درجه اشتباه را انتخاب کنید و اولین نمونههای اولیه ممکن است بیعیب به نظر برسند - سپس ترکها پس از ماشینکاری ظاهر میشوند، نشتهای آزمایش فشار در دستهای از 2000 قطعه ظاهر میشوند یا روکشهای آنودایز شده تکهتکه و تیره میشوند.
در اینجا پاسخ مستقیم قبل از جزئیات است. برای ریخته گری فشار بالا، پیش فرض های عملی هستند A380 و A383 ، با ADC12 به عنوان نام آسیایی برای آلیاژ مشابه. برای ریخته گری با فشار کم، گرانش و شن و ماسه، گزینه های استاندارد هستند A356 و 356 . اگر سایش کشویی بر طراحی غالب باشد - آسترهای سیلندر، سیلندرهای کمپرسور، سطوح بلبرینگ - B390 شایسته ارزیابی است اگر مقاومت در برابر خوردگی و پوشش آرایشی بیشتر از مقاومت خام باشد، 518 آلیاژی برای آزمایش است. بقیه این مقاله این نتیجهگیریها را با اعدادی که میتوانید در گفتگو با تامینکننده بیاورید، توضیح میدهد.
نحوه کار نامگذاری آلیاژ آلومینیوم ریخته گری
آلیاژهای آلومینیوم ریخته گری در آمریکای شمالی از سیستم چهار رقمی انجمن آلومینیوم با نقطه اعشار پیروی می کنند. رقم اول عنصر اصلی آلیاژی را مشخص می کند و این رقم به تنهایی بیشتر آنچه را که باید در مورد رفتار آلیاژ در قالب و در حین سرویس بدانید به شما می گوید.
- 1xx.x - آلومینیوم 99.0٪ یا بالاتر، عمدتا برای هادی های الکتریکی و تجهیزات شیمیایی استفاده می شود.
- 2xx.x - مس به عنوان عنصر اصلی. این خانواده پس از عملیات حرارتی بالاترین استحکام را در بین تمام آلیاژهای آلومینیوم ریخته گری تولید می کند، اما مقاومت در برابر خوردگی آسیب می بیند.
- 3xx.x - سیلیکون با مس و/یا منیزیم اضافه شده. این خانواده اسب کار هم برای ریخته گری دایکست و هم برای ریخته گری گرانشی است.
- 4xx.x - سیلیکون به عنوان عنصر اصلی، سیالیت عالی و سفتی فشار را برای قطعات حساس به نشت ارائه می دهد.
- 5xx.x - منیزیم، بهترین مقاومت در برابر خوردگی و پایدارترین پوشش آنودایز شده را ارائه می دهد.
- 7xx.x - روی، قابل سخت شدن در سن با استحکام بالا به عنوان ریخته گری اما کمتر در کارهای ریخته گری تجاری رایج است.
معنای واقعی اعداد، حروف و اعشار چیست
رقم دوم تغییر آلیاژ اصلی را نشان می دهد. دو رقم آخر آلیاژ خاصی را در خانواده مشخص می کند. اعشار نیز اهمیت دارد: x.x شکل ریختهگری است، x.xx شکل شمش است. پیشوند حرف، مانند A در A356، به معنای محدودیت های ناخالصی سخت تر از آلیاژ پایه بدون حروف است. در عمل، مشخصاتی مانند A356-T6 یک دستورالعمل کامل است: خانواده آلیاژ 3xx.x، ترکیب اصلاح شده 356، ناخالصی های محکم تر، و عملیات حرارتی T6.
نامگذاری های مزاج به طور مختصر توضیح داده شده است
Temper بعد از آلیاژ نوشته می شود و با خط فاصله از هم جدا می شود. T6 به معنی عملیات حرارتی محلول و به دنبال آن پیری مصنوعی است - مزاجی که اغلب مشخص می شود زمانی که یک ریخته گری سازه باید بار را حمل کند. T5 به این معنی است که قطعه از ریختهگری خنک میشود و سپس به طور مصنوعی پیر میشود و مرحله محلول را حذف میکند، که معمولاً برای ریخته گری برای جلوگیری از اعوجاج و تاول زدن استفاده میشود. F به معنای ساخته شده است، که بیشتر قالب های ریخته گری به این صورت عرضه می شوند. این تمایزها مستقیماً بر قدرت تسلیم تأثیر می گذارد: A356-T6 تقریباً می رسد قدرت تسلیم 186 مگاپاسکال ، در حالی که A356 به عنوان بازیگر در اطراف نشسته است 125 مگاپاسکال .
رایج ترین آلیاژهای آلومینیوم برای ریخته گری
طبق گفته موسسه ریخته گری فلزات، رایج ترین آلیاژها برای ریخته گری شن و ماسه، ریخته گری گرانشی و ریخته گری کم فشار عبارتند از 356 و 357 ، حاوی حدود 6% و 7% سیلیکون به ترتیب. بررسی اجمالی علم مواد منتشر شده در ScienceDirect این الگو را تایید می کند و اشاره می کند که A319 (Al-6Si-3Cu-1Fe-1Zn) و A356 (Al-7Si-0.25Cu-0.2Fe-0.4Mg) بیشتر کاربردهای صنعتی در ریخته گری گرانشی را به خود اختصاص می دهند. برای ریختهگری با فشار بالا، راهنمای انتخاب آلیاژ نشان میدهد که سری 3xx.x غالب هستند و به دنبال آن 4xx.x، 5xx.x و 2xx.x قرار دارند.
| آلیاژ | Si % | مس % | Mg % | حداکثر آهن % | UTS (MPa) | بازده (MPa) | ازدیاد طول % | فرآیند معمولی |
|---|---|---|---|---|---|---|---|---|
| A356 | 6.5-7.5 | 0.20 | 0.30-0.45 | 0.20 | 262 (T6) | 186 (T6) | 5-10 | کم فشار / گرانش / شن و ماسه |
| 356 | 6.5-7.5 | 0.20 | 0.30-0.45 | 0.60 | 228 (T6) | 164 (T6) | 3.5-6 | کم فشار / گرانش / شن و ماسه |
| 319 | 5.5-6.5 | 3.0-4.0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2-4 | جاذبه / شن و ماسه |
| A380 | 7.5-9.5 | 3.0-4.0 | 0.10 | 1.3 | 324 (به عنوان بازیگر) | 160 (به عنوان بازیگر) | 3.5 | دایکستینگ |
| A383 / ADC12 | 9.5-11.5 | 2.0-3.0 | 0.10 | 1.3 | 310 (به عنوان بازیگر) | 150 (به عنوان بازیگر) | 3.5 | دایکستینگ |
| B390 | 16-18 | 4.0-5.0 | 0.45-0.65 | 1.3 | 285 (به عنوان بازیگر) | 240 (به عنوان بازیگر) | 1 | دایکستینگ |
| 518 | 0.35 | 0.25 | 7.5-8.5 | 1.8 | 310 (به عنوان بازیگر) | 190 (به عنوان بازیگر) | 4-7 | دایکستینگ |
مقادیر ویژگی بالا از داده های منتشر شده ASM International برای میله های آزمایشی جداگانه پیروی می کند. آنها را به عنوان نقطه شروع ارزیابی مهندسی در نظر بگیرید، نه به عنوان تضمینی برای هندسه یک قطعه خاص.
چگونه فرآیند ریخته گری انتخاب آلیاژ را محدود می کند
فرآیند ریخته گری اولین فیلتر در انتخاب آلیاژ است. هر فرآیند به طور متفاوتی قالب را پر می کند و آلیاژ باید شرایط پر شدن را تحمل کند.
ریخته گری فشار بالا: سرعت و دیواره های نازک
را فرآیند ریخته گری آلومینیوم فلز مذاب را در قالب فولادی سخت شده تحت فشار بین 10 تا 175 مگاپاسکال تزریق می کند. زمان پر شدن بر حسب میلی ثانیه اندازه گیری می شود، بنابراین آلیاژ باید در دمای ریخته گری بسیار سیال باشد. A380 و A383 انتخاب های غالب هستند زیرا محتوای سیلیکون آنها سیالیت مورد نیاز برای دیوارهای نازک و دنده های پیچیده را می دهد. A356 می تواند دایکاست شود، اما محتوای سیلیکون پایین آن باعث می شود که تمیز کردن بخش های نازک را سخت تر کند و خطر لحیم کاری را افزایش دهد.
ریخته گری کم فشار: پر کردن تمیز و منافذ کمتر
ریخته گری کم فشار قالب را از کوره زیر پر می کند و مذاب را از طریق یک لوله بالابر تحت فشار کنترل شده گاز به سمت بالا هل می دهد. جریان در مقایسه با تزریق با فشار بالا، ثابت و آرام است. سطح تخلخل کمتر است و خواص مکانیکی تکرارپذیرتر است - به همین دلیل چرخ ها، بازوهای تعلیق و براکت های ساختاری به این روش ساخته می شوند. A356 در T6 ترکیب استاندارد برای این قطعات است. هنگامی که تخلخل دلیل اصلی رد است، ارزش آن را دارد که با یک تامین کننده تأیید شود ریخته گری فشار کم می تواند سوراخ های گاز را کاهش دهد به اندازه ای است که استاندارد تست نشت شما را برآورده کند.
ریخته گری گرانشی و شن و ماسه: تطبیق پذیری با مقاطع ضخیم تر
ریختهگری در قالب دائمی گرانشی از هندسه ساده پر کردن پایین یا ریختن کج استفاده میکند، در حالی که ریختهگری شن و ماسه وسیعترین آزادی شکل را ارائه میدهد. هر دوی این فرآیندها سیالیت کمتری دارند، بنابراین A356، 356، 319، و 357 بیشترین کاربرد را دارند. از آنجایی که خنکسازی کندتر از ریختهگری با دایکاست، ریزساختار درشتتر است و شما به جای تلاش برای حفظ خواص فشرده، با تعیین یک عملیات حرارتی جبران میکنید.
کدام خواص آلیاژ در اجزای واقعی مهم است
فراتر از استحکام کششی، یک آلیاژ ریختهگری باید در فرآیند ریختهگری زنده بماند و در محیط نهایی کار کند. این شش ویژگی بیشتر انتخاب های دنیای واقعی را تعیین می کنند.
مقاومت در برابر ترک داغ
هنگامی که آلیاژ دارای دامنه انجماد گسترده و تغذیه ناکافی فلز مایع بین دندریت ها باشد، ترک ها در طول انجماد ایجاد می شوند. آلیاژهای غنی از مس 2xx.x در اینجا بدترین متخلفان هستند. A356 در یک محدوده باریک جامد می شود، که به آن مقاومت قوی در برابر ترک داغ می دهد و توضیح می دهد که چرا بر ریخته گری های گرانشی ساختاری تسلط دارد.
تمایل لحیم کاری
آلومینیوم مذاب می تواند با سطوح قالب فولادی واکنش داده و خود را به ابزار جوشکاری کند. آهن موجود در آلیاژ با تشکیل فازهای بین فلزی غنی از آهن که خیس شدن را کاهش می دهد، این امر را کاهش می دهد. بنابراین آلیاژهای دایکاست آهن را تا 1.3 درصد مشخص می کنند، در حالی که آلیاژهای ریخته گری گرانشی مانند A356 آهن را تا 0.20 درصد نگه می دارند زیرا هیچ قالبی برای لحیم کاری وجود ندارد. اگر یک آلیاژ ریخته گری گرانشی بردارید و سعی کنید آن را ریخته گری کنید، منتظر مشکلات لحیم کاری باشید.
سفتی فشار
بدنه شیرهای هیدرولیک، محفظه پمپ و جعبه های انتقال همگی با الزامات تست نشت مواجه هستند. A413 با تقریباً 12٪ سیلیکون دارای فشار فشار عالی است. A356 و A380 نیز عملکرد خوبی دارند. B390، با 16 تا 18 درصد سیلیکون، برای ریختهگریهای فشار محکم کمتر قابل اعتماد است، زیرا ذرات سیلیکون اولیه تداوم ماتریس را مختل میکنند و میتوانند شبکههای با تخلخل ایجاد کنند.
مقاومت در برابر خوردگی
518 به دلیل داشتن 7.5 تا 8.5 درصد منیزیم، قویترین کاندید در بیشتر محیطهای بیرونی یا آب شور در میان آلیاژهای ریختهگری است. آلیاژهای حاوی مس مانند A380 و 319 در هوای مملو از نمک سریعتر خورده می شوند. A356 در وسط قرار می گیرد و در صورت اعمال حفاظت از سطح مناسب برای اکثر ماشین آلات و کاربردهای زیر کاپوت خودرو قابل قبول است.
ماشین کاری
دستگاه A380 و 319 خوب است که تراشه های کوتاه شکسته تولید می کند و عمر ابزار خوبی را در سرعت های برش بالا می دهد. محتوای بالای منیزیم 518 تراشههای رشتهای تولید میکند که میتوانند در اطراف ابزار پیچیده شوند، بنابراین درجهای تیزتر و هندسه تراشهشکن ضروری است. اگر قطعه شما به سوراخکاری و ضربه زدن گسترده نیاز دارد، آن را در تصمیم گیری آلیاژ لحاظ کنید.
راrmal conductivity
راrmal management parts such as heat sinks and motor housings depend on how quickly heat spreads through the metal. A356 in T6 reaches roughly 151 W/(m·K) ، در حالی که A380 حدود 96 W/(m·K) . اگر قطعه ای گرما را از موتور الکتریکی یا الکترونیک قدرت حذف کند، آن اختلاف حدود 55 W/(m·K) دمای اتصال را به طور قابل توجهی تغییر می دهد.
انتخاب آلیاژ برنامه محور
انتخاب آلیاژ معمولاً تلاقی الزامات ساختاری و اقتصادی فرآیند ریختهگری است. جدول زیر اجزای متداول را با درجه هایی که فروشگاه های ریخته گری در واقع برای آنها اجرا می کنند ترسیم می کند.
| برنامه | نمرات توصیه شده | چه چیزی باعث تصمیم گیری می شود |
|---|---|---|
| قطعات سیلندر موتور | A380، A383, B390 | حجم، سفتی فشار، مقاومت در برابر سایش |
| بدنه گیربکس و جعبه دنده | A380, A383 | سفتی، سفتی نشتی، دقت ابعادی |
| پمپ روغن و پمپ آب | A356، A380 | سفتی فشار, machinability, thermal fatigue |
| شیرآلات و بلوک های هیدرولیک | A356، A380 | سفتی نشت، استحکام، سطوح آب بندی ماشینکاری شده |
| محفظه موتور و پوشش های انتهایی | A380، ADC12 | پر کردن دیوار نازک، دقت ابعاد، استحکام |
| گیربکس های کشاورزی | A356, 319 | چقرمگی، مقاومت در برابر خستگی در ریخته گری گرانشی/شنی |
| سینک های حرارتی برای وسایل نقلیه با انرژی جدید | A383، A356 | راrmal conductivity, flatness, thin-wall detail |
| خانه های هوشمند و محوطه های پزشکی | A383، ADC12 | هندسه پیچیده، سطح آرایشی، دیوارهای نازک |
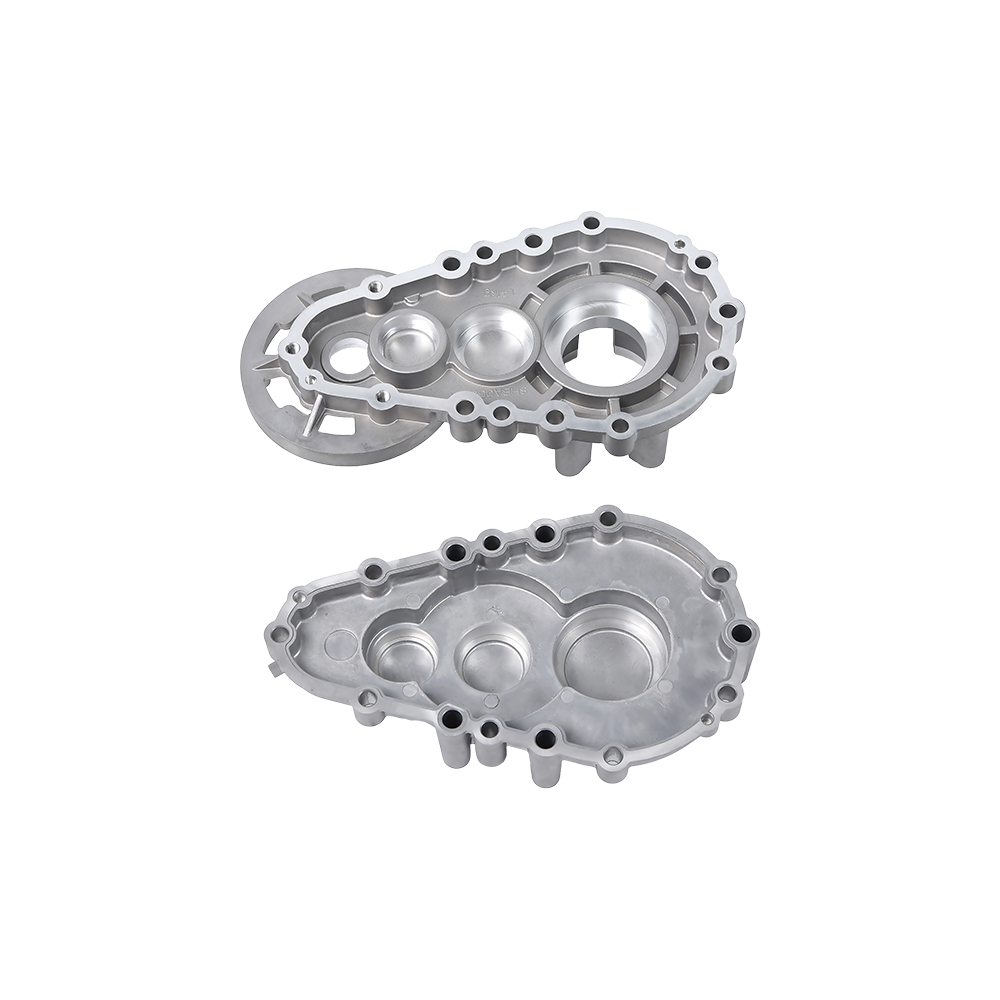
برای سیستم انتقال قدرت و کاربردهای ساختاری، تامین کنندگان معمولا تولید می کنند بدنه گیربکس دایکاست آلومینیومی در A380 یا A383 زیرا این آلیاژها سفتی و سفتی فشار مورد نیاز در سرویس انتقال را ارائه می دهند. هنگامی که بدنه گیربکس نیز باید از خستگی ناشی از لرزش جان سالم به در ببرد، A356 با خلق و خوی T6 حتی اگر زمان چرخه طولانی تر باشد، ارزش بررسی دارد.
 محفظه گیربکس ریخته گری آلومینیوم - تولید کننده ماشین آلات Ningbo Beilun Youyuan را aluminum die-casting gearbox housing represents a pinnacle in engineering excellence, seamlessly merging durability, precision, and l... مشاهده محصول →
در دسته موتور خودرو، قطعات سیلندر موتور خودرو آلومینیومی معمولاً در A356-T6 زمانی که یکپارچگی سازه و عملکرد خنک کننده مهم است یا A380 زمانی که حجم تولید کمترین هزینه ممکن را برای هر قطعه می طلبد مشخص می شود. B390 زمانی انتخاب می شود که ناحیه سوراخ سیلندر به مقاومت بالایی در برابر سایش لغزنده بدون آستر جداگانه نیاز دارد.
 تولید کنندگان قطعات سیلندر موتور خودرو آلومینیومی سفارشی. تامین کنندگان OEM - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd یک تولید کننده قطعات سیلندر موتور خودرو آلومینیومی آلومینیومی OEM/ODM در چین و تولید کننده آلومینیوم خودکار ... مشاهده محصول →
برای قطعات قدرت سیال، شیر هیدرولیک دایکاست آلومینیومی بدنهها معمولاً در A380 ریختهگری میشوند، زیرا به طور تمیز در سطوح صاف درزگیر میشوند و فشار را بدون تخلخل ماکرو نگه میدارند. برای سری های متوسط با تقاضای خستگی بالاتر، A356 در T6 معیار باقی می ماند.
 تولید کنندگان شیر هیدرولیک ریخته گری آلومینیوم سفارشی. تامین کنندگان OEM - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd یک شرکت تولیدکننده شیر هیدرولیک ریخته گری آلومینیومی OEM/ODM چینی و تولید کننده قالب آلومینیومی کلسیم... مشاهده محصول →
ملاحظات طراحی که بر انتخاب آلیاژ تأثیر می گذارد
را alloy is only half the decision. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
ضخامت دیوار
- دایکستینگ - حداقل دیوارهای 0.8-1.5 میلی متر برای اجزای کوچک؛ 2-3 میلی متر کف عملی برای محفظه های متوسط با دنده و باس است.
- ریخته گری کم فشار - حداقل دیواره های 2.5-4 میلی متر بسته به محدوده انجماد آلیاژ.
- گرانش و ریخته گری شن و ماسه - حداقل دیوارهای 3-5 میلی متر برای جلوگیری از انقباض و نقص انقباض.
تحمل های ابعادی
- دایکستینگ حدود 0.1 ± میلی متر در ابعاد کوچک و 0.3-0.5 ± میلی متر در عرض 100 میلی متر نگه می دارد. به همین دلیل است که اکثر محفظه ها و براکت های دقیق ریخته گری می شوند.
- ریخته گری کم فشار و گرانشی معمولاً 0.5± میلی متر روی 100 میلی متر اجرا می شود. قطعات ساختاری A356-T6 پس از عملیات حرارتی در صورت نیاز به دقت دقیق تر ماشینکاری می شوند.
- ریخته گری شن و ماسه 0.8± میلی متر یا بیشتر می دهد و ماشینکاری تقریباً همیشه در سطوح کاربردی ضروری است.
زاویه پیش نویس
ریخته گری به حداقل 1-2 درجه پیش نویس در دیوارهای خارجی و 1.5-2.5 درجه در هسته های داخلی برای استخراج تمیز نیاز دارد. ابزارهای کم فشار و گرانش نیز به کشش نیاز دارند، اما کمی کمتر، زیرا نیروهای پر کردن و بیرون راندن کمتر است. اگر طراحی شما به دلیل الزامات مونتاژ اجازه پیش نویس صفر را می دهد، منتظر مکالمه در مورد هزینه های ماشینکاری یا اقدامات اسلایدی باشید که هزینه را اضافه می کند.
عملیات حرارتی و اعوجاج
عملیات حرارتی T6 استحکام تسلیم را به میزان قابل توجهی افزایش می دهد، اما همچنین منجر به اعوجاج از مرحله کوئنچ می شود. در ریختهگریهای جدار نازک، اغلب پس از T6 به عملیات صاف کردن نیاز است. آلیاژهای آلومینیوم دایکاست معمولاً در حالت F استفاده میشوند، زیرا محتویات گاز محبوس شده توسط تزریق فشار بالا میتواند باعث ایجاد تاولهای سطحی در طول عملیات حرارتی محلول شود. تأیید کنید که آیا قطعه شما واقعاً به T6 نیاز دارد یا خیر. ارتقاء از F به T6 می تواند هزینه فرآیند و نرخ ضایعات را افزایش دهد.
سازگاری با درمان سطحی
کار پوشش پودری و رنگ آمیزی روی هر آلیاژ در این مقاله. آندایزینگ استثناست. سطوح سیلیکون بالاتر از حدود 7 درصد، پوشش آندی تیرهتر و تکهای ایجاد میکند و پوستههای دایکاست اغلب حاوی یک لایه تخلخل ظریف هستند که پس از آندایز کردن بد به نظر میرسد. اگر به یک روکش تزئینی آنودایز شده نیاز دارید، یا یک آلیاژ کم سیلیکون مانند 518 را مشخص کنید، یا برنامه ریزی کنید که قبل از آندایز کردن، سطح به عنوان ریخته گری را ماشینکاری کنید. منابع مثال برای پایان تولید تمیز نشان می دهد که چگونه کاربردهای ریخته گری آلومینیوم به طور فزاینده ای بر مراحل آماده سازی سطح برای برآورده کردن استانداردهای آرایشی تکیه می کنند.
سوالات متداول در مورد آلیاژهای آلومینیوم برای ریخته گری
چه درجه ای از آلومینیوم برای ریخته گری بهتر است؟
راre is no single best grade. Use A356 or 356 for low-pressure, gravity, and sand casting when strength and ductility matter. Use A380 or A383 for high-pressure die casting when production volume, thin walls, and cost efficiency dominate the decision. The best grade is the one that matches your process first, then your load case and surface requirements.
آیا ADC12 همان A383 است؟
راy are close but not identical. ADC12 is the Japanese JIS designation for a die-casting alloy with roughly 9.5–11.5% silicon and 1.5–3.5% copper. A383 is the Aluminum Association designation for a similar alloy with tight iron and manganese limits. In practice, many Asian die casters use ADC12 nomenclature even when exporting parts drawn to A383, so confirm the exact chemistry on the material certificate rather than assuming they are interchangeable.
آیا می توان قطعات آلومینیومی دایکاست را آنودایز کرد؟
بله، اما نتیجه به محتوای سیلیکون بستگی دارد. A380 و A383 آنودایز میشوند و به رنگ تیره و تکهای تبدیل میشوند که با مشخصات معماری مطابقت ندارد. آلیاژهای ریخته گری با سیلیکون کم مانند 518 پوشش آندی بسیار بهتری تولید می کنند. برای ظاهر ثابت، قبل از آندایز کردن، سطح را ماشین یا آسیاب کنید، و نمونههای پیشتولید را از قالب واقعی قبل از انجام مشخصات نهایی آزمایش کنید.
T6 در A356-T6 به چه معناست؟
T6 برای عملیات حرارتی محلول، کوئنچ و پیری مصنوعی است. برای A356، این استحکام تسلیم را از تقریباً 125 مگاپاسکال در حالت ریختگی به حدود 186 مگاپاسکال افزایش میدهد، در حالی که ازدیاد طولی 5 تا 10 درصد را حفظ میکند. این حالت پیش فرض برای ریخته گری های سازه ای است که با بار مکانیکی قابل توجهی مواجه می شوند.
کدام آلیاژ ریخته گری آلومینیوم بهترین سفتی فشار را دارد؟
A413، با حدود 12 درصد سیلیکون، به طور گسترده ای به عنوان فشرده ترین آلیاژ ریخته گری تحت فشار نامیده می شود. A356 همچنین برای ریخته گری های گرانشی و فشار کم که نیاز به نگه داشتن روغن یا سیال هیدرولیک دارند، عملکرد خوبی دارد. از آلیاژهای مس 2xx.x برای کاربردهای ضد فشار اجتناب کنید و قطعه را با ضخامت دیواره یکنواخت طراحی کنید تا از تخلخل انقباض بدون توجه به آلیاژ جلوگیری کنید.
چرا B390 برای کاربردهای کمپرسور و سیلندر موتور استفاده می شود؟
B390 حاوی 16-18٪ سیلیکون و 4-5٪ مس است. محتوای بالای سیلیکون ذرات سیلیکون اولیه سخت را تشکیل می دهد که مقاومت در برابر سایش لغزشی استثنایی ایجاد می کند که در سوراخ های سیلندر و سیلندرهای کمپرسور ضروری است. معاوضهها عبارتند از شکلپذیری کمتر، ماشینکاری دشوارتر، و فشار فشار ضعیفتر، بنابراین تنها زمانی انتخاب میشود که سایش حالت شکست غالب باشد.
یک توصیه عملی پایانی
قبل از بریدن قالب، تصمیم آلیاژ را روی میز بگذارید. از تامین کننده ریخته گری خود بپرسید که کدام آلیاژها را به طور منظم بر روی تجهیزات خود اجرا می کنند - ریخته گری که هر روز قطعات A380 را تولید می کند، آنها را با زمان چرخه فشرده و نرخ ضایعات قابل پیش بینی قیمت گذاری می کند، در حالی که یک قطعه ریخته گری A356 برای اولین بار دارای ریسک توسعه است که خریدار در نهایت هزینه آن را پرداخت می کند. از سوی دیگر، اگر قطعه شما برای خستگی یا نشتی بودن گواهینامه دریافت کند، تغییر از آلیاژ ترجیحی تامینکننده شما به مناسبتر برای کاربرد، میتواند خرابیهای میدان را به اندازهای کاهش دهد که قیمت بالاتر قطعه را توجیه کند. ترکیب شیمیایی را از طریق یک گزارش آزمایش مواد تایید شده بررسی کنید، یک دسته آزمایشی را در شرایط تولید ماشینکاری کنید و بررسی کنید که خواص مکانیکی هندسه واقعی قطعه مطابق با الزامات طراحی باشد. این دنباله همیشه ارزانتر از کشف عدم تطابق آلیاژ در طول ممیزی مشتری خواهد بود.